Линия для производства поролоновых матрасов: инженерное руководство по выбору и автоматизации цеха
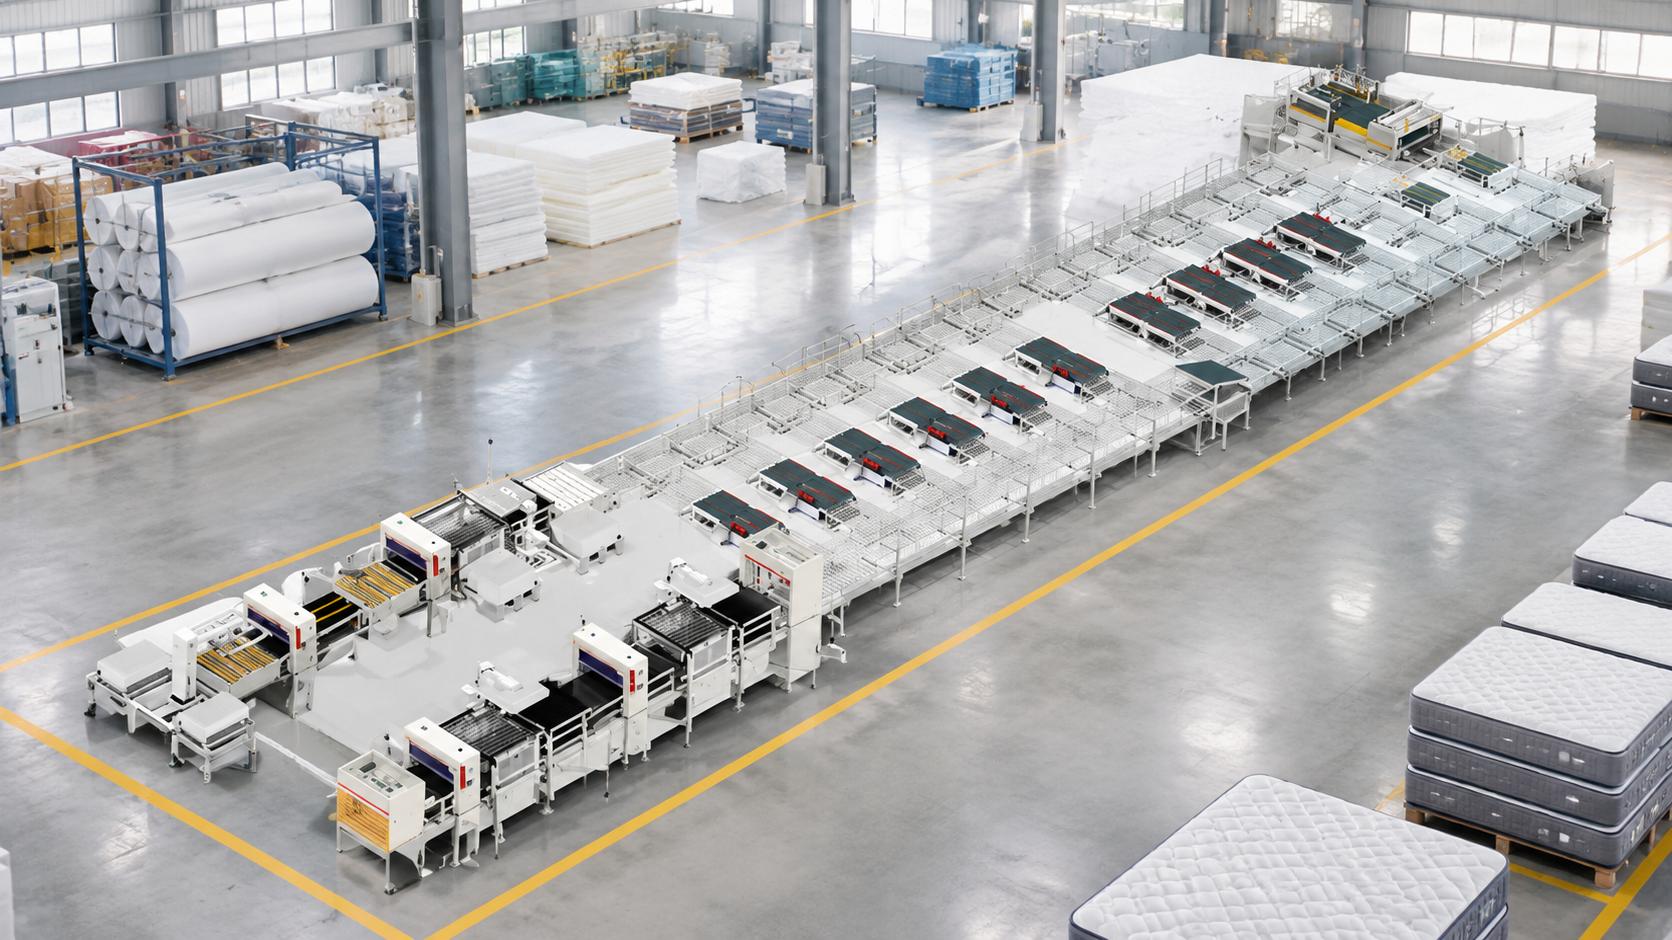
Современная линия для производства поролоновых матрасов представляет собой многокомпонентный инженерный комплекс, объединяющий перемещение полуфабрикатов, клеевое нанесение, послойный монтаж и компрессионную упаковку. Производители спальных систем часто сталкиваются с нестабильностью ручной сборки, когда даже миллиметровый сдвиг эластичного слоя приводит к перекосу чехла или нарушению ортопедической карты изделия. Автоматизация сборочных участков решает эту технологическую дилемму за счет синхронизации конвейерных систем, станций нанесения клея и узлов финишной окантовки.
Переход от кустарных столов склейки к непрерывному технологическому потоку диктуется не только объемами сбыта, но и жесткими требованиями розничных сетей к геометрии беспружинных матрасов. Малейшая волнистость клеевого шва или неравномерное натяжение бурлета при ручной подаче снижают сортность готовой партии. Грамотно спроектированная автоматическая линия минимизирует воздействие человеческого фактора на всех критических переделах.
Архитектура и ключевые модули автоматизированной линии
Технологическая цепочка фабрики делится на четкие аппаратные зоны, где каждая машина выполняет операцию с заданным тактом времени. В отличие от участков химического вспенивания блочного пенополиуретана, сборочный комплекс оперирует уже раскроенными плитами, соединяя эластичные основы, слои с эффектом памяти и текстильные чехлы.
Подача и позиционирование заготовок из ППУ
Начальный этап сборки определяет геометрическую точность всего матрасного блока. Ручная укладка заготовок неизбежно создает угловые отклонения, особенно при работе с крупногабаритными размерами King Size. Конвейерная подача выравнивает базовые блоки пены и передает их на участок нанесения клея, сокращая число промежуточных ручных операций по сравнению с кустарной сборкой. Конкретный состав узлов подачи, тип захватных устройств и наличие дополнительных датчиков положения зависят от выбранной комплектации линии, поэтому эти детали следует уточнять по спецификации конкретной модели, а не считать единым стандартом для всего модельного ряда.
При работе с чувствительными к деформации материалами, такими как топперы и тонкие функциональные слои, любое точечное механическое усилие способно оставить заметный след на поверхности, который проявится уже после обтяжки чехлом. Поэтому способ переноса заготовок на этом участке напрямую влияет на итоговое качество лицевой поверхности матраса, и при выборе оборудования стоит отдельно уточнять у поставщика, какой тип захвата предусмотрен для мягких и низкоплотных материалов в конкретной конфигурации.
Станция нанесения клея и послойной сборки сердечника
Формирование комбинированного сэндвича требует равномерного распределения связующего вещества по всей площади контакта. При ручном распылении оператор неизбежно наносит избыточный объем клея по центру и недоливает по краям, что порождает так называемый хруст или локальное расслоение при точечных нагрузках. Автоматизированный узел нанесения клея работает по заданной программе подачи, что позволяет выдерживать более стабильную норму расхода вне зависимости от усталости оператора или смены партии материала.
Сразу после нанесения клея верхний модуль укладывает функциональный слой, будь то вязкоэластичная пена или латекс, формируя многослойный сердечник матраса. Конкретный тип клеевого состава, температура нанесения и необходимость дополнительной сушки определяются технологической картой производителя клея и конфигурацией выбранной линии, а не являются фиксированным параметром оборудования, и эти параметры нужно согласовывать отдельно под целевую номенклатуру изделий.
Участок чехления и окантовки бортов
Соединение мягкого сердечника с предварительно простеганным чехлом традиционно считалось главным узким местом любого матрасного предприятия. Если скорость клеевой станции исчисляется десятками секунд, то ручная окантовка лентой требует высокой квалификации швеи и занимает заметно больше времени на одно изделие. Автоматизированные окантовочные посты смягчают этот дисбаланс за счет параллельной организации рабочих мест.
Транспортные конвейеры распределяют собранные матрасные блоки по нескольким окантовочным постам. Это снижает нагрузку на отдельного оператора, которому больше не требуется вручную приподнимать и вращать тяжелый матрас в одиночку: окантовочный станок синхронизирует движение швейной головки по периметру изделия, поддерживая более стабильный шаг стежка на углах и снижая зависимость темпа выпуска от квалификации конкретного работника смены.
Модуль финишной компрессионной упаковки и скрутки в рулон
Развитие электронной коммерции сделало компрессионную упаковку востребованным элементом производственного процесса. Транспортировка готовых поролоновых матрасов в несжатом виде экономически менее выгодна, так как грузовой транспорт перевозит преимущественно воздух. Финишный прессовочный узел решает эту логистическую задачу, сжимая изделие перед герметизацией в полиэтиленовый рукав.
Пресс сжимает собранное изделие и герметизирует его в прочный полиэтиленовый рукав, после чего передает на механизм скрутки для упаковки в компактный картонный короб. Применимость такой упаковки, достижимая степень сжатия и срок восстановления формы зависят от конкретной конструкции матраса, плотности и типа наполнителя, поэтому эти параметры следует уточнять по инструкции изготовителя конкретной модели, а не считать универсальными для любого изделия.
Технологические вызовы при работе с пенами памяти и латексом
Производство беспружинных матрасов на основе эластичных полимеров накладывает жесткие ограничения на механику конвейерных систем. В отличие от жестких пружинных каркасов, синтетические пены ведут себя как вязкоупругие среды, реагирующие на температуру цеха, скорость деформации и локальное поверхностное давление.
Контроль геометрии эластичных пен на конвейере
Пена с эффектом памяти обладает замедленным восстановлением формы после сдавливания. Если конвейерная лента передает такой блок рывками или прижимает его жесткими боковыми упорами, материал может временно деформироваться и не успеть принять исходную геометрию до момента склейки. Плавность перемещения заготовки на этом участке имеет прямое отношение к итоговому качеству шва, поэтому требования к скорости и способу транспортировки мягких блоков для конкретной конфигурации стоит уточнять у поставщика оборудования.
Конкретные технические решения, которыми производитель компенсирует этот эффект, например тип привода конвейера или наличие адаптивных программных профилей под разные наполнители, зависят от комплектации выбранной линии. Эти детали целесообразно запрашивать у поставщика оборудования для конкретной модели, а не считать стандартной функцией всего модельного ряда, поскольку даже близкие по назначению конфигурации могут отличаться набором узлов.
Специфика адгезии при сборке многослойных сердечников
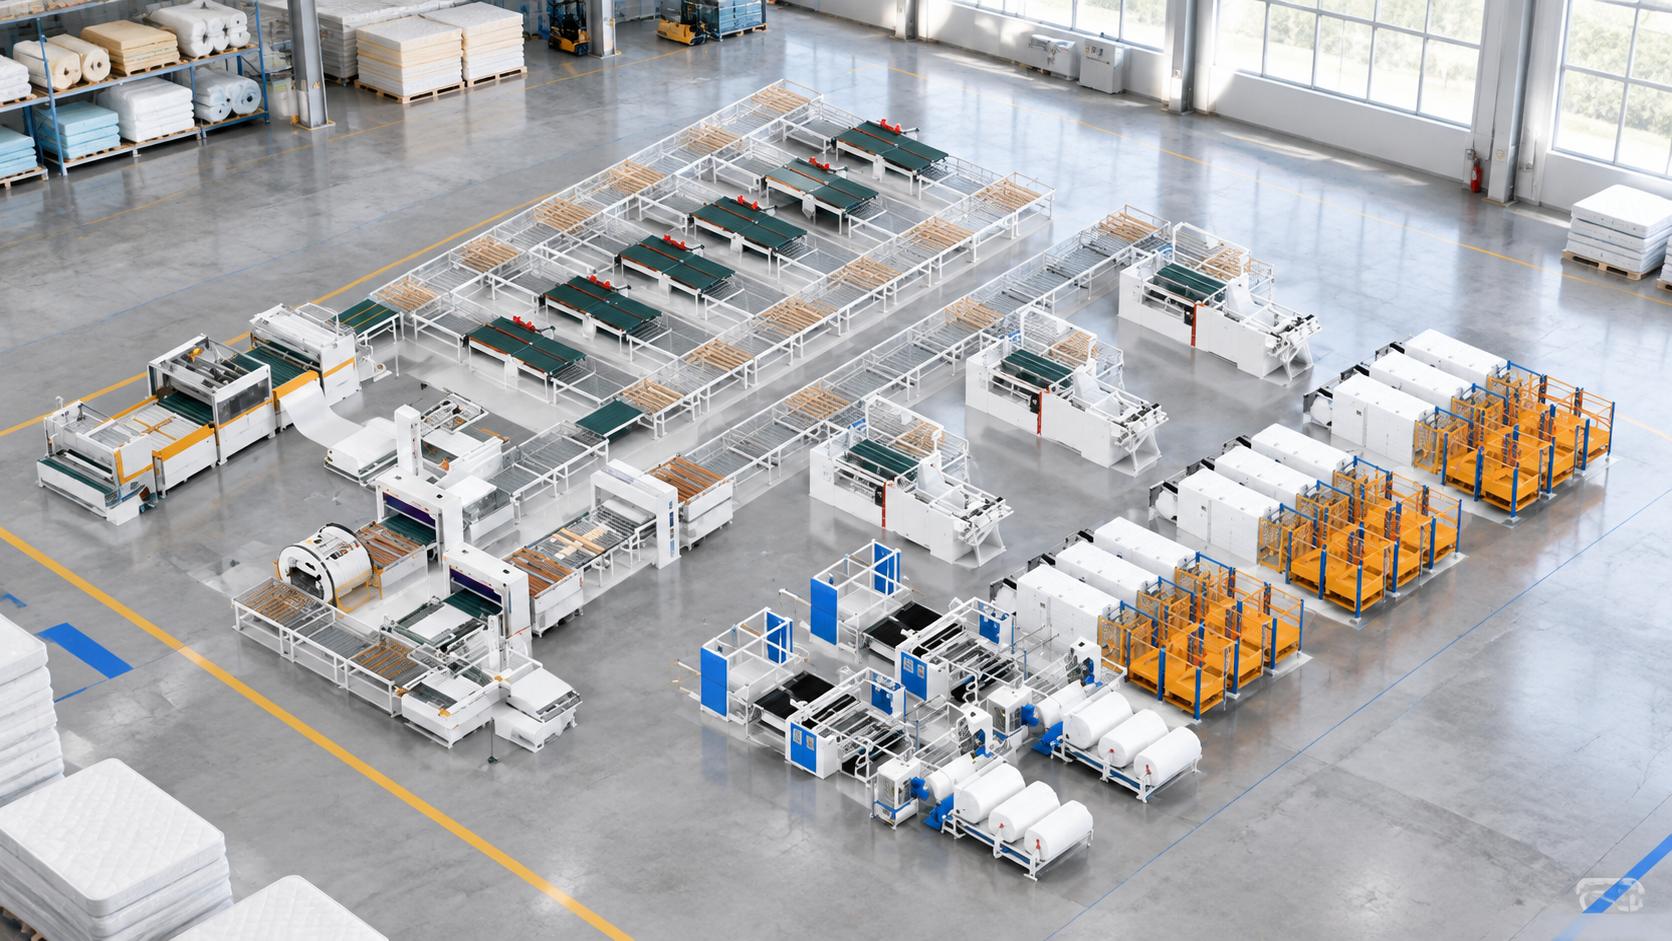
Выбор связующего компонента влияет как на экологические характеристики готовой спальной системы, так и на организацию работы всей сборочной линии. На практике применяются разные типы промышленных клеев, включая термоплавкие составы и дисперсии на водной основе, и каждый из них предполагает собственный режим нанесения, температуру и, при необходимости, зону сушки. Конкретный выбор клея, время его схватывания и состав вспомогательного оборудования, такого как сушильные модули, определяются техническими рекомендациями поставщика клеевого состава и конфигурацией сборочной линии под конкретное изделие, а не являются единым параметром для всей линейки оборудования.
Модельный ряд и технические характеристики промышленных комплексов Zolytech
Выбор конфигурации оборудования базируется на сопоставлении плановой сменной мощности предприятия и типоразмеров выпускаемой продукции. Линия производства матрасов от Zolytech, представленной предприятием Foshan Zolytech Machinery, объединяет стегальные, окантовочные и упаковочные машины в единый комплекс. По сведениям, опубликованным изготовителем, компания ранее получила сертификат ISO 9001:2000, а продукция маркируется знаком CE, подтверждающим соответствие применимым требованиям Европейского союза; эти данные приводятся со слов производителя и не заменяют самостоятельную проверку актуальной сертификационной документации на конкретную партию оборудования.
Сравнительный анализ технических характеристик оборудования
Для наглядного сопоставления производственных возможностей трех конфигураций сборочных линий обратимся к техническим спецификациям, заявленным изготовителем. Такт на одно изделие и заявленная производительность за смену приводятся производителем как отдельные показатели, и опубликованные характеристики не поясняют методику их расчета друг относительно друга. Состав модулей, поддерживаемые наполнители и рекомендуемый масштаб предприятия для каждой модели следует уточнять непосредственно у поставщика под конкретную конфигурацию, так как эти параметры могут отличаться от заказа к заказу.
| Параметр / Характеристика | Модель ZLT-ZN-1000 | Модель ZLT-GZN-600 | Модель ZLT-ZN-600 |
|---|---|---|---|
| Номинальный такт на 1 матрас | 35 секунд | 45 секунд | 50 секунд |
| Заявленная производительность за смену | 900 шт. / 10 часов | 600 шт. / 8 часов | 500 шт. / 8 часов |
Высокоскоростной комплекс ZLT-ZN-1000
Флагманская система ZLT-ZN-1000 рассчитана на фабрики с интенсивным многосменным циклом работы. Заявленный выпуск до девятисот готовых матрасов за десятичасовую смену достигается при номинальном цикле в тридцать пять секунд на изделие, что требует слаженной работы всех вспомогательных операций конвейера. Такой темп предполагает минимальные простои между операциями подачи, склейки и окантовки, поэтому выбор этой модели оправдан прежде всего для предприятий с устойчиво высоким объемом заказов.
Линия ZLT-GZN-600
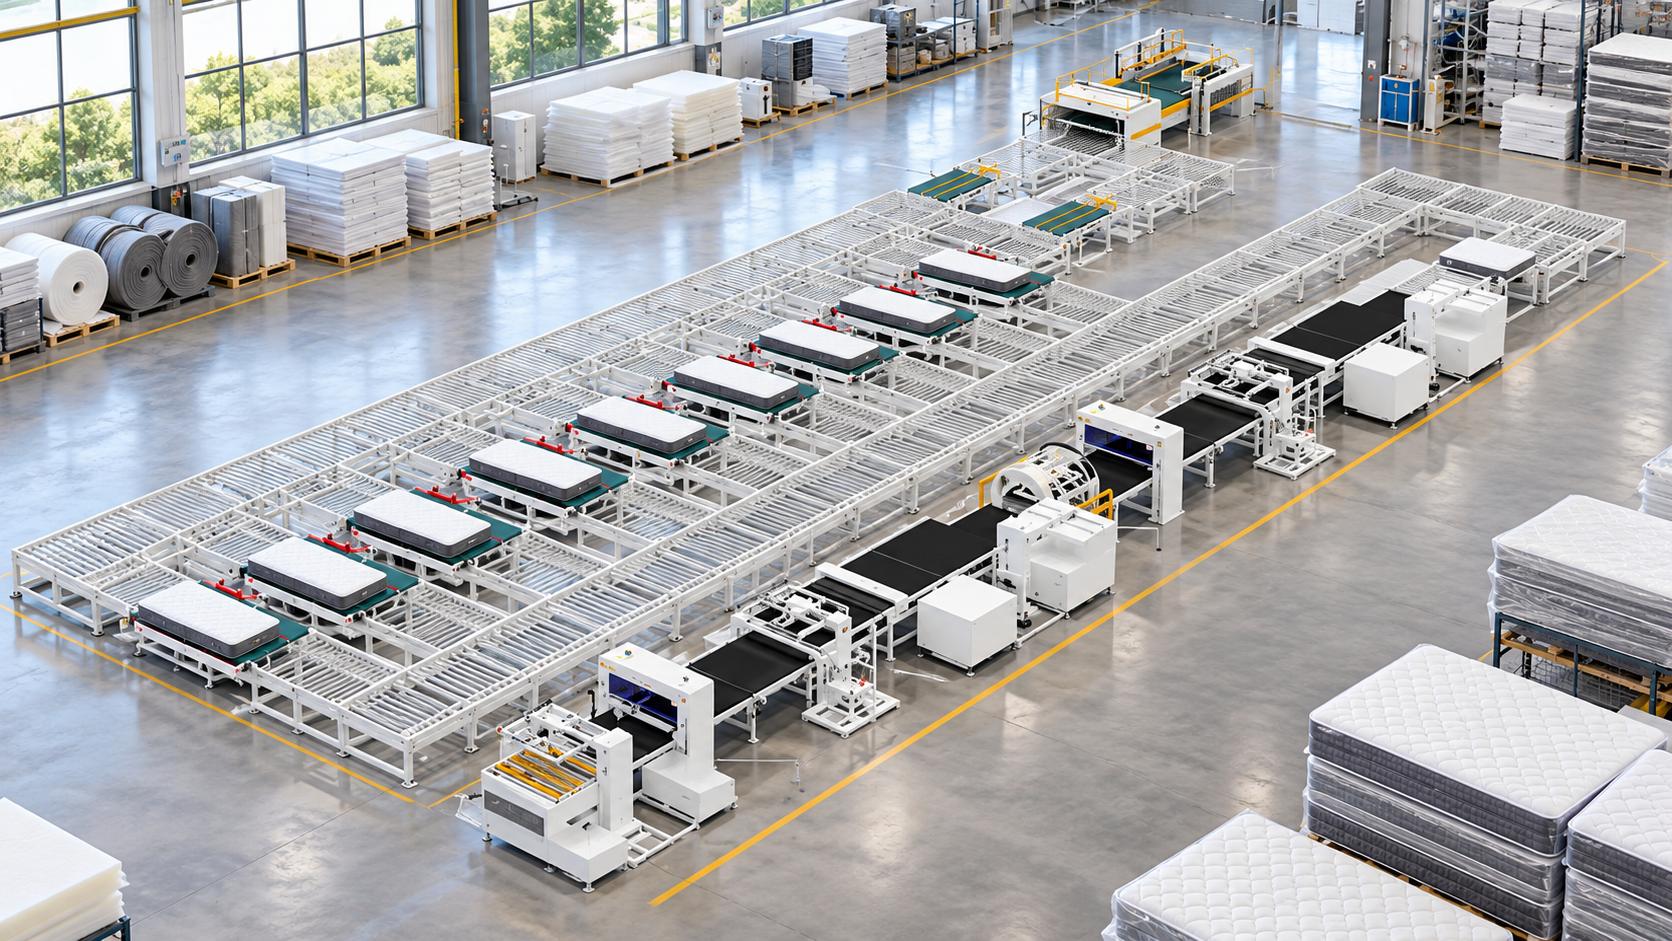
По данным производителя, модификация ZLT-GZN-600 представлена как линия для производства топперов. Заявленный такт составляет сорок пять секунд, а сменная производительность достигает шестисот изделий за восьмичасовую смену. Расширенную совместимость этой модели с другими типами изделий, помимо топперов, следует уточнять у поставщика отдельно для конкретной конфигурации, прежде чем планировать на ней выпуск иного ассортимента.
Роботизированный комплекс ZLT-ZN-600
Модель ZLT-ZN-600 создана для предприятий, осуществляющих плановую модернизацию ручных участков сборки. При номинальном такте в пятьдесят секунд линия, по данным производителя, обеспечивает выпуск до пятисот изделий за восьмичасовую смену. Конфигурация включает пять автоматических окантовочных машин, что снимает проблему бутылочного горлышка на этапе зашивания бурлета и позволяет распределить нагрузку между несколькими швеями одновременно, давая возможность постепенно наращивать квалификацию персонала без остановки основного конвейера. Отдельно в состав линии входит участок сборки пружинных блоков с девятью позициями, предназначенный для подготовки пружинного каркаса, а не для окантовки готовых изделий.
Инженерные этапы проектирования и внедрения сборочного участка
Интеграция тяжелого автоматизированного комплекса в существующий или строящийся цех требует четкого соблюдения технологической последовательности. Ошибки в планировке приводят к заторам на стыках конвейерных лент и неэффективному использованию рабочего пространства, а их исправление после монтажа обходится заметно дороже, чем корректировка на этапе проекта.
-
Аудит номенклатуры изделий: определение максимальных и минимальных габаритов матрасов, соотношения пружинных и беспружинных моделей, типов применяемого пенополиуретана.
-
Расчет требуемой пропускной способности: согласование темпа склейки с производительностью участков стежки чехлов и финального упаковочного модуля.
-
Подготовка фундаментов и инженерных коммуникаций: прокладка пневматических магистралей, кабельных трасс электропитания и систем вентиляции в зоне нанесения клея по проектным требованиям конкретной линии.
-
Монтаж металлоконструкций и конвейеров: нивелирование рам, натяжение роликовых и ленточных секций, интеграция датчиков контроля положения.
-
Пусконаладка программного обеспечения: калибровка узлов нанесения клея, тестирование аварийных контуров безопасности и обучение сменных операторов.
Конкретные требования к электропитанию, параметрам сжатого воздуха и несущей способности основания зависят от выбранной модели и комплектации, поэтому их следует согласовывать по паспортной документации и техническому заданию на поставку, а не принимать по аналогии с другими линиями. Последовательное прохождение перечисленных шагов помогает вывести сборочный участок на плановую производительность в течение первых недель промышленной эксплуатации, а любые отклонения от проектных параметров фундамента или энергоснабжения стоит согласовывать с поставщиком заранее, еще на этапе подготовки площадки.
Критерии выбора и расчет окупаемости автоматизированного оборудования
Принимая решение о покупке автоматизированного комплекса, финансовый менеджмент предприятия сопоставляет капитальные затраты со снижением текущей себестоимости каждого квадратного метра матраса. Прямой фонд оплаты труда на ручных операциях составляет существенную долю накладных расходов, однако скрытые потери от брака и перерасхода клея часто оказываются еще более обременительными для итоговой маржи предприятия.
Балансировка узлов и ликвидация узких мест
Главная опасность при частичной модернизации цеха — создание технологического дисбаланса. Если автоматический узел нанесения клея выпускает сердечник заметно быстрее, чем участок окантовки способен принимать готовые блоки, конвейер неизбежно заблокируется полуфабрикатами. Для фабрик среднего масштаба правильная линия для производства поролоновых матрасов всегда проектируется с учетом пропускной способности швейного узла, а не только скорости клеевой станции.
Наличие буферных накопителей или многопоточных конвейерных развилок позволяет выравнивать пиковые нагрузки. В случае кратковременной остановки одной окантовочной машины поток полуфабрикатов перенаправляется на соседние станции без глухого торможения узла нанесения клея, что сохраняет общий темп выпуска на линии.
Экономический эффект автоматизации сборки
Экономия ресурсов при переходе на роботизированную сборку складывается из нескольких практических факторов, которые имеет смысл оценивать применительно к конкретной конфигурации линии:
-
Более точное дозирование клея по сравнению с ручным пистолетным распылением, что по данным производителя снижает перелив химикатов и связанные с ним потери.
-
Снижение брака позиционирования: автоматизированная сборка удерживает стыковку слоев с меньшим разбросом, чем ручная укладка, уменьшая отбраковку из-за перекоса ячеек.
-
Снижение объема складских остатков: ритмичная работа сборочной цепочки позволяет производить продукцию ближе к фактическому заказу без избыточного замораживания средств в буферных штабелях.
-
Более плотная загрузка транспорта за счет компрессионной упаковки там, где такой способ упаковки применим к конкретной модели матраса.
Точные числовые показатели экономии клея, сокращения брака и логистических затрат зависят от исходного уровня автоматизации предприятия, типа изделий и выбранной модели линии, и для конкретного проекта их стоит запрашивать у поставщика оборудования в виде отдельного расчета под целевую номенклатуру, поскольку усредненные цифры по отрасли могут не соответствовать условиям конкретного цеха и приводить к ошибочным инвестиционным решениям.
Часто задаваемые вопросы (FAQ)
Подходит ли линия серии ZLT одновременно для беспружинных матрасов из ППУ и классических пружинных блоков?
Согласно данным производителя, линейка оборудования для производства матрасов рассчитана на пружинные матрасы, модели с эффектом памяти и латексные матрасы. Конкретный перечень поддерживаемых конструкций, состав комплектации и объем необходимой переналадки между типами изделий зависят от выбранной модели, поэтому эти параметры стоит уточнять у поставщика отдельно для той конфигурации, которая рассматривается для конкретного цеха.
Сколько рабочих задействовано в обслуживании автоматизированного комплекса?
Численность смены зависит от выбранной модели, уровня автоматизации и количества установленных окантовочных постов, поэтому единого числа для всех конфигураций линий не существует. Для конкретной модели эта цифра указывается производителем: так, по данным изготовителя, комплектация ZLT-ZN-600 обслуживается порядка пятнадцати работниками. При выборе оборудования численность персонала и распределение операторов по постам стоит уточнять по паспортным данным именно той конфигурации, которая рассматривается для конкретного цеха.
Можно ли компрессионно упаковывать в рулон любой матрас с эффектом памяти?
Возможность компрессионной упаковки, допустимая степень сжатия и срок восстановления формы после распаковки зависят от конструкции конкретной модели матраса, плотности и типа используемой пены. Производители матрасов обычно указывают в собственной документации, рассчитано ли изделие на такую упаковку и сколько времени требуется материалу для восстановления номинальной геометрии после вскрытия упаковки. Поэтому утверждать, что любой матрас с эффектом памяти одинаково переносит скрутку в рулон, было бы неточно: этот параметр нужно подтверждать для каждой конкретной модели отдельно.
Какие требования предъявляются к промышленной инфраструктуре цеха?
Для надежной эксплуатации линии требуется подготовленное бетонное основание, достаточная мощность электросети и источник сжатого воздуха с осушением и фильтрацией от масляных взвесей. Конкретные значения несущей нагрузки, напряжения питания и рабочего давления воздуха отличаются от модели к модели, поэтому их необходимо определять по паспортным требованиям выбранной конфигурации линии, а не по усредненным ориентирам: ошибка на этом этапе может привести к тому, что фундамент или электрощит окажутся рассчитаны неверно уже на стадии подготовки цеха.
Перспективы развития матрасного производства и выводы
Автоматизация сборочных переделов в мебельной индустрии перестала быть прерогативой исключительно крупных корпораций. В условиях растущей конкуренции на розничных и электронных торговых площадках качественная линия для производства поролоновых матрасов превращается в практичный инструмент обеспечения рентабельности и прогнозируемого качества готовой продукции. Модульные инженерные решения позволяют средним предприятиям поэтапно наращивать производственные мощности, адаптируя цеховое оборудование к новым полимерным материалам и рыночным трендам без остановки текущего выпуска изделий.
Последние сообщения
- Прямой эфир с завода: новый способ построить доверие в сфере промышленного оборудования
- Продолжайте учиться и добиваться прогресса
- Поход на близость к природе
- Современное оборудование для производства матрасов: путь к успеху в индустрии сна
- Оборудование для производства матрасов: как выбрать и на что обратить внимание?
Запрос