Автоматическая линия производства матрасов: руководство по выбору, архитектуре процессов и расчету э
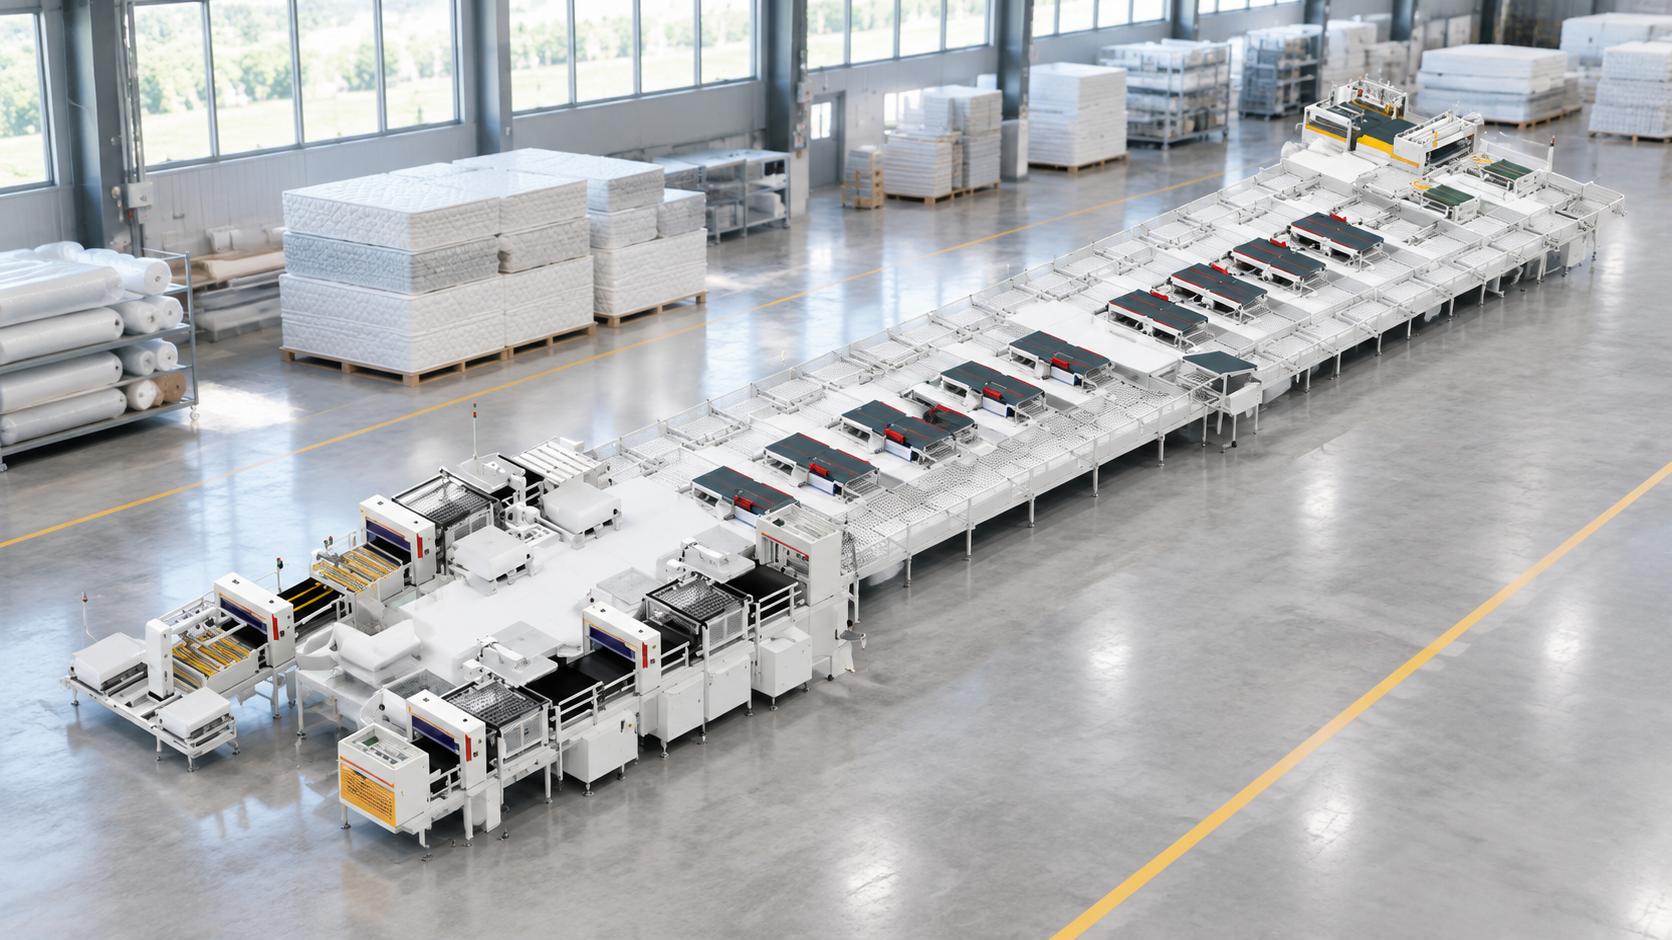
Современная фабрика матрасов неизбежно сталкивается с жесткими ограничениями ручного труда. Рост объемов заказов обнажает скрытые дефекты традиционного цеха: неравномерную плотность клеевого шва, перекос слоев при сборке и критическую зависимость от редких специалистов по окантовке. В этих условиях автоматическая линия производства матрасов становится ключевым инструментом перехода от полукустарного цеха к синхронизированному промышленному комплексу. Технологическая модернизация способна снижать влияние субъективных ошибок, повышать повторяемость геометрии готовой продукции и ускорять цикл выпуска изделий при корректной настройке и обслуживании оборудования.
Интеграция конвейерных систем превращает разрозненные рабочие места в бесшовный поток, где каждый этап строго подчинен заданному такту. Высокопроизводительная автоматическая линия производства матрасов позволяет выстраивать предсказуемый выпуск партий, способствуя более равномерной посадке чехлов и стабильному склеиванию наполнителей при соблюдении технологических режимов. Данное руководство разбирает устройство основных модулей современных линий, специфику работы с различными типами наполнителей, экономические модели возврата инвестиций и критерии подбора оборудования под задачи фабрики.
Критические барьеры ручной сборки: предпосылки перехода к автоматизации
Дефицит кадров и неравномерность такта ручных постов
Традиционный участок сборки матрасов чрезвычайно уязвим перед человеческим фактором. Оператор окантовочного стола (tape-edge) нарабатывает мастерство годами, но даже опытный мастер к концу восьмичасовой смены теряет концентрацию, допуская искривление шва или неравномерное натяжение бурлета. Если один рабочий замедляет темп, весь цех сталкивается с затовариванием межоперационных накопителей и срывом графиков отгрузки.
Автоматизация сборочного цикла способна снижать эту неравномерность, задавая механический темп перемещения полуфабрикатов. При корректной настройке и регулярном обслуживании оборудование поддерживает более стабильную точность позиционирования на протяжении смены по сравнению с ручным трудом, подверженным усталости. Предприятие меньше зависит от поиска дефицитных швей и снижает риски внезапного падения производительности.
Нестабильная геометрия и перерасход расходных материалов
При ручном распылении клеевых составов неизбежен субъективизм. Стремясь обеспечить надежную фиксацию, рабочий наносит избыточное количество клея, что не только увеличивает себестоимость изделия, но и создает риск появления неприятного химического запаха у конечного потребителя. В противоположной ситуации недолив клея по краям блока провоцирует расслоение комфортных слоев в первые месяцы эксплуатации матраса.
Не менее острой проблемой остается смещение слоев пены и войлока относительно пружинного блока при укладке вручную. Неровно уложенный настил искажает прямоугольную форму матраса, усложняя последующую окантовку и приводя к образованию складок на чехле. Автоматизированные узлы подачи и укладки, предусмотренные в конструкции подобных линий, способны снижать вероятность подобных отклонений за счет более точного дозирования связующего вещества и выравнивания граней.
Логистическое бутылочное горлышко готовой продукции
Собранный, но не упакованный матрас представляет собой объемное изделие, требующее колоссальных площадей для промежуточного складирования. При ручной упаковке в полиэтиленовые рукава продукция занимает значительную долю полезного объема заводского склада, превращая логистику в непрерывную борьбу за свободное пространство. Транспортировка таких изделий на дальние расстояния сопряжена с перевозкой воздуха в полуприцепах.
Отсутствие автоматизированного компрессионного упаковочного оборудования ограничивает географию продаж локальным регионом. Предприятие теряет маржинальность на доставке и не может эффективно сотрудничать с крупными федеральными сетями и маркетплейсами, требующими компактной упаковки.
Инженерная архитектура: ключевые модули роботизированной конвейерной линии
Модуль автоматической подачи и позиционирования несущего ядра
Процесс сборки начинается с позиционирования основания матраса на конвейере. В качестве сердечника могут выступать блоки независимых пружин типа Pocket Spring, зависимые системы Bonnell или монолитные блоки из плотного пенополиуретана. Согласно предоставленным данным, линия включает машину для сборки пружин как один из основных компонентов; конкретный состав узлов подачи и выравнивания (тип датчиков, прижимных механизмов) зависит от модели и комплектации и должен уточняться у поставщика.
Автоматизация подачи в целом направлена на снижение перекосов еще до нанесения соединительных компонентов. Конкретные технические решения, обеспечивающие удержание пружинного блока и предотвращение смещения настилочных материалов на конкретной модели линии, являются опцией, которую стоит подтвердить при выборе конфигурации.
Роботизированная станция клеенанесения и сборки пирога матраса
По данным продуктовой информации, линия включает автоматическую стегальную машину и обеспечивает автоматизацию нанесения клея при сборке слоев наполнителя, что способствует более стабильному качеству и единообразию изделий по сравнению с ручным нанесением. Конкретный способ подачи клея (портальный манипулятор, тип форсунок, траектория нанесения) и его программные настройки зависят от модели оборудования и должны уточняться у поставщика.
После нанесения клея заготовка проходит этап сборки настилочных материалов: термовойлока, кокосовой койры, пены высокой плотности или латекса. Используемые для этого механизмы захвата и прижима (вакуумные порталы, роликовые прессы и аналогичные узлы) представляют собой возможные технические решения, наличие и конфигурацию которых целесообразно подтверждать для выбранной модели линии.
Конвейерная группа автоматической окантовки бортов
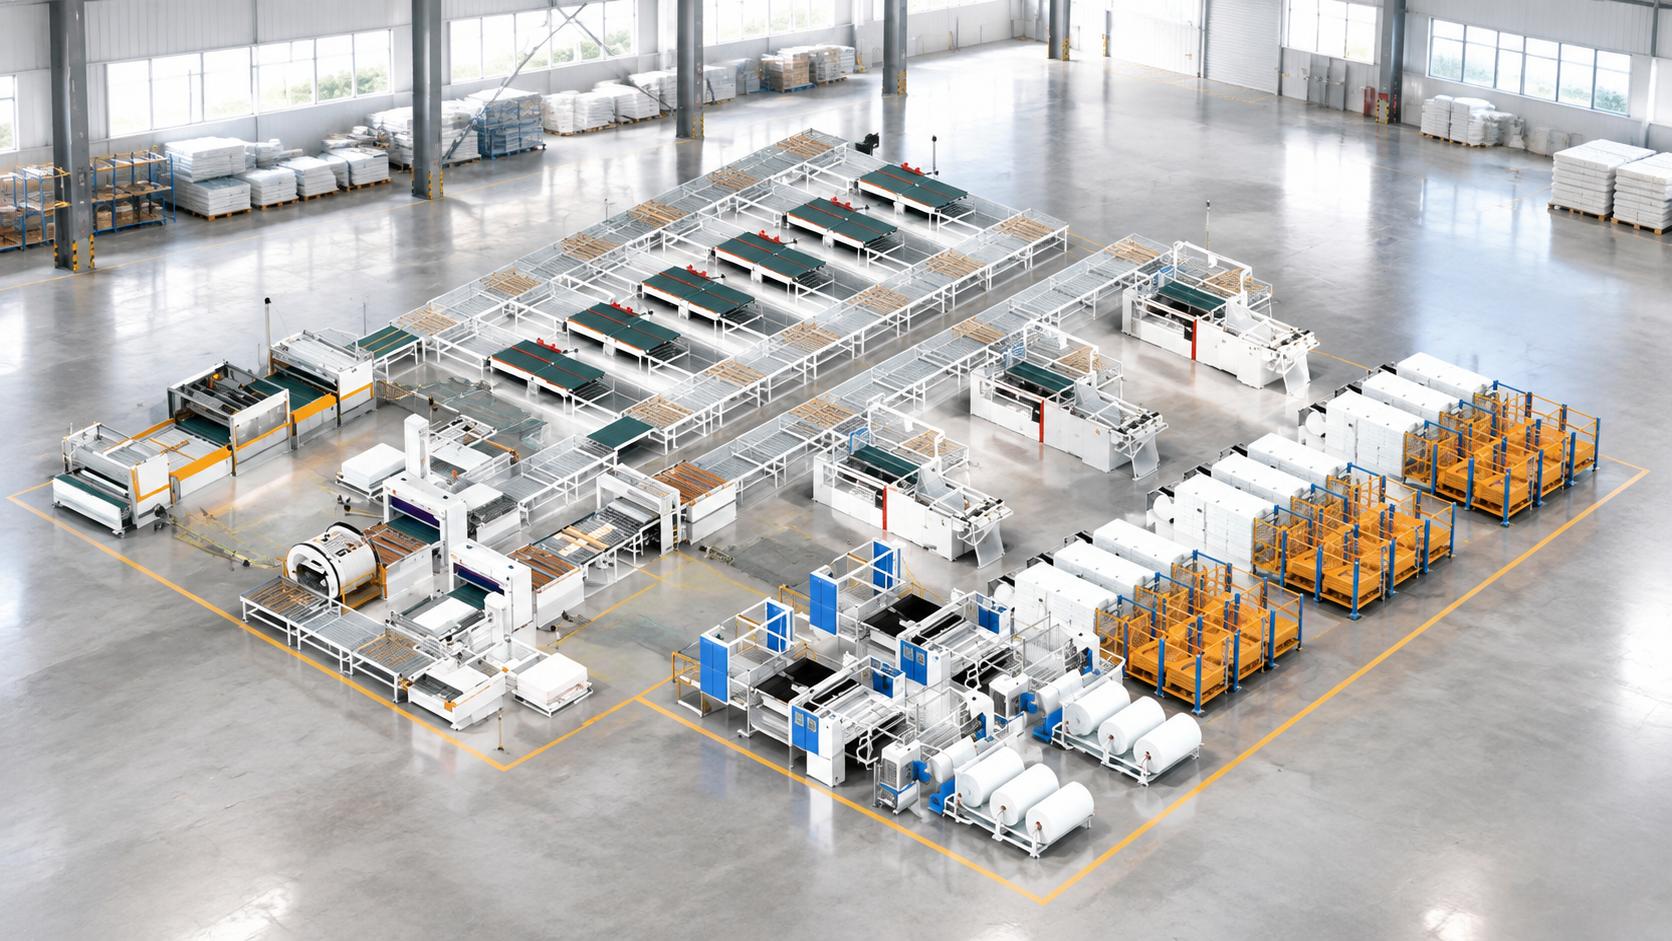
Окантовка краев окантовочной лентой является технологически сложной операцией сборки. Согласно предоставленным данным, линия включает окантовочную машину как один из основных компонентов, а в состав конкретных моделей, по информации производителя, может входить несколько окантовочных станций, встроенных в конвейерную сеть. Заготовка матраса подается к швейной головке, где край изделия обрабатывается, а швейный узел накладывает окантовочный шов.
Конкретная конструкция узлов переворота и число окантовочных постов зависят от модели линии. Там, где такие механизмы предусмотрены, автоматический переворот матраса для обработки нижней стороны может снижать физическую нагрузку на персонал по сравнению с ручным кантованием массивных изделий.
Модуль контроля геометрии и выявления отклонений
Предоставленные материалы указывают на наличие системы контроля качества на производстве в целом, но не детализируют конкретные измерительные узлы на самой линии. Поэтому измерение геометрии матраса, тип используемых датчиков и допустимые отклонения следует рассматривать как опциональные возможности, наличие и параметры которых нужно подтверждать для выбранной модели и комплектации.
Аналогично, механизм автоматического отвода изделий с отклонениями от основного потока является возможным техническим решением, а не подтвержденной стандартной функцией всех моделей линии. Перед проектированием производственного процесса это стоит уточнить у поставщика отдельно.
Финишный комплекс компрессионной упаковки
Финальный участок производственного цикла отвечает за защиту изделия и подготовку его к отгрузке. Согласно предоставленным данным, линия включает систему компрессионной упаковки как часть комплексного решения, охватывающего этапы от подачи основы до финальной упаковки и контроля качества. Это подтверждает наличие компрессионной упаковки в целом, но не фиксирует единый для всех моделей способ прессования или герметизации пленки.
Дополнительные решения, такие как скручивание матраса в рулон (roll-pack), использование гидравлического или пневматического пресса, а также способ запайки пленки, относятся к возможной упаковочной комплектации. Конкретный набор этих узлов, степень уменьшения объема изделия и вместимость транспортного средства зависят от типа матраса, толщины наполнителя и выбранной упаковочной схемы, поэтому для точных расчетов логистики целесообразно ориентироваться на тестовую упаковку выбранной модели, а не на усредненные показатели.
Сравнительный анализ конфигураций и расчет такта оборудования
Высокоскоростной флагман ZLT-ZN-1000: такт 35 секунд на изделие
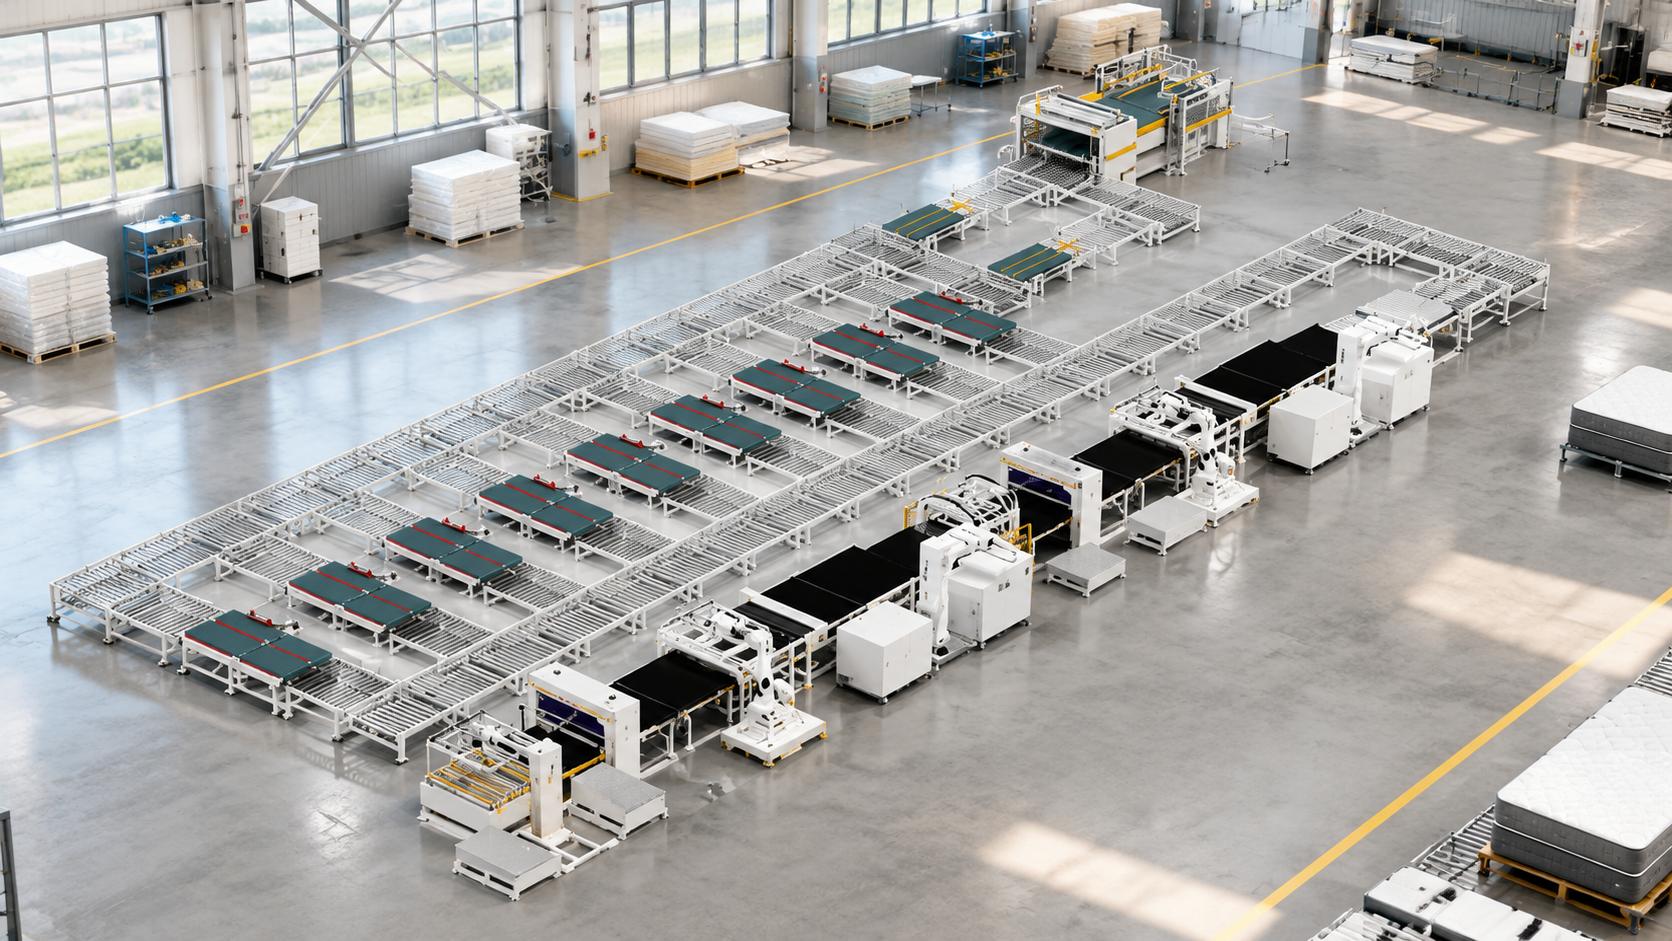
Для масштабных производственных предприятий критически важна максимальная скорость сквозного потока. По данным производителя, модель ZLT-ZN-1000 обеспечивает такт около 35 секунд на выпуск одного готового матраса, что позволяет производить до 900 изделий за 10-часовую рабочую смену.
При такой скорости выпуска линия этой серии ориентирована на снабжение крупных мебельных сетей, где стандартизация и бесперебойность отгрузок являются важными условиями контрактов. Конкретная внутренняя архитектура узлов, обеспечивающая заявленный такт, зависит от комплектации и уточняется у поставщика.
Сбалансированный комплекс ZLT-GZN-600: выпуск до 600 единиц за смену
Для предприятий среднего масштаба с широким ассортиментом продукции рассматривается комплекс ZLT-GZN-600. По данным производителя, время сборки одного матраса здесь составляет около 45 секунд, а производительность достигает 600 матрасов за 8 часов работы. Конфигурация ориентирована на гибкость технологического процесса и переналадку под разные изделия.
Такая линия, по описанию производителя, рассчитана на работу при смене высоты и внутреннего наполнения матрасов в течение одной смены. Степень автоматизации перенастройки параметров нанесения клея и прессования зависит от программного оснащения конкретной модели.
Универсальная линия ZLT-ZN-600: такт 50 секунд для стабильного выпуска
Модель ZLT-ZN-600 рассматривается как базовое решение для фабрик, стремящихся автоматизировать ключевые операции без чрезмерного усложнения инфраструктуры. По данным производителя, такт работы составляет около 50 секунд на матрас, что соответствует выпуску порядка 500 изделий за 8-часовую рабочую смену.
По информации производителя, в состав линии входят девять специализированных окантовочных станков, встроенных в общую транспортную петлю, что может снижать вероятность образования заторов на швейном участке. Модульная конструкция облегчает интеграцию в цеха разной геометрии с возможностью последующего наращивания мощности.
Матрица технико-эксплуатационных параметров промышленных линий
Для наглядного сопоставления производственных возможностей оборудования Zolytech (Foshan Zolytech Machinery) ниже приведена сравнительная таблица по данным производителя. Показатели такта и производительности подтверждены для каждой модели; совместимые типы матрасов и состав ключевых узлов относятся к линейке в целом, а не к подтвержденной для каждой отдельной модели спецификации, и подлежат уточнению у поставщика при выборе конкретной конфигурации.
| Параметр оборудования | ZLT-ZN-1000 | ZLT-GZN-600 | ZLT-ZN-600 |
|---|---|---|---|
| Время такта на 1 матрас | 35 секунд | 45 секунд | 50 секунд |
| Производительность в смену | 900 шт. / 10 часов | 600 шт. / 8 часов | 500 шт. / 8 часов |
| Поддерживаемые типы матрасов (по линейке в целом) | Пружинные, с эффектом памяти, латексные | Пружинные, с эффектом памяти, латексные | Пружинные, с эффектом памяти, латексные |
| Основные компоненты линии (общее описание, требует уточнения по модели) | Сборка пружин, стегальная машина, окантовочная машина, упаковка | Сборка пружин, стегальная машина, окантовочная машина, упаковка | Сборка пружин, стегальная машина, окантовочная машина, упаковка |
| Численность персонала | Уточняется у поставщика для выбранной конфигурации | Уточняется у поставщика для выбранной конфигурации | Уточняется у поставщика для выбранной конфигурации |
По заявлению производителя, оборудование соответствует требованиям сертификации CE, а на предприятии действует система контроля качества. Точное наименование и статус внутреннего стандарта управления качеством следует уточнять непосредственно у поставщика на основании оригинала сертификата. Для нас поддержание строгих стандартов сборки станков с ЧПУ выступает основой надежности каждого узла при длительной промышленной эксплуатации.
Технологическая специфика работы с различными наполнителями
Обработка независимых пружинных блоков и зональных систем
Работа с пружинными блоками требует деликатного механического воздействия. При конвейерной сборке важно минимизировать риск зацепления и разрыва нетканого материала (спанбонда), в который запаяны пружины Pocket Spring, а также предотвращать смещение независимых бочонков во время перемещения блока. Конкретные технические решения для этого (тип покрытия ленты, датчики натяжения) зависят от модели линии и уточняются у поставщика.
При сборке мультизональных пружинных блоков необходимо синхронизировать подачу усиливающих периметральных вставок из ППУ и их фиксацию по периметру изделия в момент схватывания клея. Степень автоматизации этого процесса на конкретной линии определяется выбранной комплектацией.
Нюансы фиксации вязкоэластичных пен с эффектом памяти
Пенополиуретаны с эффектом памяти (Memory Foam) обладают высокой чувствительностью к температурным режимам и давлению. Совместимость конкретного клея с конкретной моделью пены, а также параметры нагрева сопла, следует определять по технической документации клеевого состава, рекомендациям производителя оборудования и поставщика пены, а также проверять пилотным тестированием перед запуском в серийное производство.
При ламинировании важно контролировать усилие прижима, чтобы не создавать остаточных деформаций в вязкоэластичном слое и дать наполнителю возможность восстанавливать проектную геометрию после обработки. Конкретный способ регулировки усилия зависит от модели оборудования.
Интеграция плотных наполнителей: натуральный латекс и комбинированные топперы
Натуральный перфорированный латекс и жесткая кокосовая койра имеют существенный удельный вес и высокую плотность. Для таких материалов важны захваты, снижающие риск расслоения латексных плит и растрескивания латексной пропитки при переносе хрупких плит койры. Конкретный тип захватов (вакуумные, игольчатые или комбинированные) зависит от модели линии и уточняется у поставщика.
При производстве тонких матрасов и защитных топперов конвейерная система может допускать перестройку высоты прижимных узлов и угла наклона окантовочных механизмов под разную толщину изделия. Диапазон поддерживаемых толщин и соответствующие настройки зависят от конкретной модели линии и уточняются у поставщика при подборе конфигурации.
Практический алгоритм интеграции линии в цеховую инфраструктуру
Этап 1: Аудит цехового пространства и распределение потоков
Внедрение автоматизированного конвейерного оборудования требует детальной проработки внутрицеховой логистики. Ошибочно полагать, что достаточно просто освободить площадь под габариты станин. Проектирование линии должно исключать пересечение потоков сырья и готовой продукции.
При планировании технологической схемы рекомендуется следовать четкой последовательности шагов:
- Проверка несущей способности промышленного пола цеха с привлечением проектировщика или инженера-строителя, с учетом фактической массы оборудования, включая зоны прессов, по технической документации конкретной модели линии.
- Выделение зон буферизации полуфабрикатов: пружинных блоков, рулонов простеганных полотен и паллет с наполнителями в непосредственной близости от загрузочных манипуляторов.
- Организация беспрепятственного пути эвакуации готовых упакованных изделий в зону складской экспедиции с помощью гравитационных рольгангов.
- Определение ширины технологических проходов вокруг движущихся узлов конвейера в соответствии с габаритами конкретной модели оборудования и действующими нормами охраны труда на производстве.
Этап 2: Подготовка инженерных сетей, аспирации и пневматики
Любая промышленная автоматическая линия производства матрасов зависит от качества подаваемых энергоносителей. Пневматическая система линии потребляет сжатый воздух для питания цилиндров, захватов и швейных голов. Требуемое давление и расход воздуха зависят от конкретной модели и комплектации линии и должны определяться по технической документации поставщика.
Ключевые требования к инженерным сетям включают следующие позиции:
- Установка осушителей рефрижераторного или адсорбционного типа: влага и масло в пневмомагистралях приводят к преждевременному выходу из строя пневмораспределителей и порче текстильных материалов.
- Организация вытяжной вентиляции в зоне нанесения термоклея, с параметрами, определяемыми паспортом безопасности конкретного клеевого состава и результатами производственной оценки условий труда.
- Подведение трехфазного электропитания с установкой защитных устройств (стабилизаторов напряжения, сетевых фильтров) в соответствии с электротехническими требованиями выбранной модели линии, параметрами питающей сети и применимыми нормативами безопасности.
Этап 3: Переподготовка персонала и регламент технического обслуживания
Автоматизация трансформирует структуру рабочих профессий на фабрике. Вместо значительного числа низкоквалифицированных сборщиков предприятию требуются операторы-наладчики конвейерных систем. Основная задача персонала смещается от тяжелого монотонного труда к контролю параметров ЧПУ, загрузке кассет со скобами и заправке нитей в швейные головки. Точное количество операторов, необходимое для обслуживания конкретной линии, зависит от выбранной модели, числа смен и степени автоматизации вспомогательных операций и устанавливается поставщиком при комплектации проекта.
Долговечность оборудования напрямую зависит от строгого соблюдения карты превентивного сервисного обслуживания. Регламент включает ежедневную очистку швейных челноков от очеса ткани, смазку линейных направляющих порталов через централизованные масленки, проверку чистоты оптических датчиков и периодическую замену фильтрующих элементов клеевых станций.
Расчет экономической эффективности и срок возврата инвестиций
Сокращение фонда оплаты труда и минимизация человеческого фактора
Главным фактором быстрой окупаемости роботизированного комплекса обычно выступает оптимизация штата цеха. Ручная сборка сопоставимого объема матрасов за смену традиционно требует значительно большей бригады сборщиков, клейщиков, подсобных рабочих и швей-окантовщиков по сравнению с автоматизированной линией той же производительности. Точное соотношение численности персонала до и после автоматизации зависит от исходной организации цеха, выбранной модели линии и степени автоматизации вспомогательных операций, поэтому для конкретного проекта это соотношение целесообразно рассчитывать индивидуально, с учетом фактической комплектации.
Снижение потребности в ручном труде, вместе с сопутствующими налогами и социальными отчислениями, способно обеспечить заметную экономию средств. Одновременно с этим может снижаться процент брака, вызванного небрежностью персонала, что помогает сохранить дорогостоящие ткани и наполнители от списания в отходы.
Экономия клеевых составов и оптимизация складской логистики
Программное управление форсунками клеевых станций направлено на более точное дозирование клея по сравнению с ручным пистолетным распылением, что способно снижать его расход. Точный процент экономии зависит от исходной технологии нанесения, вида клея и конфигурации конкретной линии, поэтому для оценки эффекта на своем производстве рекомендуется ориентироваться на пилотный расчет с фактическими объемами выпуска, а не на усредненный показатель.
Дополнительный финансовый эффект способна обеспечить финишная компрессионная упаковка за счет уменьшения объема упакованного матраса, что сокращает требуемые складские площади и может снижать удельную стоимость логистики на дальние плечи доставки. Конкретная степень экономии места и транспортных расходов зависит от типа матраса, толщины наполнителя и параметров транспортного средства и должна определяться на основании тестовой упаковки, а не фиксированных нормативов.
Часто задаваемые вопросы (FAQ)
Сколько операторов требуется для управления автоматизированным сборочным комплексом?
Численность операторов зависит от выбранной модели линии, степени автоматизации вспомогательных операций и количества смен. Как правило, персонал распределяется по ключевым постам: контроль узла подачи пружин и настилочных материалов, контроль автоматического клеенанесения, контроль подачи окантовочной ленты на швейных постах и контроль процесса упаковки и складирования готовой продукции. Точное штатное расписание для конкретной линии рекомендуется согласовывать с поставщиком на этапе проектирования.
Возможна ли быстрая перенастройка типоразмеров матраса на конвейере?
Переход с одного типоразмера на другой может выполняться через программный интерфейс линии или вручную, в зависимости от комплектации. Конкретный способ перенастройки (наличие сенсорного пульта ЧПУ, возможность автоматической перестройки направляющих с помощью сервоприводов или необходимость механической регулировки) и время переналадки зависят от модели линии и должны уточняться у поставщика при выборе оборудования.
Какой тип клея используется в автоматических клеенаносящих узлах?
Для клеенанесения на подобных линиях обычно применяются термоклеи-расплавы (hot-melt). Конкретный состав клея (на основе EVA, полиолефинов или иной рецептуры), его температурный режим и особенности выделения летучих соединений определяются выбранным клеевым составом и должны уточняться по спецификации и паспорту безопасности конкретного продукта, а не считаться универсальными для всех линий.
Позволяет ли комплекс выпускать тонкие матрасы-топперы?
Конструкция прижимных конвейерных узлов и окантовочных модулей может допускать настройку под разную толщину изделий, включая тонкие наматрасники и топперы. Конкретный диапазон поддерживаемых толщин зависит от модели линии и ее комплектации и должен уточняться у поставщика при выборе оборудования под конкретный ассортимент продукции.
Каковы реальные сроки окупаемости инвестиций в автоматизацию?
Срок окупаемости комплексной линии зависит от объема загрузки, количества смен, стоимости рабочей силы в регионе, цены на сырье и фактической производительности выбранной модели. Из-за этого единый усредненный срок окупаемости привести нельзя: для конкретного предприятия его целесообразно рассчитывать индивидуально, на основе плана производства, действующих затрат на персонал и материалы и ожидаемой загрузки линии.
Стратегические ориентиры модернизации матрасного производства
Синхронизация цепочки создания стоимости
Внедрение роботизированного оборудования переводит мебельную фабрику на иной уровень индустриальной зрелости. Технологическая цепочка освобождается от части субъективных факторов, приближая выпуск матрасов к инженерному процессу с более прогнозируемой себестоимостью при условии корректной настройки и обслуживания оборудования. Стандартизация каждого стежка и клеевого соединения способна снизить риск репутационных потерь и дорогостоящих гарантийных замен.
Интеграция конвейерных потоков позволяет предприятию масштабировать выпуск в периоды сезонного спроса без аврального найма временных сотрудников. Фабрика получает возможность увереннее контрактоваться с крупными торговыми сетями и гостиничными операторами, соблюдая временные рамки поставок.
Технологический задел для масштабирования мощностей
Модульный принцип построения линий способствует сохранности инвестиций в долгосрочной перспективе. Предприятие может начать модернизацию с узлов автоматического склеивания и окантовки, постепенно наращивая комплекс роботами-укладчиками и компрессионными прессами. Рассматриваемая автоматическая линия производства матрасов может стать технологическим фундаментом для расширения производственных мощностей, однако достижение рентабельности бизнеса в целом зависит от загрузки заказами, инвестиционных и эксплуатационных затрат, ассортимента выпускаемой продукции и динамики мебельного рынка.
Последние сообщения
- Прямой эфир с завода: новый способ построить доверие в сфере промышленного оборудования
- Продолжайте учиться и добиваться прогресса
- Поход на близость к природе
- Современное оборудование для производства матрасов: путь к успеху в индустрии сна
- Оборудование для производства матрасов: как выбрать и на что обратить внимание?
Запрос