Линия упаковки матрасов: инженерное руководство по автоматизации, технологиям сжатия и выбору промыш
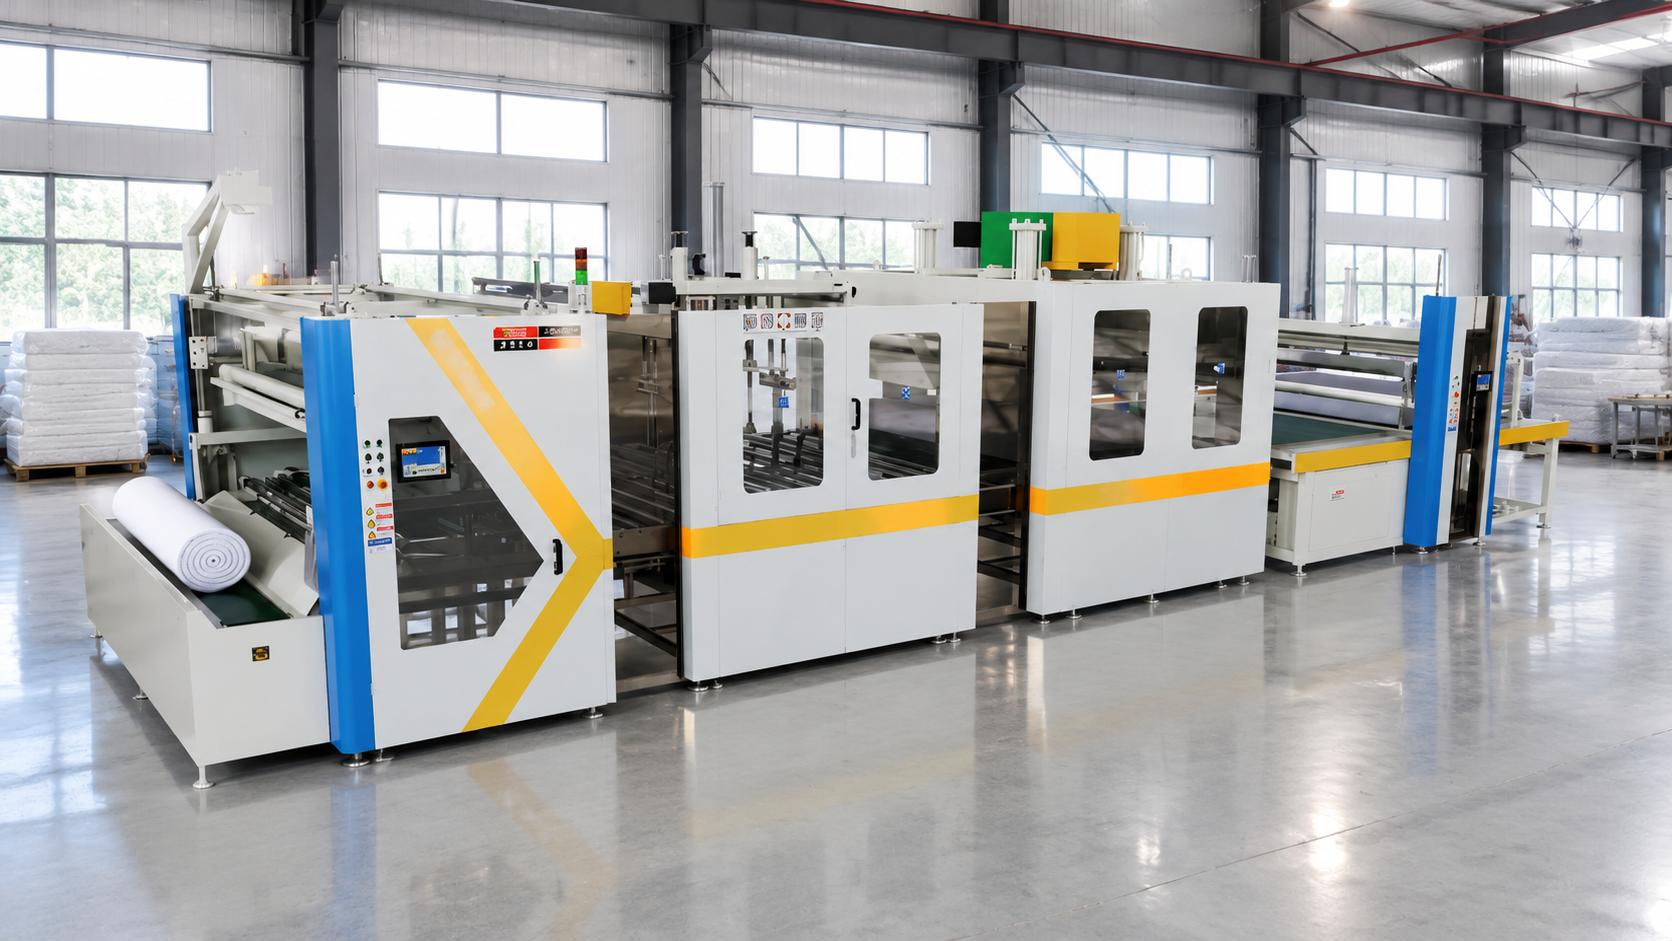
Современная линия упаковки матрасов кардинально меняет экономику спальной индустрии, превращая громоздкие спальные блоки в компактные транспортировочные единицы. В условиях постоянного роста тарифов на складскую и магистральную логистику отгрузка готовых изделий в несжатом виде превращается в прямую потерю маржинальности фабрики. Фабрикам приходится перевозить воздух, переплачивать за кубические метры в автофургонах и сталкиваться с повреждениями чехлов при ручной погрузке.
Комплексная автоматизированная линия упаковки матрасов решает эту дилемму за счет объединения операций защиты, компактирования и подготовки изделия к отгрузке в рамках одного производственного участка. Автоматизация выходного участка цеха снижает долю ручного труда на финишных операциях и, в зависимости от выбранной модели и комплектации оборудования, может повысить суточную пропускную способность предприятия; конкретная величина эффекта определяется темпом смежных участков и техническими параметрами конкретной машины.
Архитектура современной упаковочной линии: от штучной обмотки к сквозному циклу
Классическая ручная упаковка в полиэтиленовые рукава долгое время оставалась слабым звеном мебельных производств. Появление скоростных стегальных комплексов и автоматических сборочных столов создало дисбаланс: цех производит изделия быстрее, чем рабочие успевают натягивать защитные пакеты и заклеивать торцы скотчем. Технологический затор на финише приводит к загромождению буферных зон и риску загрязнения обивочных тканей.
Этап позиционирования и защитной упаковки изделия
Обобщенная логика упаковочного участка начинается с модуля входного контроля и позиционирования, где готовое изделие выравнивается по оси транспортера перед обработкой. В отрасли применяются разные решения для формирования защитной оболочки — от простой плоской упаковки в пленку до более сложных конфигураций с дополнительными узлами запайки. Конкретный набор узлов, тип датчиков позиционирования и способ формирования шва различается от модели к модели и определяется комплектацией конкретной машины, поэтому перед закупкой стоит уточнять точную конфигурацию у поставщика, а не ориентироваться на обобщенное описание отрасли.
Защитная оболочка, независимо от конструктивного исполнения узла, решает общую задачу — предохранить наполнители от производственной пыли, влаги и механических повреждений на последующих этапах перемещения. Эта функция остается общей целью упаковочного оборудования, даже если инженерная реализация узла варьируется от поставщика к поставщику.
Принцип компактирования: как снижается занимаемый изделием объем
В оборудовании, предназначенном для глубокого сжатия, применяется узел, задачей которого является уменьшение объема наполнителей за счет вытеснения воздуха из структуры материала. Конкретный тип привода такого узла, усилие сжатия и степень автоматизации зависят от модели оборудования и должны уточняться по технической документации производителя, а не приниматься как единый отраслевой стандарт.
По общей логике процесса, толщина матраса в ходе сжатия уменьшается за счет выхода воздуха из открытых и полуоткрытых ячеек наполнителя. Такой узел требует высокой конструкционной жесткости станины, поскольку перекос направляющих может привести к неравномерному сжатию и повреждению упаковочного материала. Детали конкретной реализации герметизации шва относятся к конфигурации отдельного станка, а не к универсальному стандарту отрасли.
Рулонирование как отдельная функция отдельных моделей оборудования
В комплексах, которые производитель заявляет как оборудование для сжатия и рулонирования, сжатое изделие в упаковке дополнительно сворачивается в компактный цилиндр для экономии места при хранении и транспортировке. Эта функция присутствует не во всех конфигурациях упаковочной линии и должна рассматриваться как отдельная опция, а не как обязательный этап для любой модели.
Если оборудование предусматривает рулонирование, на внешнюю окружность рулона обычно подается фиксирующая пленка, удерживающая изделие в сжатом состоянии после снятия механического воздействия. Конкретные параметры такого узла, включая синхронизацию скорости подачи пленки со скоростью скручивания, определяются технической документацией конкретной машины.
Подготовка к отгрузке: упаковка, маркировка и укладка на поддоны
Завершающий этап линии ориентирован на подготовку изделий к розничной логистике. По данным производителя, в такие операции может входить распаковка (unboxing), финишное запечатывание изделия, нанесение маркировки и укладка готовых единиц на поддоны; точный смысл операции распаковки для конкретной модели стоит уточнять у поставщика. Конкретный состав операций — ручная или автоматическая подача, использование вакуумных захватов, подключение к складской системе учета — определяется моделью оборудования и схемой, которую фабрика выбирает для своего участка.
Такая интеграция позволяет упорядочить финишные операции цеха и снизить риск пересортицы при отгрузках, когда внешне похожие модели матрасов имеют разную внутреннюю конструкцию. Выбор конкретного набора функций стоит согласовывать с поставщиком исходя из плановой схемы упаковки.
Технологии компактирования: баланс между логистической выгодой и сохранностью наполнителей
Сжатие матраса — это физико-механический процесс, затрагивающий поведение полимерных матриц и металлической проволоки. Желание сэкономить на логистике не должно приводить к рекламациям из-за остаточной деформации материалов. Инженеру необходимо точно сопоставлять возможности пресса со свойствами используемых в матрасе компонентов и руководствоваться требованиями изготовителя конкретного изделия.
Особенности сжатия матрасов из пенополиуретана и латекса
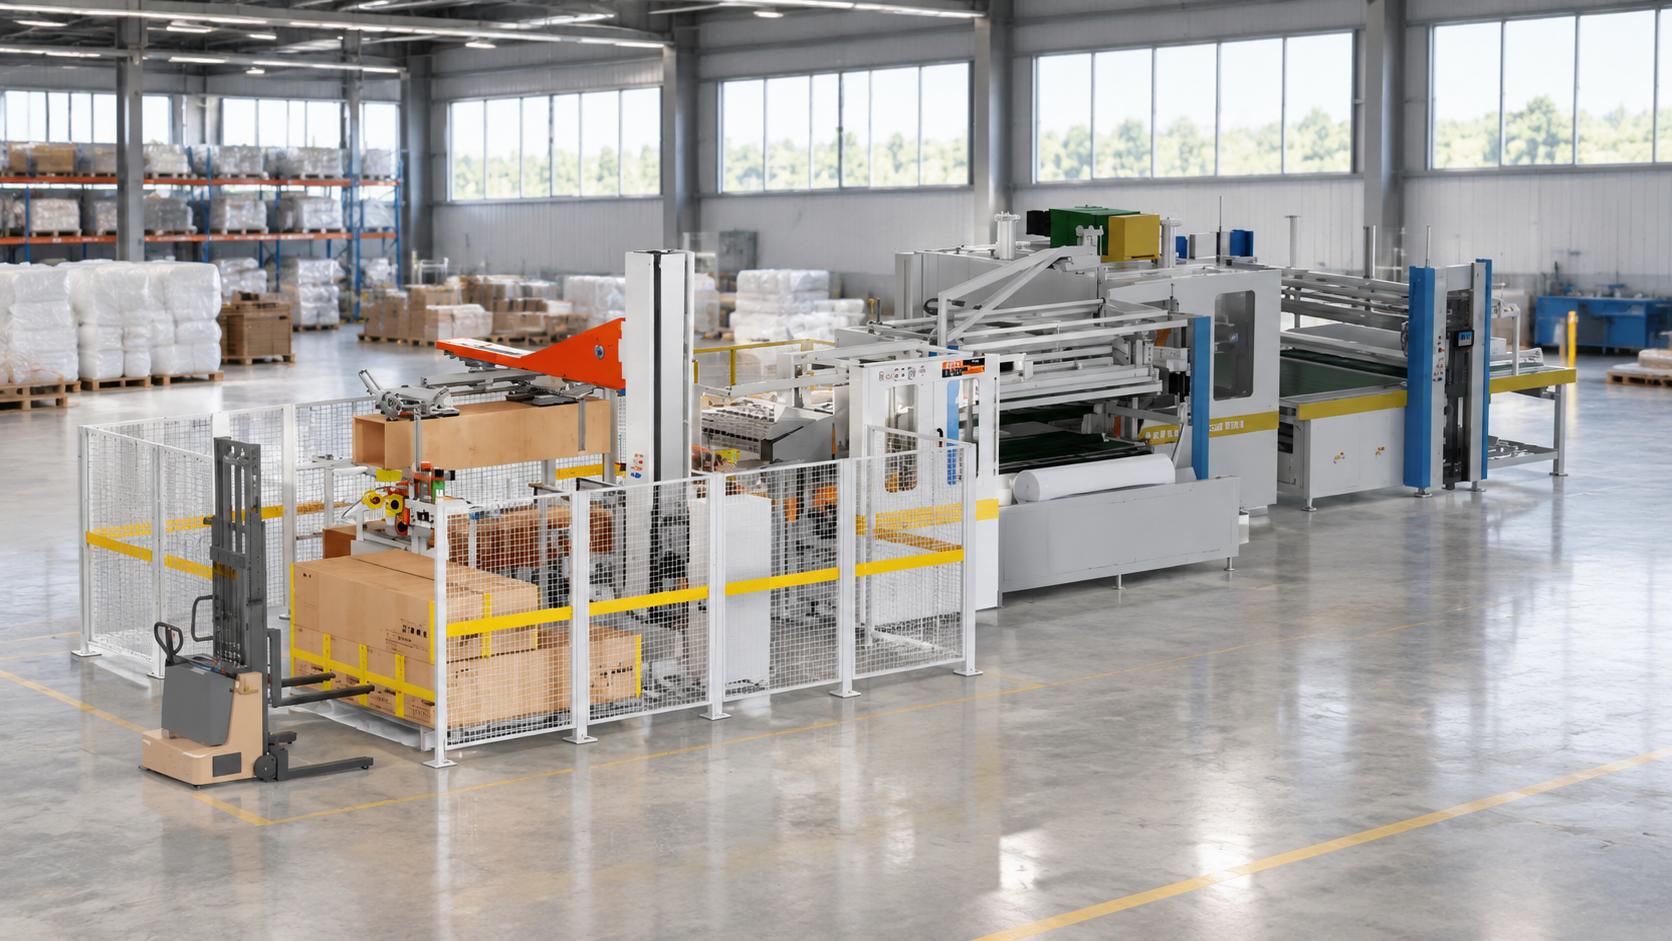
Эластичный пенополиуретан и натуральный или синтетический латекс состоят из открытых и полуоткрытых ячеек, удерживающих воздух. При сжатии стенки пор изгибаются, выпуская воздушную массу наружу через микропоры. Поведение конкретной пены или латексного блока при сжатии — допустимая степень деформации, время восстановления формы, риск повреждения структуры — зависит от состава, плотности и технологии производства наполнителя, поэтому такие параметры нужно проверять по спецификации изготовителя матраса и результатам пробного сжатия, а не принимать как универсальное правило для всей категории материала.
Латексные монолиты обладают высокой плотностью и естественной упругостью и, по общей практике отрасли, требуют более аккуратного нарастания давления, чем менее плотные пены. Конкретные допустимые величины сжатия и сроки релаксации напряжений нужно устанавливать индивидуально для каждой конструкции матраса, ориентируясь на рекомендации производителя наполнителя и итоги испытаний на сжатие и восстановление.
Специфика скручивания изделий с независимыми пружинными блоками
Долгое время считалось, что сворачивать пружинные матрасы в рулон технологически сложно из-за риска сцепления витков и деформации металлической проволоки. Внедрение независимых пружинных блоков типа Pocket Spring, где каждая пружина зашита в отдельный спанбондовый карман, существенно расширило возможности рулонирования, поскольку пружины не связаны жесткой металлической спиралью и могут наклоняться относительно оси сжатия.
Пригодность конкретного пружинного блока к скручиванию зависит от металловедческих характеристик проволоки, конструкции карманов и качества межкарманных швов. Такие параметры не стандартизированы одинаково для всех производителей, поэтому перед включением пружинной модели матраса в программу рулонирования стоит проверять ее по технической документации изготовителя блока и результатам пробной упаковки, а не исходить из общего предположения о совместимости.
Ограничения по материалам: почему жесткие прослойки требуют осторожного подхода
Не все наполнители одинаково переносят радиальную деформацию. Один из факторов риска — жесткие натуральные слои, такие как кокосовая койра на латексном связующем или плотные плиты из сизаля: при изгибе с малым радиусом наружные слои таких материалов испытывают повышенное растяжение, что может привести к повреждению волокнистой структуры.
Конкретный порог толщины или жесткости, после которого рулонирование становится рискованным, зависит от состава связующего, толщины слоя и конструкции матраса в целом, и его нельзя свести к единому числу для всех изделий. Для матрасов с жесткими натуральными слоями разумно запрашивать у изготовителя матраса рекомендации по допустимой деформации или использовать плоское прессование с герметизацией в пакет без скручивания в рулон, если такие рекомендации отсутствуют или вызывают сомнение.
Оценка логистической экономии: от чего зависит реальный эффект
Экономический эффект от внедрения технологии сжатия складывается из экономии транспортных расходов и оптимизации складской логистики, но конкретные цифры всегда привязаны к исходным данным конкретного предприятия. На итоговый результат влияют размеры и плотность исходного матраса, геометрия кузова транспортного средства, ограничения по максимальной массе груза, выбранная схема паллетирования и фактические тарифы перевозчика.
Поэтому любые показатели вроде кратности сокращения объема, числа единиц в стандартном автопоезде или роста складской емкости стоит рассматривать как иллюстративный пример расчета, а не как универсальный норматив. Для планирования окупаемости конкретной линии целесообразно считать экономию по собственным параметрам упаковки, объемной и весовой загрузке транспорта, действующим тарифам и плановому объему выпуска.
-
Логика экономии: сокращение занимаемого объема может снижать число транспортных рейсов и площадь, необходимую для хранения готовой продукции на складе, если загрузка транспорта ограничена именно объемом, а не массой груза.
-
Логика расчета: итоговая выгода определяется не самим фактом сжатия, а соотношением габаритов упаковки до и после обработки на конкретной модели оборудования.
-
Логика проверки: перед закупкой стоит запросить у поставщика расчетные параметры именно для тех типоразмеров матрасов, которые выпускает фабрика.
-
Логика безопасности: избыточная экономия места не должна достигаться за счет превышения допустимой степени сжатия для конкретного наполнителя.
Модельный ряд и конфигурации оборудования: инженерные сценарии под разный масштаб фабрик
Подбор упаковочного комплекса диктуется структурой заказов фабрики, соотношением беспружинных и пружинных моделей, а также требуемой схемой финишной обработки изделий на линии. В промышленной практике используются различные конфигурации оборудования — от систем плоской упаковки и укладки на поддоны до комплексов глубокого компактирования с рулонированием.
Укладка, запечатывание и маркировка: модуль ZLT-BS-S2
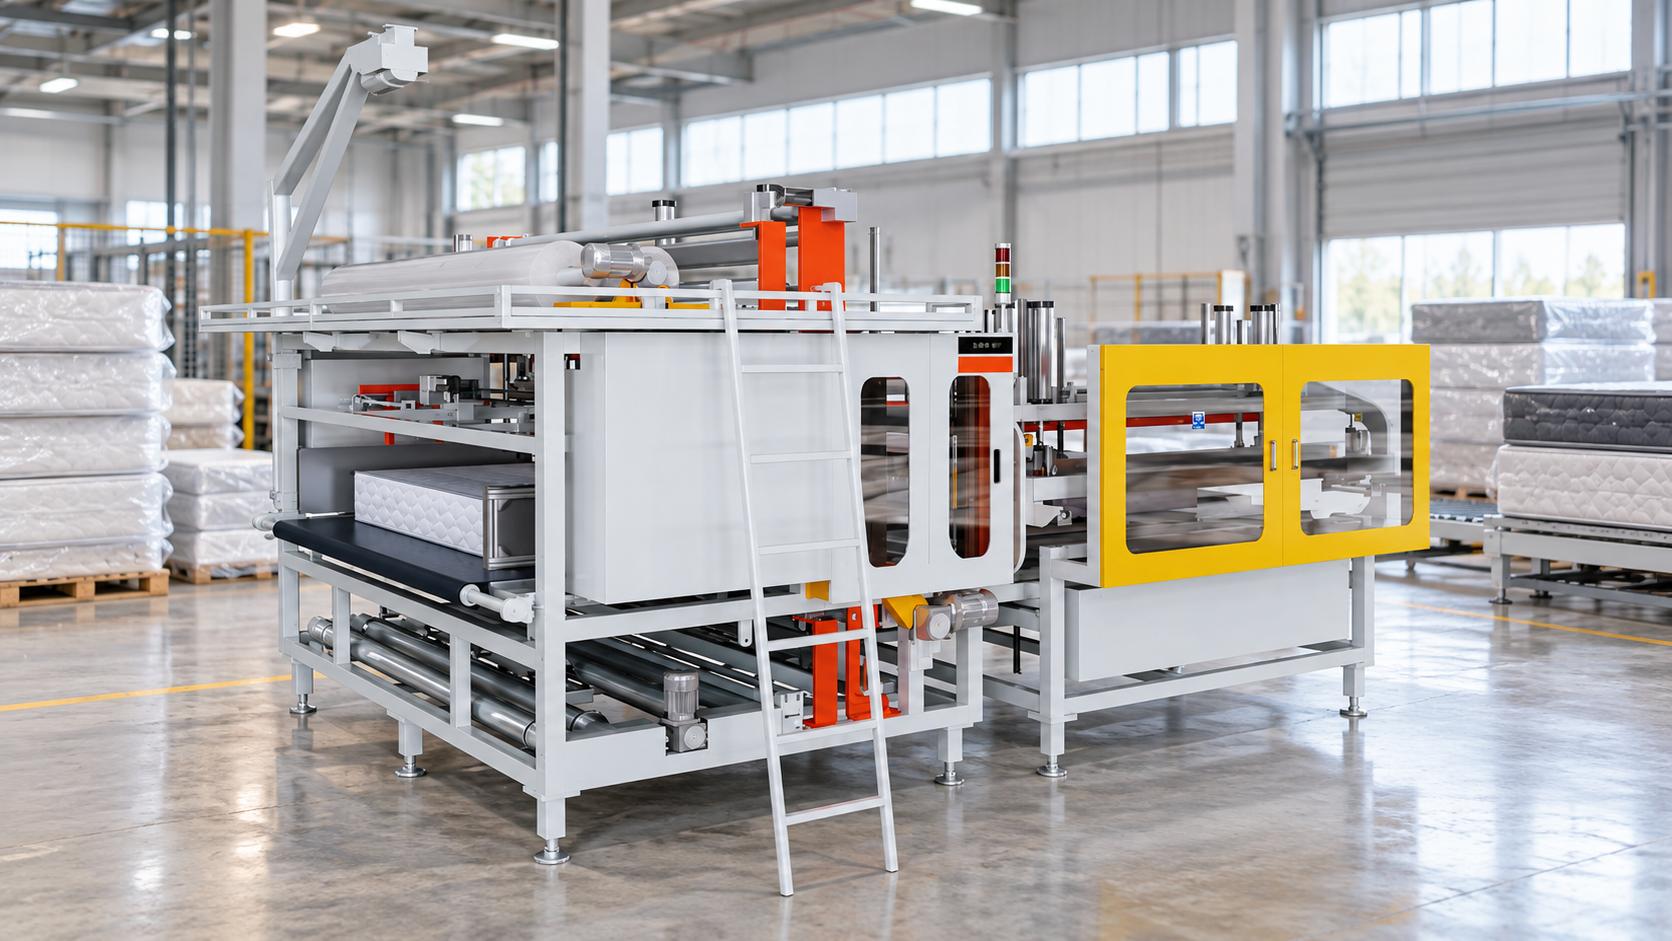
Согласно данным производителя, модуль ZLT-BS-S2 относится к системам финишной обработки, которые выполняют распаковку (unboxing), финишное запечатывание изделия, нанесение маркировки и укладку готовых матрасов на поддоны. Это решение ориентировано на завершающий участок цеха, где важно организовать равномерный поток изделий к отгрузке, а не на формирование первичного защитного шва на этапе выхода матраса со стегального участка.
Такая конфигурация подходит фабрикам, которым нужно упорядочить финишные операции и снизить долю ручного труда при подготовке продукции к складскому хранению и транспортировке.
Автоматическое сжатие и рулонирование: комплекс ZLT-KPLINE-29K-2
Комплекс ZLT-KPLINE-29K-2, по данным поставщика, представляет собой автоматическую систему, объединяющую стадии сжатия и последующего рулонирования изделия. Такое оборудование предназначено для фабрик, которым необходимо не просто защитить матрас пленкой, а существенно уменьшить его объем перед складским хранением или транспортировкой.
Конкретные параметры совместимости с разными типами наполнителей и конструкциями пружинных блоков стоит уточнять в технической документации к модели, поскольку способность изделия выдерживать скручивание в рулон зависит от его внутреннего устройства, а не только от заявленной функции станка.
Плоская упаковка с высокой гибкостью: модель ZLT-MP-40P
Модель ZLT-MP-40P, согласно данным производителя, ориентирована на плоскую упаковку изделий без рулонирования, с ориентировочным временем обработки около 30 секунд на изделие. Ключевое подтвержденное преимущество этой модели — адаптивность и гибкость настройки под различные спецификации матрасов, а не технология сжатия в рулон; конкретную толщину упаковочной пленки и фактическую длительность переналадки между типоразмерами стоит уточнять в технической документации к модели.
Такая конфигурация подходит производителям, выпускающим широкий ассортимент типоразмеров — от детских матрасов до крупногабаритных изделий, — которым важна настройка оборудования под разные спецификации.
Сравнительный обзор назначения упаковочных систем
Выбор конфигурации оборудования базируется на сопоставлении заявленного назначения станков с фактической задачей фабрики: защитить изделие плоской упаковкой, промаркировать и уложить на поддоны, либо дополнительно уменьшить объем изделия за счет сжатия и рулонирования. В таблице ниже обобщено назначение моделей согласно данным производителя.
| Параметр / Модель | ZLT-BS-S2 | ZLT-KPLINE-29K-2 | ZLT-MP-40P |
|---|---|---|---|
| Основное назначение | Распаковка, запечатывание, маркировка, укладка на поддоны | Автоматическое сжатие и рулонирование | Плоская упаковка с высокой гибкостью настройки |
| Тип обработки изделия | Без изменения объема | Глубокое сжатие и скручивание в рулон | Без сжатия, плоский пакет |
| Ориентировочное время цикла | Уточняется по модели | Уточняется по модели | Около 30 секунд на изделие |
| Упаковочный материал | Уточняется по модели | Уточняется по модели | Уточняется по технической документации |
| Ключевая область применения | Финишный участок перед отгрузкой | Снижение объема для логистики | Гибкая настройка под разные габариты |
Критерии выбора и интеграции линии в действующее производство
Успешная интеграция автоматизированного комплекса требует комплексной подготовки инженерной инфраструктуры цеха. Недостаточная производительность компрессора или некорректно подобранный состав полимерной пленки могут снизить отдачу даже от хорошо спроектированной машины.
-
Оценка пропускной способности смежных участков: линия упаковки матрасов должна подбираться с запасом по производительности относительно максимального темпа сборки цеха.
-
Анализ компоновки цехового пространства: необходимо предусмотреть зоны для обслуживания силового агрегата, смены рулонов пленки и беспрепятственного подъезда вилочных погрузчиков.
-
Проверка качества входящих материалов: используемые пружинные блоки, клеи и пенополиуретан должны соответствовать параметрам, заявленным их изготовителями для деформационных нагрузок.
-
Тестирование полимерных пленок: испытание образцов на прочность термического шва и стойкость к разрыву при остаточном давлении воздуха внутри пакета.
Требования к пневмомагистрали, гидравлике и стабильности электропитания
Тяжелое упаковочное оборудование чувствительно к параметрам энергоносителей. Пневматические приводы захватов и термоножей, если они предусмотрены конкретной моделью, требуют сухого, очищенного воздуха со стабильным давлением; конденсат в пневмомагистрали может вызвать коррозию распределительных клапанов и сбои в позиционировании пневмоцилиндров.
Гидравлические агрегаты прессования, где они применяются, выделяют тепло при циклической работе, поэтому важно контролировать температуру рабочей жидкости и соблюдать регламенты ее фильтрации. Колебания напряжения в питающей электросети нежелательны: они могут приводить к сбоям контроллеров терморегулирования сварочных узлов, из-за чего температура шва отклоняется от технологического окна, вызывая непровар или прожиг пленки.
Выбор упаковочных полимеров: толщина, эластичность и прочность шва
Надежность упаковки напрямую зависит от физико-механических свойств полиэтиленовой пленки. Пригодность конкретной пленки для систем сжатия определяется ее фактическими характеристиками — прочностью на прокол, стойкостью к растрескиванию под напряжением и качеством формируемого шва, которые нужно подтверждать результатами испытаний конкретного материала, а не общими предположениями о типе сырья. Конкретная толщина пленки для той или иной модели оборудования определяется техническим паспортом станка и схемой упаковки, поэтому единый диапазон для всей линии приводить некорректно.
Пленка должна обладать достаточной эластичностью, чтобы огибать углы матраса без разрыва, но не вытягиваться до критического истончения под нагрузкой. Качество сварного шва контролируется шириной сварочной зоны и временем охлаждения шва под давлением прижимной планки, и эти параметры настраиваются индивидуально для каждой машины.
Программное управление и цифровая интеграция оборудования
Современное промышленное оборудование, как правило, оснащается программируемым логическим контроллером, координирующим работу приводов, датчиков положения и других узлов автоматики. В конфигурациях с сенсорной панелью управления оператор может сохранять параметры настройки под разные типоразмеры изделий, что упрощает переход между номенклатурными группами, если такая функция предусмотрена конкретной моделью.
Часть промышленного оборудования допускает объединение в общую сеть предприятия для учета выпуска и контроля расхода материалов, однако набор цифровых функций и возможность сетевой интеграции зависят от конкретной модели и комплектации, поэтому эти параметры стоит уточнять по технической документации, а не считать стандартной особенностью любой линии.
Разработкой и производством подобного оборудования занимается компания Zolytech, располагающая собственным центром числового программного управления и системой контроля качества; по заявлению компании, ее продукция соответствует применимым требованиям ЕС и имеет маркировку CE и поставляется производителям матрасов по всему миру.
Часто задаваемые вопросы (FAQs)
Сколько времени занимает упаковка одного матраса на автоматизированной линии?
Время цикла зависит от конкретной машины и выбранной операции. Например, для модели ZLT-MP-40P производитель указывает ориентировочное время обработки около 30 секунд на изделие при плоской упаковке без сжатия. Для комплексов с функцией сжатия и рулонирования длительность цикла иная и определяется технической документацией конкретной модели, поэтому единый норматив для всех типов оборудования не применяется.
Как долго матрас может храниться в сжатом и скрученном виде без риска деформации?
Единого безопасного срока хранения для всех сжатых и скрученных матрасов не существует: допустимое время определяется изготовителем конкретного изделия и зависит от состава наполнителя, конструкции пружинного блока и условий хранения. Разные производители устанавливают разные ограничения, поэтому перед длительным хранением сжатого изделия следует руководствоваться инструкцией и гарантийными условиями производителя матраса, а не общими оценочными цифрами.
Можно ли на одной линии одновременно упаковывать тонкие топперы и высокие пружинные матрасы King-Size?
Это зависит от конкретной модели оборудования и диапазона регулировки ее узлов. Комплексы с широким диапазоном настройки прижимных элементов и адаптивными параметрами позволяют переходить между разными типоразмерами изделий без длительной механической перенастройки, но точный перечень поддерживаемых габаритов и материалов следует уточнять по спецификации выбранной модели.
Каковы требования к толщине упаковочной пленки для разных типов упаковки?
Требуемая толщина пленки зависит от способа упаковки и модели оборудования. Для плоской упаковки на модели ZLT-MP-40P точное значение толщины пленки следует уточнять в технической документации производителя. Для других способов упаковки, включая сжатие и рулонирование, толщина и состав пленки подбираются отдельно и должны соответствовать технической документации конкретной машины и нагрузкам, возникающим при данном способе обработки изделия.
Заключение
Модернизация финишного участка фабрики и установка такого оборудования, как линия упаковки матрасов, способна упорядочить движение готовой продукции на складе и снизить долю ручного труда на финишных операциях, но конкретный экономический эффект и технические параметры всегда привязаны к выбранной модели оборудования и особенностям конструкции упаковываемых изделий. Перед внедрением стоит сопоставлять заявленное назначение каждой машины — будь то плоская упаковка, маркировка и укладка на поддоны или сжатие с рулонированием — с реальными потребностями производства, чтобы выбранная линия упаковки матрасов обеспечивала предсказуемый результат без риска для сохранности изделий.
Последние сообщения
- Прямой эфир с завода: новый способ построить доверие в сфере промышленного оборудования
- Продолжайте учиться и добиваться прогресса
- Поход на близость к природе
- Современное оборудование для производства матрасов: путь к успеху в индустрии сна
- Оборудование для производства матрасов: как выбрать и на что обратить внимание?
Запрос