Оборудование для линии производства матрасов: архитектура, технологии и расчет мощности автоматизиро
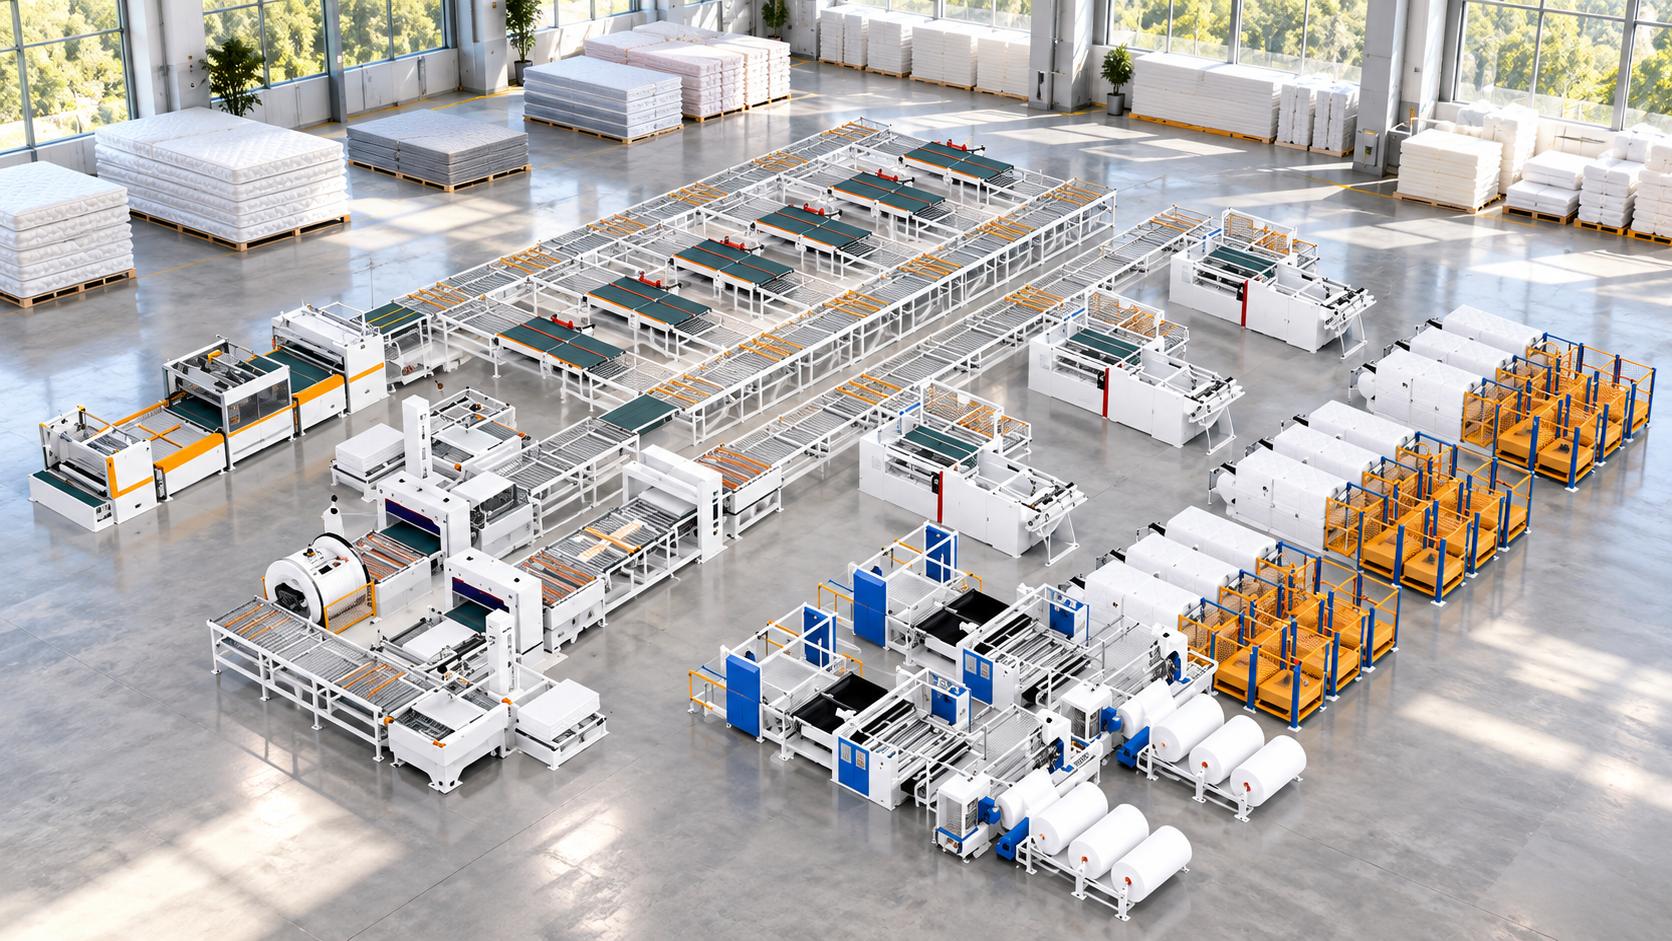
Современная фабрика матрасов функционирует в условиях жесткой конкуренции, где критически важна себестоимость каждой технологической операции. Классическое ручное производство неизбежно упирается в человеческий фактор: неравномерное натяжение бортов, перерасход термоклея и простои конвейера. Качественное оборудование для линии производства матрасов превращает разрозненные рабочие посты в синхронизированный поток, где каждый слой позиционируется с миллиметровой точностью, а такт выпуска измеряется десятками секунд.
Комплексная автоматизация решает фундаментальную инженерную задачу — объединение разнородных материалов с непохожими физико-механическими свойствами в монолитное готовое изделие. Наша компания, Zolytech (Foshan Zolytech Machinery), разрабатывает и внедряет роботизированные комплексы и станки, опираясь на собственный центр числового программного управления и внутреннюю систему контроля качества, а продукция компании соответствует требованиям сертификации CE. Такой подход позволяет трансформировать цеховую логистику, обеспечивая стабильную геометрию швов и предсказуемую производительность независимо от объема партии.
Анатомия современной фабрики: ключевые узлы и структура линии
Любое промышленное изготовление спальных систем представляет собой последовательность деликатных швейных, сборочных и упаковочных операций. Чтобы непрерывная линия работала как единый слаженный механизм, каждый модуль должен иметь строгую синхронизацию по времени цикла с соседними участками.
Модуль формирования основы: пружинные блоки Bonnell и независимые пружины Pocket Spring
Основой пружинного матраса выступает металлический остов, воспринимающий переменные циклические нагрузки. Навивка проволоки из высокоуглеродистой стали и ее термофиксация обычно выполняются на предшествующем этапе, отдельным оборудованием для производства пружин; в состав рассматриваемой линии входит машина для сборки готовых пружинных блоков.
Для независимых пружин Pocket Spring сборочный узел соединяет между собой уже упакованные в индивидуальные карманы из нетканого спанбонда пружины, формируя цельный блок заданного размера. Для классической конструкции Bonnell отдельные пружины вместо тканевых карманов соединяются друг с другом проволочными спиралями или скрепками, образуя единый жесткий каркас без индивидуальной упаковки каждой пружины.
Отсутствие перекосов на этом шаге критично, поскольку даже незначительное отклонение параллельности рядов приведет к деформации бортов на финальном этапе окантовки.
Участок раскроя и стежки: многоигольные и компьютерные одноголочные стегальные машины
Формирование внешнего облика и тактильного комфорта матраса зависит от точности работы стегального комплекса. Верхние пласти чехла состоят из пакета тканей: трикотажа или жаккарда, синтепона и тонкого слоя пенополиуретана.
Для массового выпуска однотипных полотен применяются многоигольные челночные или цепные машины, обрабатывающие полотно непрерывным рулонным методом. Когда требуется сложный эксклюзивный геометрический рисунок с глубоким рельефом, в работу вступают компьютерные одноголочные стегальные комплексы, работающие по управляющей программе с ЧПУ.
Роботизированная сборка и нанесение клея: автоматизация склеивания многослойных сэндвичей
Участок склеивания традиционно считается одним из наиболее трудоемких и материалоемких этапов в цехе. Ручное распыление клея неизбежно вызывает неравномерность распределения адгезива, образование локальных пятен и перерасход дорогостоящих полимеров.
Роботизированный клеевой мост перемещается по координатным осям над рабочим столом, нанося термоплавкий клей строгим контролируемым слоем в виде сетки или спиралей. Следом портальный манипулятор с вакуумными захватами последовательно укладывает войлок, латексные плиты и плиты с эффектом памяти, обеспечивая точное совпадение кромок без сдвигов.
Пост финишной окантовки (Tape Edge): высокоточная фиксация бортов и канта
Фиксация верхней и нижней стеганых панелей к боковинам матраса требует безупречной координации движения швейной головки и продвижения тяжелого объемного изделия. Этот технологический узел долгое время оставался главным узким местом любого фабричного конвейера.
Современные комплексы включают автоматические окантовочные машины со столами воздушной подушки и механизмами автоматического переворота матраса. Оператору больше не нужно вручную кантовать тяжелые пружинные конструкции: система позиционирует угол, синхронизирует скорость подачи окантовочной ленты и равномерно натягивает ткань по периметру.
Финальная компрессионная упаковка и Roll-pack системы
Готовое изделие поступает в защитную оболочку для транспортировки и длительного хранения. На этом посту гидравлический или пневматический пресс с регулируемым усилием сжимает матрас, вытесняя воздух из открытых пор пенных наполнителей.
После термосварки полиэтиленового рукава изделие либо направляется на паллетирование в плоском виде, либо поступает в шпиндельную станцию скрутки Roll-pack. Сворачивание матраса в плотный рулон заметно снижает логистический объем, позволяя оптимизировать складские площади и снизить тарифы на магистральную транспортировку.
Преодоление барьеров производительности: как автоматизация меняет экономику цеха
Переход от островного ручного метода к связанной конвейерной линии кардинально перестраивает финансовую модель мебельного предприятия. Автоматизация не просто замещает физический труд, она устраняет скрытые производственные дефекты, которые сложно обнаружить до поступления рекламации от конечного покупателя.
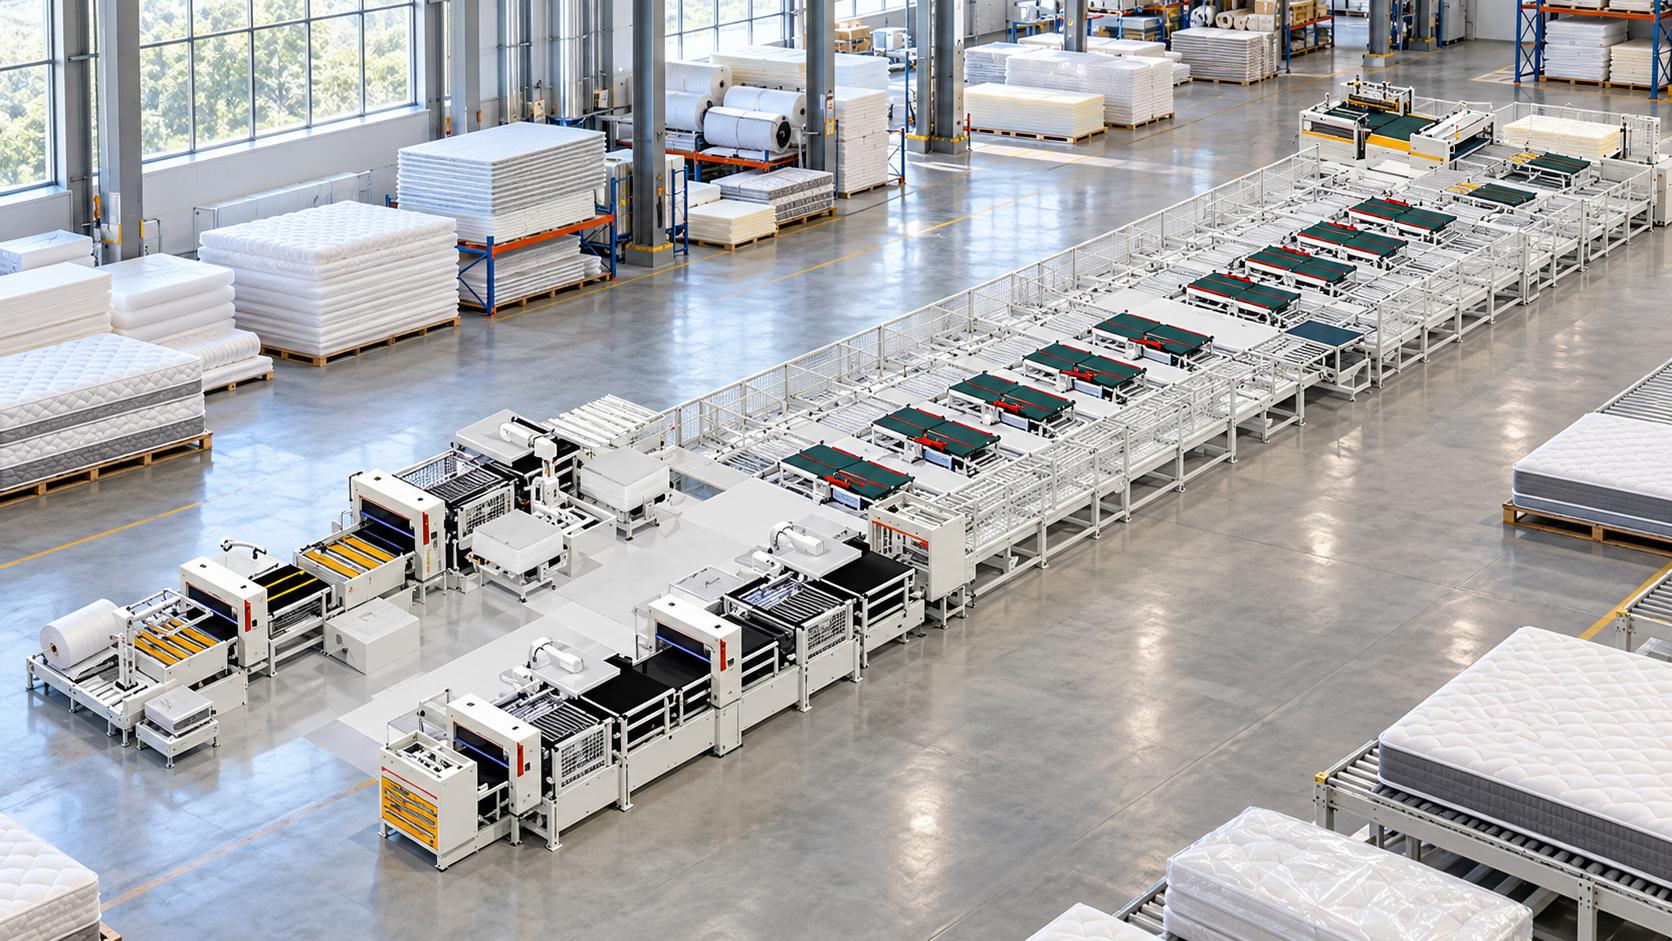
Ликвидация человеческого фактора на операциях повышенной физической нагрузки
Работа на сборке и кантовании матрасов вызывает быструю утомляемость персонала, из-за чего к концу рабочей смены процент геометрического брака закономерно растет. Автоматизированные транспортные конвейеры и поворотные манипуляторы стабилизируют производственный ритм на протяжении всех часов работы.
Каждая операция выполняется по жестко заданному алгоритму, где оператор выполняет контролирующую, а не силовую функцию. В результате уменьшается травматизм на производстве и ликвидируется зависимость фабрики от дефицита узкоспециализированных швей окантовочного участка.
Контроль расхода клеевых смесей и геометрия слоев
Термоклей на основе полиолефинов или ЭВА требует соблюдения температурного коридора и дозированной подачи. Роботизированные клеевые форсунки наносят адгезив строго в границах заданной карты склейки, исключая попадание состава на внешние декоративные канты.
Дозированная роботизированная подача клея способна уменьшить перерасход адгезива по сравнению с ручным распылением, хотя конкретный эффект зависит от типа материала, настройки оборудования и рецептуры клея на конкретном предприятии. Практический выигрыш целесообразно оценивать отдельно для каждой конфигурации линии. Среди качественных эффектов автоматизации клеевого участка можно выделить следующее:
- Более равномерное распределение клеевой нити за счет контролируемой траектории форсунок, снижающее вероятность локальных наплывов.
- Снижение интенсивности остаточного запаха при использовании термоплавких клеевых составов без растворителей; фактический уровень запаха зависит от выбранной рецептуры клея и условий вентиляции на производстве.
- Минимизацию смещения деликатных слоев латекса, что помогает сохранить форму торцов после надевания и пришивания чехла.
- Более равномерную адгезию по всей плоскости, снижающую риск расслаивания пакета наполнителей при длительной эксплуатации матраса.
Снижение себестоимости единицы продукции и сокращение межоперационных буферов
Островной цех вынужден хранить сотни полуфабрикатов между раскройным, сборочным и упаковочным участками, замораживая оборотные средства. Конвейерная линия прямого действия сводит буферные запасы к минимуму, превращая производственный цикл в непрерывный сквозной процесс.
Освобожденные складские площади перепрофилируются под хранение сырья или готовых заказов, а общая продолжительность цикла от подачи рулона ткани до запечатанного в пленку матраса сокращается за счет устранения межоперационных простоев; точное время зависит от выбранной модели линии, ассортимента и загрузки конвейера. Это позволяет фабрике оперативно переходить на модель работы «под заказ» без раздувания штата.
Технические характеристики и конфигурации промышленных линий
Масштаб производства диктует выбор компоновки: компактные цеха требуют гибкости и быстрой смены моделей, тогда как крупные индустриальные комбинаты ориентируются на предельный темп конвейера. Линейка оборудования закрывает широкий спектр производительности благодаря модульной архитектуре.
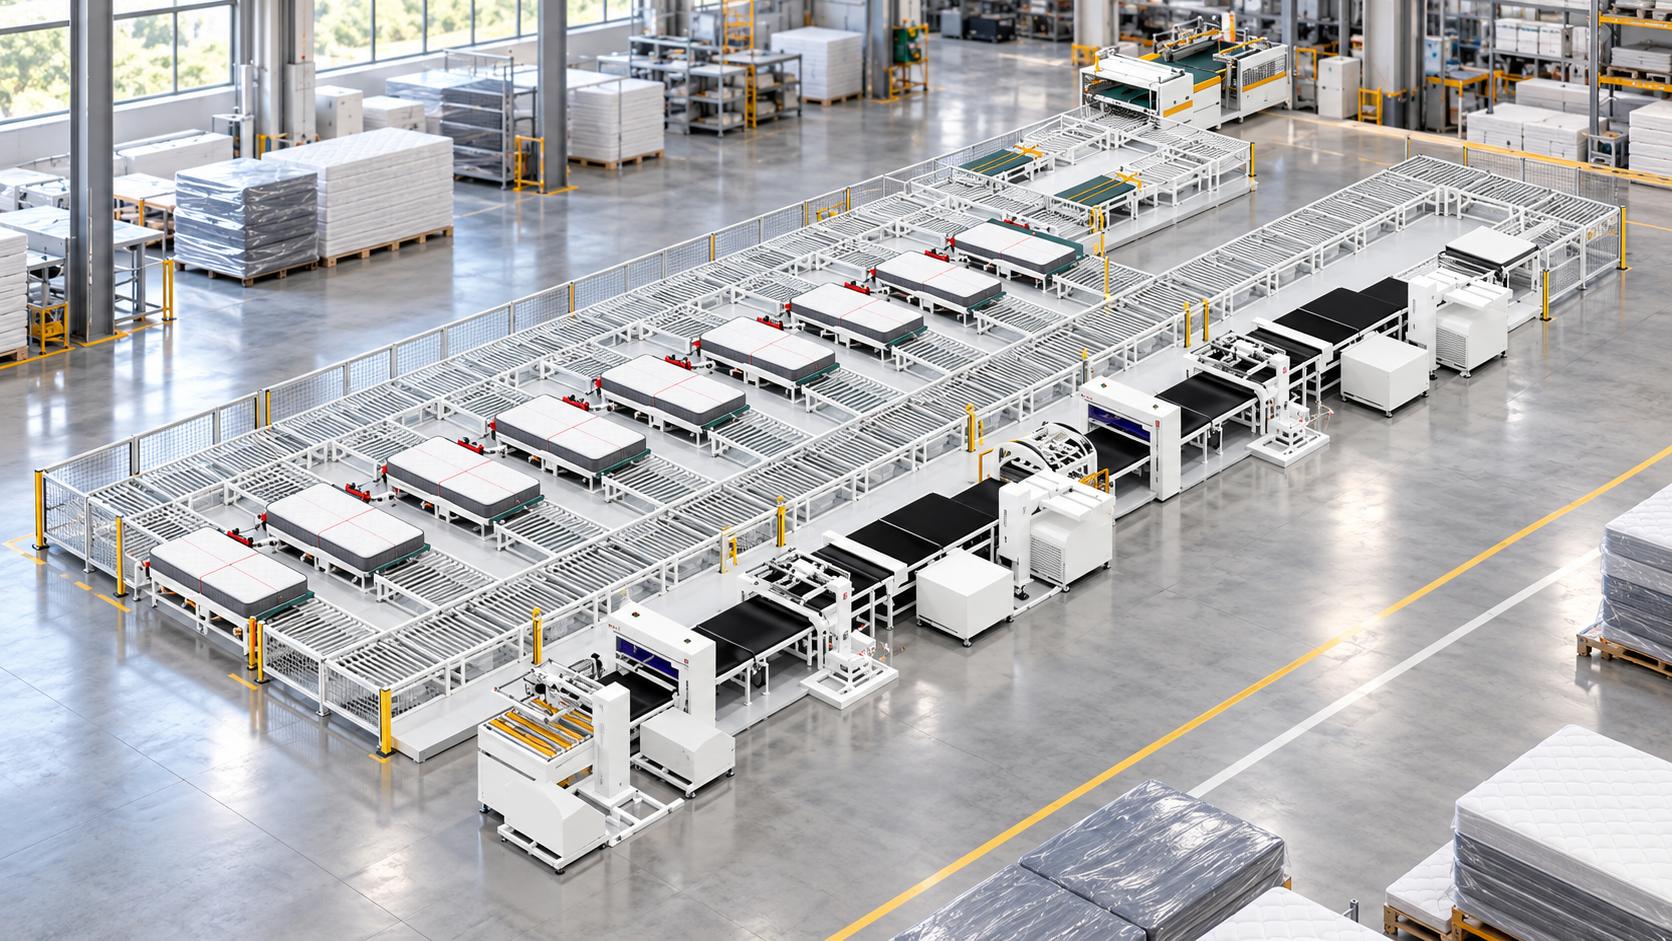
Высокоскоростной флагман ZLT-ZN-1000: характеристики и непрерывный такт 35 секунд
Модель ZLT-ZN-1000 спроектирована для фабрик с крупносерийной программой выпуска, где каждая секунда простоя напрямую влияет на маржинальность бизнеса. Согласно паспортным данным оборудования, линия способна изготавливать одно готовое изделие каждые 35 секунд, достигая показателя до 900 матрасов за 10-часовую рабочую смену.
Конкретный состав станций, порядок роботизированных модулей нанесения клея и количество окантовочных узлов в этой конфигурации зависят от комплектации, согласованной под задачи конкретного предприятия, и уточняются в технической спецификации заказа.
Универсальный комплекс ZLT-GZN-600: гибкость переналадки и выпуск 600 матрасов за 8 часов
Комплекс ZLT-GZN-600 представляет собой решение для предприятий со смешанным ассортиментом продукции. Оборудование демонстрирует такт 45 секунд на матрас, обеспечивая выпуск 600 изделий за 8-часовую смену при сохранении вариативности типоразмеров.
Конструкция узлов линии рассчитана на гибкую настройку под различные типы наполнителей и конструкций матрасов, как это указано в общих характеристиках оборудования. Точный состав станций перехода между типоразмерами, включая переход с односпальных моделей на формат King Size, определяется комплектацией конкретной поставки и уточняется в технической документации.
Сбалансированное решение ZLT-ZN-600: надежный базис для стабильного выпуска 500 изделий
Для средних предприятий оптимальным выбором становится установка ZLT-ZN-600, рассчитанная на такт 50 секунд на изделие и выпуск 500 матрасов за стандартную 8-часовую смену. По общим характеристикам линии в ее состав входят машина для сборки пружинных блоков, автоматическая стегальная машина, окантовочная машина и система компрессионной упаковки; точное количество окантовочных постов и прочие детали компоновки зависят от конкретной конфигурации и уточняются в спецификации заказа.
Система позволяет планомерно наращивать объемы без экстремальных пиковых нагрузок на инженерные сети предприятия. Эргономичное расположение пультов управления и интуитивный ЧПУ-интерфейс делают эксплуатацию предсказуемой и безопасной для операторов.
Сравнительный анализ производительности и технологической совместимости
Выбор конфигурации оборудования базируется на сопоставлении плановой производительности, доступной площади цеха и структуры выпускаемого ассортимента. Детальный состав станций для каждой модели зависит от комплектации и уточняется в спецификации конкретного заказа.
| Модель линии | Время цикла на матрас | Производительность за смену | Поддерживаемые типы матрасов |
|---|---|---|---|
| ZLT-ZN-1000 | 35 секунд | до 900 шт. / 10 часов | Пружинные, с эффектом памяти, латексные, топперы |
| ZLT-GZN-600 | 45 секунд | 600 шт. / 8 часов | Пружинные, с эффектом памяти, латексные |
| ZLT-ZN-600 | 50 секунд | 500 шт. / 8 часов | Пружинные, с эффектом памяти, латексные |
Инженерные критерии подбора оборудования под типы матрасов
Разнообразие современных спальных систем требует от оборудования гибкости: линия должна без деформации обрабатывать как жесткие пружинные конструкции, так и вязкие, податливые полимерные пены. Неправильный выбор вакуумных присосок или давления прижимных валов может повредить структуру наполнителя.
Особенности переработки пенных блоков: Memory Foam и латексные плиты
Вязкоэластичный пенополиуретан с эффектом памяти чувствителен к температуре и механическому сдавливанию, медленно восстанавливая исходную форму после деформации. При его автоматической укладке манипуляторы используют деликатные распределенные захваты, снижающие риск локального разрыва ячеек материала.
Натуральный и синтетический латекс обладают высокой плотностью и значительным удельным весом. Транспортные конвейеры должны обладать достаточным крутящим моментом приводных двигателей, а натяжные станции — сохранять сцепление без проскальзывания ленты при транспортировке тяжелых беспружинных плит.
Специфика сборки классических и зонированных пружинных систем
Зонированные пружинные блоки состоят из проволоки разного диаметра для создания дифференцированной поддержки тела. При подаче таких блоков на склейку критически важно соблюсти продольную ориентацию заготовки относительно оператора и клеевых головок, поскольку это напрямую влияет на точность совмещения зон жесткости с внешним чехлом.
Правильная фиксация ориентации пружинного каркаса на этом этапе помогает исключить смещение функциональных зон жесткости относительно изолирующего спанбонда или кокосовой койры и внешнего чехла готового матраса; конкретные средства контроля положения заготовки зависят от комплектации выбранной линии.
Изготовление топперов и тонких матрасов на общей конвейерной ветке
Топперы и тонкие наматрасники имеют малую толщину, из-за чего стандартные окантовочные головки могут сминать край изделия. Линия адаптируется под выпуск изделий малой толщины за счет регулировки угла наклона швейной машины и тонкой настройки силы прижима лапки.
Конвейерные модули плавно изменяют зазор направляющих планок, предотвращая подворачивание тонкого топпера при движении к станции упаковки. Это дает возможность изготавливать тонкие матрасы на тех же мощностях без монтажа обособленного цеха.
Пошаговый алгоритм внедрения и интеграции линии в производственный цех
Монтаж масштабного автоматизированного комплекса требует тщательной инженерной подготовки помещения и инфраструктуры. Нарушение требований к чистоте воздуха или стабильности напряжения может вызвать сбои в работе ЧПУ-модулей и пневматических цилиндров.
- Инженерный аудит цеха: оценка несущей способности промышленного пола, проверка перепада высот и расчет суммарной электрической мощности подключаемых приводов и ТЭНов клеевых станций.
- Подготовка пневматической магистрали: установка винтового компрессора с ресивером, осушителем рефрижераторного типа и магистральными фильтрами для обеспечения стабильного давления сухого воздуха в соответствии с технической документацией выбранного оборудования.
- Проектирование топологии материальных потоков: размещение накопительных зон сырья, конвейерных веток и зон готовой продукции для исключения встречных и пересекающихся маршрутов цеховых тележек.
- Механический монтаж и выставление геометрии: сборка секций рам, нивелирование конвейерных направляющих лазерными построителями плоскостей и анкеровка силовых модулей к полу.
- Пусконаладка и калибровка сервоприводов: настройка параметров клеевых роботов, юстировка концевых датчиков, согласование скоростей транспортеров и проведение тестовых прогонов на реальных материалах.
- Обучение операторов и инженеров службы ТО: отработка регламентов ежедневного обслуживания, замены игл, очистки клеевых сопел и безопасного управления через операторские панели.
Часто задаваемые вопросы (FAQs)
Какая площадь цеха требуется для размещения полнофункциональной линии производства матрасов?
Точная площадь зависит от выбранной модели линии, состава участков (склейка, окантовка, упаковка) и принятой схемы размещения буферных зон для рулонов ткани, пружинных блоков и паллет с готовой продукцией. Этот параметр рассчитывается индивидуально поставщиком оборудования исходя из конкретной конфигурации и планировки цеха, а не задается единым нормативом.
Подходит ли данная линия для одновременного выпуска пружинных и беспружинных матрасов?
Да, линия рассчитана на обработку пружинных конструкций, а также пенных пакетов из пенополиуретана, латекса и пены с эффектом памяти, что подтверждается заявленными сценариями применения оборудования. Конкретный порядок переключения между типами матрасов и состав органов управления определяются моделью линии и ее комплектацией.
Каким образом роботизированная клеевая станция снижает расход клея-расплава?
Робот управляет перемещением форсунок по заданной траектории, подавая термоклей дозированными порциями вместо ручного распыления. Такой контролируемый способ нанесения снижает вероятность избыточных наплывов по краям заготовки и случайных пропусков, характерных для ручного труда; величина экономии на конкретном предприятии зависит от материала, рецептуры клея и настроек процесса, и ее целесообразно уточнять у поставщика оборудования для выбранной модели.
Требуется ли перенастройка оборудования при смене стандартных габаритов матраса?
Оборудование линии рассчитано на производство нескольких типоразмеров матрасов в рамках заявленной гибкой настройки конфигурации. Конкретный порядок и скорость перехода между типоразмерами, а также то, какие операции выполняются автоматически и какие требуют вмешательства оператора, зависят от модели линии и ее комплектации — этот момент стоит уточнять в технической документации конкретного оборудования.
Какие требования предъявляются к давлению в пневматической системе линии?
Пневмоцилиндры кантователей, прижимы окантовочных столов и компрессионный пресс работают от магистрали сжатого воздуха, рабочее давление и расход которой определяются технической документацией конкретной модели линии. Перед монтажом это значение, а также требования к очистке воздуха от влаги, масляных аэрозолей и механических примесей, необходимо уточнить у поставщика выбранного оборудования.
Заключение
Грамотно подобранное оборудование для линии производства матрасов формирует долгосрочное конкурентное преимущество мебельной фабрики, стабилизируя себестоимость и обеспечивая аккуратный фабричный вид каждого шва. Автоматизация узлов склейки, окантовки и компрессионной упаковки способна снизить отдельные статьи затрат за счет уменьшения брака, более экономного расхода клеевых смесей и сокращения доли ручного труда, однако фактический срок окупаемости такой линии зависит от ее стоимости, загрузки, выпускаемого ассортимента и достигнутой экономии на конкретном предприятии. Автоматизированная линия производства матрасов дает предприятию гибкость при переходе на новые наполнители и позволяет поддерживать непрерывную работу оборудования с высокой отдачей каждого квадратного метра цеха.
Последние сообщения
- Прямой эфир с завода: новый способ построить доверие в сфере промышленного оборудования
- Продолжайте учиться и добиваться прогресса
- Поход на близость к природе
- Современное оборудование для производства матрасов: путь к успеху в индустрии сна
- Оборудование для производства матрасов: как выбрать и на что обратить внимание?
Запрос