
Завод по производству матрасов: какое оборудование выбрать для оснащения цеха
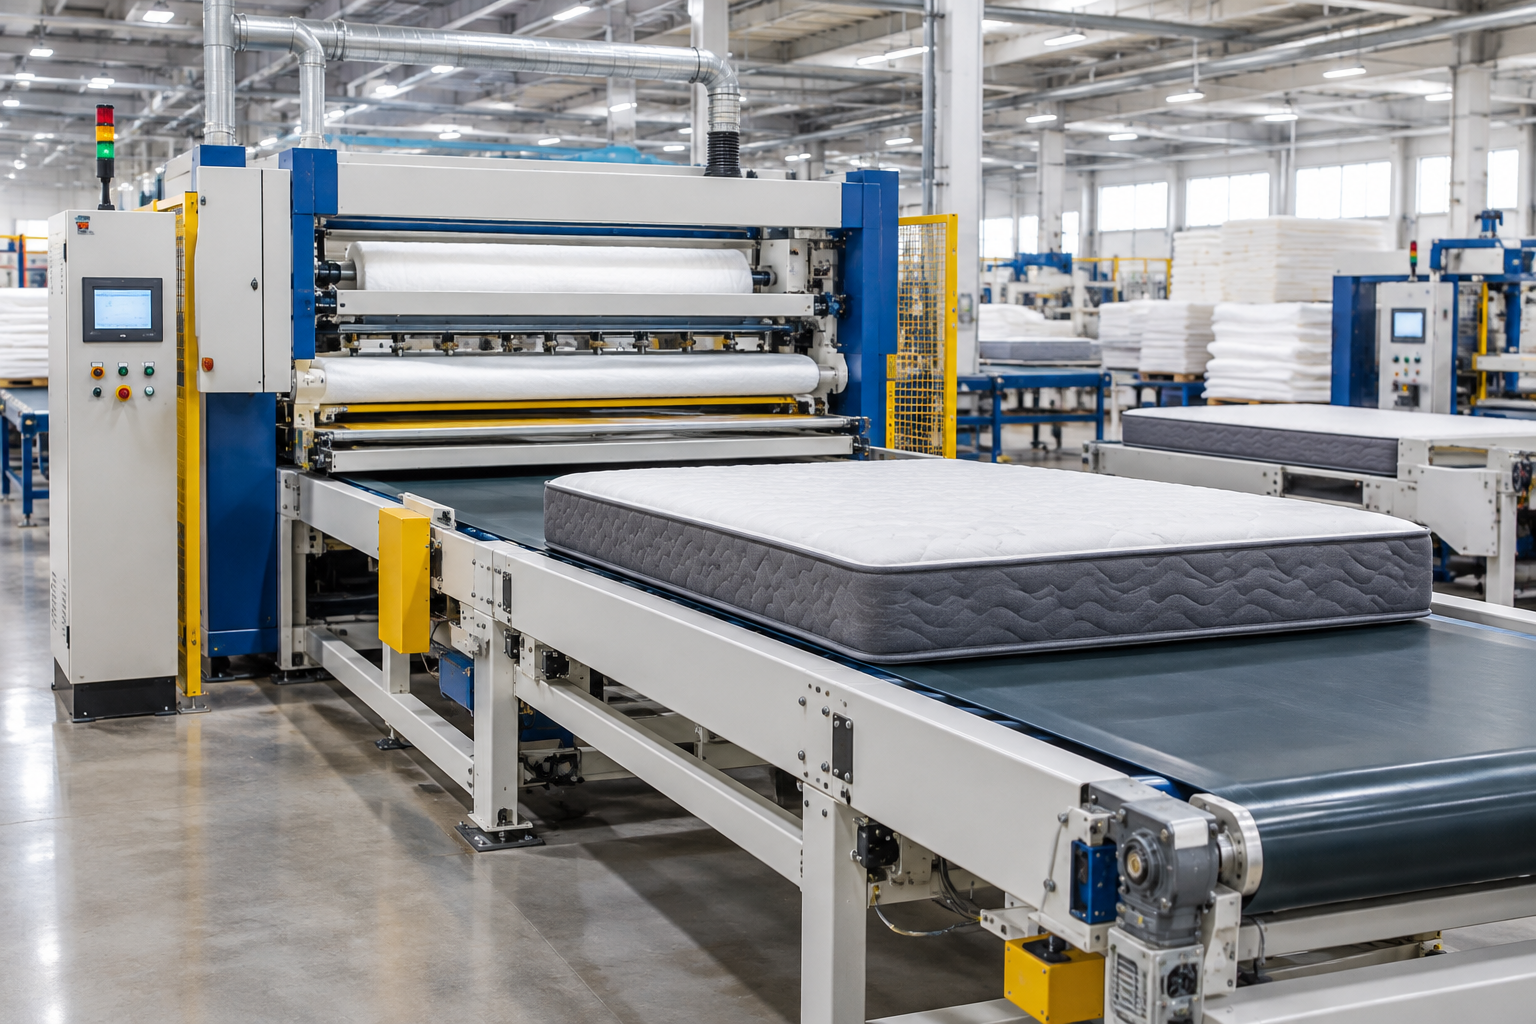
Когда предприниматель или производственная группа решает открыть современный завод по производству матрасов, оборудование становится центральной статьей капитальных затрат предприятия. Ошибка в конфигурации технологической линии способна заморозить оборотные средства, создать хронические заторы на участке окантовки и существенно снизить общую рентабельность фабрики. Грамотный подбор станков требует глубокого понимания каждого передела, баланса между ручным трудом и автоматизацией, а также четкого прогноза структуры будущего сбыта готовой продукции.
Комплексный завод по производству матрасов включает оборудование для навивки пружин, раскроя тканей, глубокой стежки чехлов, автоматической склейки слоев и финальной компрессионной упаковки. Основная инженерная задача заключается в том, чтобы согласовать пропускную способность каждого узла и полностью исключить простои дорогостоящих агрегатов. В этом материале подробно рассмотрены критерии выбора промышленных станков, архитектура роботизированных комплексов, специфика работы с различными наполнителями и методики объективной оценки производительности линий.
Как определить потребности будущего матрасного завода
Какие типы матрасов планируется выпускать
Ассортиментная матрица предприятия напрямую диктует состав парка станков цеха. Если планируется собственное производство пружинных блоков, то для независимых пружин Pocket Spring требуются навивочные, карманообразующие и сборочные автоматы, тогда как блоки Bonnell собираются спиральной связкой на машинах другого типа. Модели с усиленным коробом дополнительно требуют оборудования для монтажа пенополиуретанового периметра, если такая конструкция заложена в технологическую карту.
Для беспружинных изделий из латекса, соевых пен или вязкоэластичных материалов Memory Foam технологический акцент смещается в сторону многослойных клеевых мостов и конвейерных прессов. Попытка совместить разнородные заказы на одной неспециализированной линии неизбежно потребует регулярных механических переналадок и перенастройки рабочих рецептов, что снижает ритмичность серийного потока.
Как связать плановый выпуск с числом рабочих смен
Расчет мощности цеха отталкивается от целевого объема отгрузок в смену, длительности рабочего дня и коэффициента технической готовности оборудования. Высокоскоростные агрегаты окупаются при регулярной загрузке в две или три смены, распределяя постоянные амортизационные издержки на больший объем готовых изделий. Конфигурацию станочного парка определяют исходя из фактической трудоемкости операций, структуры заказов и планового графика работы.
На небольших партиях со сложной кастомизацией целесообразно использовать гибкие модульные станки с ручным управлением. Напротив, крупносерийный выпуск стандартных линеек эффективнее организовывать на непрерывных автоматизированных конвейерных потоках, сводящих к минимуму физические перемещения заготовок персоналом цеха.
Что уточнить до согласования спецификации оборудования
До утверждения контракта на поставку станочного парка технологическому отделу необходимо зафиксировать предельные габариты матрасов, плотность и толщину применяемых настилочных материалов. Важно заранее различать максимальную высоту готового матраса, на которую рассчитан окантовочный стол, и допустимую толщину пакета материалов непосредственно под прижимной лапкой швейной головки: оба этих параметра проверяют по паспорту станка.
Также следует точно определить тип применяемого клея — термоклей Hot Melt либо водный полиуретановый состав. От этого решения напрямую зависят температурный режим в цехе, конструкция форсунок клеенаносящих роботов и требования к вытяжной вентиляции, а время открытой выдержки и интервал до прижатия слоев уточняют по технической документации выбранного клея.
Из каких этапов состоит технологический процесс производства матраса
Подготовка наполнителей и пружинных блоков
Технологическая цепочка начинается со складов сырья, откуда проволока, спанбонд, рулоны пенополиуретана и латексные плиты поступают на первичную обработку. Автоматы формируют пружины и объединяют их в блоки нужной ширины, если пружинные основания не закупаются в готовом виде. Параллельно вертикальные и горизонтальные ленточные пилы нарезают пенные блоки на маты заданной толщины с прецизионной точностью.
Любые отклонения геометрии и неровности распила наполнителя на этом этапе неизбежно проявятся в виде дефектов плоскостности и волнистости на готовом матрасе. Подобные погрешности существенно затрудняют дальнейшую автоматическую сборку и ухудшают товарный вид готовой продукции.
Стегание полотна и пошив матрасных панелей
В зависимости от конкретной модели и выбранного ценового сегмента верхний комфортный слой матраса может представлять собой многослойный пакет из жаккардовой или трикотажной ткани, синтепона и тонкого пенополиуретана. Для соединения этих слоев применяются рулонные стегальные машины, выполняющие непрерывный рисунок по всей площади полотна с постоянным натяжением нитей.
Сразу после стежки автоматические раскройные столы с продольными дисковыми ножами и поперечными гильотинами разрезают полотно на отдельные пласты нужных размеров. Полученные панели отправляются в накопительные буферы швейного участка для последующего соединения с боковинами и кантом.
Послойная сборка и нанесение клеевых составов
Сердце современного цеха — участок формирования матрасного ядра, где соединяются пружинный блок, защитные войлочные изоляторы и комфортные слои пены. Ручное нанесение клея из краскопульта создает неравномерный слой, ведет к перерасходу связующего и выделению паров в атмосферу цеха. Это повышает утомляемость рабочих и приводит к нестабильному сцеплению настила.
Автоматизированные портальные мосты наносят клей струйным методом или в виде паутины, точно контролируя массу наносимого состава в граммах на квадратный метр. Специальные пневматические прижимы соединяют слои без перекосов и воздушных полостей, обеспечивая стабильный и плотный контакт собранного пакета.
Окантовка, инспекция качества и компрессионная упаковка
Финальная стадия сборки заключается в пришивании бурлета к верхней и нижней матрасным панелям на окантовочной машине типа Tape Edge, где оператор тщательно контролирует натяжение кромочной ленты на радиусных углах. Этот узел требует согласованной скорости движения швейной головки и вращения опорного стола для получения ровного канта.
Готовое изделие поступает на пост визуальной и геометрической инспекции, очищается от технологической пыли и передается в упаковочный модуль. Прессовое упаковочное оборудование герметично заваривает матрас в плотную пленку и, в зависимости от комплектации узла и упругих свойств материалов изделия, выполняет сжатие или скрутку в компактный рулон для оптимизации складского хранения.
Какое оборудование потребуется для матрасного производства
Станки для навивки и сборки пружинных блоков
Основу пружинного цеха составляют станки для изготовления независимых пружин Pocket Spring, формирующие спирали и упаковывающие их в непрерывную ленту из нетканого материала. Конкретный способ снятия механических напряжений проволоки и термообработки зависит от модели станка и спецификации изготовителя, определяющих долговечность пружинной проволоки.
Собранные ленты подаются в автоматический сборочный станок, который объединяет их в блоки заданной ширины и длины. Способ фиксации рядов между собой определяется модификацией оборудования и может выполняться термоклеевым нанесением или иными предусмотренными конструкцией станка методами соединения карманов.
Стегальные и раскройные комплексы
Для декорирования и уплотнения верхних пластов используются компьютерные многоигольные челночные или цепные стегальные машины, способные формировать геометрические орнаменты на рулонных полотнах шириной до трех метров. Для эксклюзивных моделей премиум-сегмента применяются одноголовочные стегальные комплексы с поворотными головками, обеспечивающие стабильную строчку при корректной настройке натяжения нитей и скорости подачи.
Раскрой простеганного полотна осуществляется на автоматических продольно-поперечных станках, синхронизированных со стегальной зоной. Такая интеграция исключает образование межстадийных заломов и складок на панелях, обеспечивая точное совпадение раппорта рисунка стежки с геометрическими границами заготовки.
Окантовочные и специализированные швейные машины
Окантовочные станки оснащаются швейными головками тяжелого класса с тройным продвижением материала, способными прошивать плотные многослойные канты толщиной в десятки миллиметров. Рабочий стол может быть полуавтоматическим с пешим оператором либо роботизированным с механизмом автоматического переворота матраса, снижающим физическую нагрузку на мастера.
Дополнительно на производстве используются узкоспециализированные швейные машины: автоматы для пришивания ручек к бурлету, станки для вшивания смотровых молний, а также многоигольные агрегаты для формирования вентиляционных боковин с аэраторами, ускоряющие вспомогательные швейные операции и снижающие процент брака.
Конвейерные системы, роботы-перекладчики и упаковочные прессы
Внутрицеховая логистика опирается на приводные рольганги, ленточные конвейеры и поворотные столы, исключающие физический перенос тяжелых матрасов персоналом между технологическими постами. Портальные роботы-манипуляторы перемещают полуфабрикаты с помощью захватов, предварительно подобранных и испытанных на конкретных материалах наполнителей во избежание деформации структуры.
Завершает цепочку автоматический компрессионный упаковочный модуль или станок рулонной упаковки Roll-pack. Возможность компрессии и допустимая степень сжатия зависят от типа наполнителя, плотности пены и геометрии пружин, поэтому рабочие режимы прессования настраивают строго под совместимые материалы изделия.
Отдельные станки или автоматизированная линия: сравнение подходов
Когда экономически оправдана расстановка автономных машин
Оснащение фабрики набором независимых станков оптимально при штучном производстве дизайнерских матрасов, выпуске нестандартных партий для гостиниц и медицинских учреждений, а также при запуске цеха с умеренным стартовым бюджетом. Автономный парк позволяет технологической бригаде оперативно изменять маршрут движения заготовки или вручную корректировать локальные дефекты настила.
Однако при наращивании тиражей автономные машины требуют больших площадей под межоперационные запасы и буферное накопление полуфабрикатов. Регулярный ручной подъем тяжелых матрасов силами рабочих повышает общую утомляемость персонала и создает сопутствующие риски случайного загрязнения или повреждения чехлов на финишных операциях.
Какие операции целесообразно объединять в автоматический комплекс
Сквозная автоматизация дает выраженный производственный эффект на операциях послойной склейки, межоперационной транспортировки, позиционирования и компрессионной упаковки. Объединение станков в непрерывный поток исключает человеческий фактор при выравнивании слоев и поддерживает стабильный программный расход клея, предотвращая образование избыточных технологических буферов.
На рынке оборудования для матрасных фабрик комплексные поточные решения предлагает компания Zolytech, выпускающая стегальные комплексы, швейные машины, окантовочные станки и автоматизированные конвейерные линии. Предприятие заявляет о соответствии продукции требованиям маркировки CE и указывает сертификацию системы менеджмента под обозначением ECS09001:2000. Перед закупкой оборудования заказчику рекомендуется запросить действующую декларацию соответствия и сертификаты с конкретной областью действия.
Производственные ограничения и балансировка узких мест (Bottlenecks)
Главная сложность при проектировании поточной линии — выравнивание пропускной способности на различных стадиях обработки. Если роботизированный клеевой мост способен нанести клей за десятки секунд, а ручная окантовка борта занимает ощутимо больше времени, на конвейере неминуемо возникнет технологический затор. Это приведет к вынужденному простою дорогостоящего сборочного оборудования.
Для балансировки потока в линию интегрируют параллельные посты окантовки со стрелочными конвейерными распределителями. Матрасы автоматически направляются на свободную швейную станцию, благодаря чему общий темп работы линии не сдерживается отделочной операцией и сохраняет проектный ритм выпуска.
| Параметр оценки | Автономные станки | Автоматизированная линия |
|---|---|---|
| Организация цехового пространства | Требуются промежуточные зоны межоперационного накопления | Компактное линейное или Г-образное размещение конвейера |
| Потребность в ручных перемещениях | Высокая (ручная перегрузка между технологическими столами) | Минимальная (межоперационная транспортировка рольгангами) |
| Дозирование клеевых составов | Зависит от навыков и внимания конкретного рабочего | Программная дозировка через автоматический клеевой портал |
| Переналадка под другие типоразмеры | Выполняется вручную оператором на каждом рабочем месте | Осуществляется вызовом технологического рецепта в системе управления |
Анализ конфигураций оборудования и заявленных параметров
Высокопроизводительная линия ZLT-ZN-1000
Флагманским решением для масштабных предприятий является роботизированная линия ZLT-ZN-1000, спроектированная для массового непрерывного выпуска изделий. По техническим данным производителя, расчетное время цикла линии составляет 35 секунд на матрас, а потенциальный выпуск достигает 900 матрасов за 10-часовую смену при непрерывной подаче полуфабрикатов.
Комплекс объединяет роботизированные станции подачи слоев наполнителя, конвейерные системы распределения, высокоскоростные стегальные узлы и финишную упаковочную станцию. Металлические каркасы с порошковым покрытием и сервоприводы промышленного класса рассчитаны на длительную эксплуатацию в условиях интенсивного фабричного графика при условии регулярного сервисного обслуживания.
Линия средней мощности ZLT-ZN-600
Для производств со сбалансированной программой выпуска разработан комплекс ZLT-ZN-600. Согласно технической спецификации изготовителя, данная конфигурация рассчитана на цикл в 50 секунд на матрас и плановый выпуск до 500 матрасов за 8-часовую смену при стабильной загрузке сырьем.
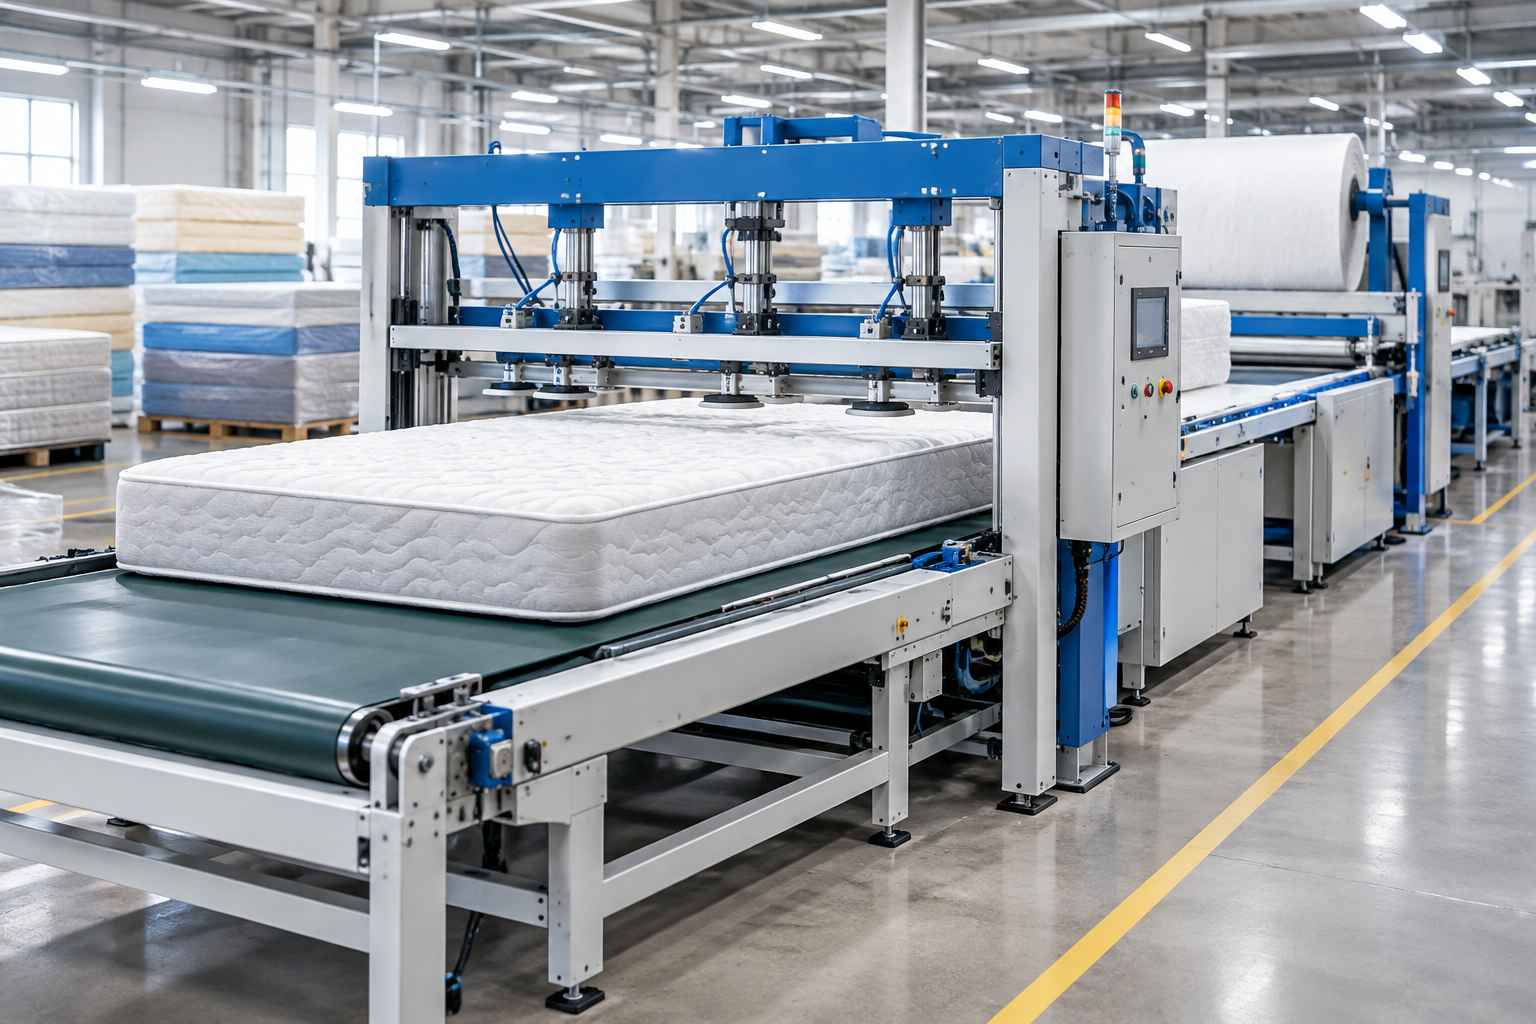
Архитектура ZLT-ZN-600 включает секции автоматической подачи пружинных оснований, посты нанесения клея и разветвленную конвейерную сеть, рассчитанную на подключение до девяти окантовочных станков. Такое количество швейных постов компенсирует технологическую разницу во времени между быстрой склейкой матрасного блока и кропотливой обработкой периметра изделия.
Модификация ZLT-GZN-600 для комбинированных задач
Конфигурация ZLT-GZN-600 разработана как гибкое решение для линий сборки широкого спектра матрасов. По техническим данным производителя, время такта на этой линии составляет 45 секунд на матрас, а расчетная производительность достигает 600 готовых изделий за 8-часовую рабочую смену при бесперебойном снабжении комплектующими.
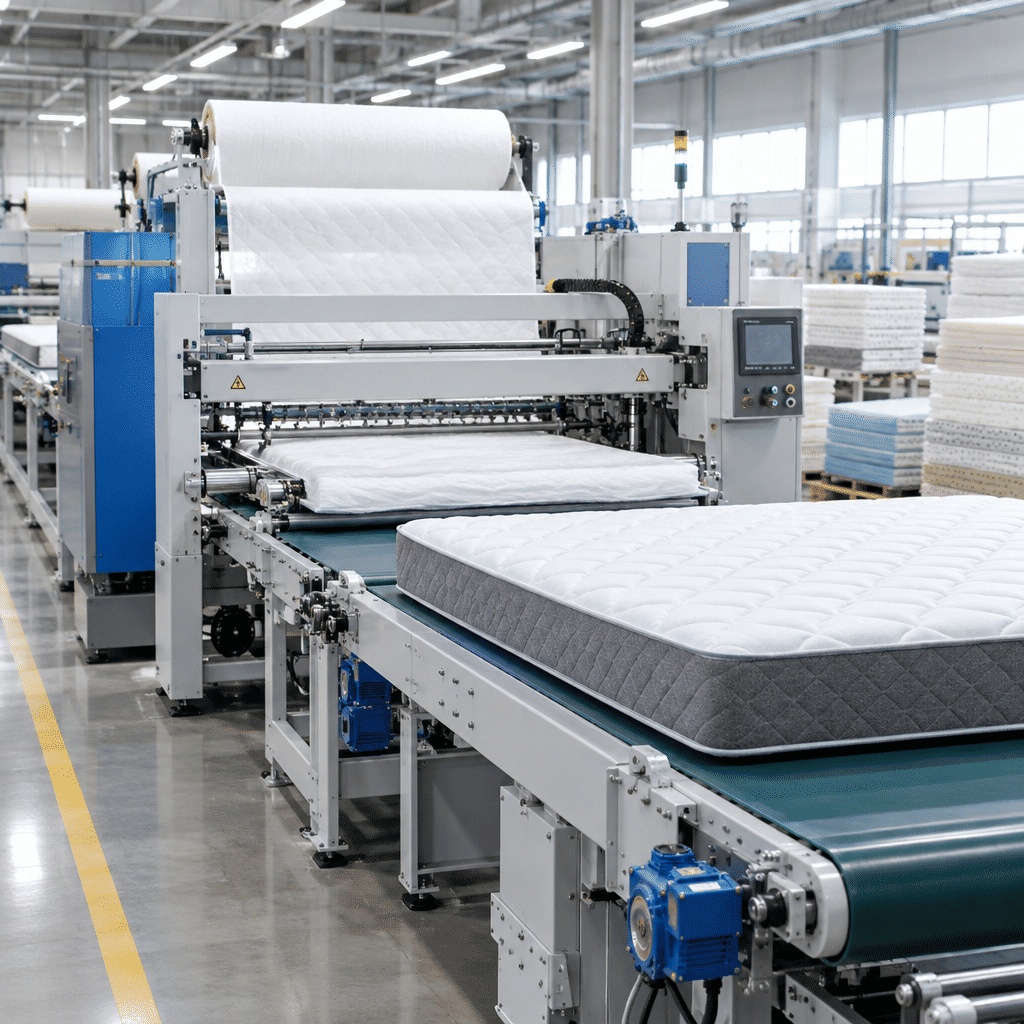
В конструкцию установки внедрены роботы-манипуляторы и распылительные клеевые мосты, спроектированные для работы как с классическими пружинными основами, так и с беспружинными пенополиуретановыми блоками высокой плотности, обеспечивая качественное соединение слоев пакета.
Методика корректного расчёта темпа выпуска без завышения ожиданий
При технологическом планировании фабрики важно отделять расчетный паспортный такт агрегата от реальной сменной выработки. Непрерывный выпуск матрасов предполагает, что на входе линии постоянно находятся готовые стеганые панели, а на выходе своевременно работают операторы зоны складирования. В противном случае линия будет простаивать в ожидании сырья или вывоза готовых единиц.
В реальной практике инженерной службе предприятия необходимо закладывать общий показатель эффективности оборудования с поправкой на регулярные технологические операции. К ним относятся смена бобин с нитками в швейных головах, техническое обслуживание клеевых форсунок, калибровка оптических датчиков и плановая очистка рабочих конвейерных зон в конце смены.
Подбор комплекта оборудования под структуру ассортимента
Линии для пружинных матрасов с блоками независимых пружин
При автоматизированной сборке пружинных моделей критически важно обеспечить согласованную точность взаимного позиционирования блока и настилочных слоев. Способ центрирования заготовок и предельно допустимые величины смещения выбирают исходя из конструкции конкретной модели матраса и принятых на фабрике критериев приемки.
Для предотвращения смещений конвейерные модули могут оснащаться боковыми упорами, толкателями или оптическими датчиками края. Роботизированный манипулятор укладывает защитные слои и эластичный периметр строго по заданной программе, формируя выверенную геометрию изделия без перекосов слоев.
Особенности переработки пенных материалов с эффектом памяти (Memory Foam)
Вязкоэластичные пены и гелевые наполнители обладают высокой чувствительностью к температурным режимам и деформационным нагрузкам при транспортировке. При захвате стандартными вакуумными чашами пористый материал с эффектом памяти интенсивно пропускает воздух, что может приводить к смещению заготовки во время быстрого перемещения.
- Если вакуумный захват не обеспечивает надежного удержания, рассматривают специализированные игольчатые захваты после испытаний на конкретной пене и проверки допустимости проколов.
- Давление конвейерных прижимных прессов настраивают так, чтобы избежать остаточных деформаций на деликатной поверхности комфортного слоя.
- Температуру распыляемого термоклея строго контролируют программным терморегулятором во избежание оплавления чувствительной структуры пены.
- Время схватывания и технологической выдержки до последующих операций выбирают по технической документации клея с учетом температуры цеха и теплопроводности наполнителей.
Оснащение для выпуска латексных монолитов и топперов
Тонкие беспружинные наматрасники и топперы высотой от двух до восьми сантиметров обладают выраженной гибкостью, которая затрудняет их прямолинейное перемещение по стандартным роликовым рольгангам. Тонкие эластичные полотна могут провисать в межроликовых зазорах или заминаться боковыми направляющими конвейера, приводя к заклиниванию линии.
Для таких задач производственная линия комплектуется сплошными ленточными конвейерами с антистатическим покрытием. На этапе окантовки тонких топперов швейные столы настраиваются на меньшую высоту подъема прижимной лапки и уменьшенное натяжение кромочной ленты, что предотвращает появление волнистости края изделия.
Технические параметры, требующие предварительного уточнения у инженеров поставщика
Перед подписанием спецификации промышленного оборудования заказчику необходимо запросить у инженерной службы производителя детальные технические лимиты рабочих узлов:
- Диапазон регулировки высоты матрасов на участке окантовочной машины и максимальный подъем лапки швейной головки.
- Совместимость клеевой насосной станции с адгезивами требуемой вязкости и фактический рабочий объем плавильного бака.
- Допустимая погрешность позиционирования слоев настила автоматическими манипуляторами при работе с нежесткими материалами.
- Время и трудоемкость переналадки конвейерной линии при переходе с размера Single на размер King Size.
- Поддерживаемые протоколы связи ПЛК для передачи телеметрии и интеграции в общую MES-систему фабрики.
Требования к производственному помещению и инженерным сетям
Расчёт полезной площади и зонирование участков цеха
Для размещения сквозной автоматизированной линии сборки матрасов требуется прямоугольный производственный пролет достаточной длины без промежуточных опорных колонн, препятствующих непрерывному движению конвейера. Высоту потолков рассчитывают с запасом для удобного монтажа портальных роботов, кабельных эстакад и вытяжных коммуникаций над клеевыми постами.
Зонирование цеха предполагает разделение на склад сырья, участки раскроя и стежки, зону послойной склейки, швейный участок окантовки и зону компрессионной упаковки со складом готовой продукции. Маршруты движения сырья и готовых изделий не должны пересекаться, создавая замкнутый логистический поток.
Параметры электроснабжения и подготовки сжатого воздуха
Станки для сборки матрасов насыщены пневматическими цилиндрами, клапанами распределения и вакуумными захватами. Недостаточная подготовка сжатого воздуха или просадки давления способны вызывать сбои в работе исполнительных механизмов.
- Давление в пневмосети: в качестве предварительного ориентира для большинства узлов рассматривают диапазон 0,6–0,8 МПа, однако точные параметры давления и пиковый расход воздуха берут из спецификации выбранной линии.
- Подготовка сжатого воздуха: состав оборудования для фильтрации, тип осушителя и требуемую точку росы подбирают по технической документации машин и фактическим условиям эксплуатации площадки.
- Электропитание: ориентировочные требования обычно включают трехфазную сеть 380 В промышленной частоты с защитным заземлением, параметры которого уточняются по проектным нормам предприятия и паспорту станков.
- Стабильность питания: для защиты процессорных плат ЧПУ и серводвигателей предусматривают промышленные стабилизаторы или блоки бесперебойного питания.
Внутрицеховая логистика и межоперационные буферы
Даже полностью укомплектованная линия требует организации межоперационных буферов между этапом стежки чехлов и финальной сборкой изделия. Рулонные стегальные машины работают со скоростью, независимой от темпа сборочного конвейера, поэтому на предприятии предусматривают стеллажные накопители для простеганных и раскроенных панелей.
Для перемещения рулонов ткани и пачек пены целесообразно использовать электрические штабелеры и самоходные тележки с мягкими полиуретановыми колесами. Это исключает повреждение полимерного обеспыливающего покрытия бетонных полов цеха и облегчает маневрирование в узких технологических проездах.
Нормы охраны труда и организация безопасных зон оборудования
Скоростные манипуляторы и конвейеры требуют исключения несанкционированного доступа персонала в зону движения исполнительных механизмов. Конкретные средства защиты, высоту барьеров и конфигурацию периметра определяют по результатам оценки рисков для компоновки цеха и в соответствии с местными нормами охраны труда.
В зонах загрузки материалов монтируют оптические защитные световые завесы или блокировки, отключающие приводы при пересечении контролируемой границы. Вдоль конвейерных линий размещают тросовые выключатели и кнопки аварийного останова E-stop с ручным возвратом в исходное состояние для быстрой остановки механизмов.
Регламент проверки оборудования перед покупкой и приёмкой
Составление детального технического задания (ТЗ)
Ошибки при покупке технологических комплексов часто вызваны размытыми формулировками технического задания. Каждый существенный эксплуатационный параметр должен быть оцифрован и зафиксирован в приложении к договору поставки во избежание разногласий при приемке оборудования.
В ТЗ фиксируются минимальные и максимальные габариты матрасов (ширина, длина, высота), перечень плотностей ППУ, плотность термоскрепленного войлока, диаметр пружинной проволоки и типы покровных тканей. Отдельно согласуются требования к стабильности пневмолинии и поддерживаемые интерфейсы обмена данными контроллеров для фабричной диспетчеризации.
Верификация заявленной производительности в реальных условиях
Для проверки паспортных показателей заказчику необходимо согласовать с поставщиком проведение тестового цикла с фиксацией хронометража операций. Испытания проводятся не на холостом ходу, а с реальными образцами материалов покупателя, обладающими специфической плотностью, ворсистостью и сцеплением.
При тестировании замеряют время нанесения клея, скорость позиционирования манипулятора, интервалы центрирования и продолжительность цикла упаковки. Это исключает ситуацию, когда отдельный узел с заниженной пропускной способностью станет узким местом и ограничит производительность всей фабрики.
Заводские приёмочные испытания (FAT) и валидация образцов
Процедура Factory Acceptance Testing проводится на производственной площадке изготовителя до окончательной оплаты и отгрузки оборудования. В ходе FAT комиссия заказчика проверяет функционирование механизмов, надежность срабатывания защитных систем и качество сборки тестовых матрасов.
- Проверка непрерывной работы оборудования под нагрузкой на согласованном цикле приемочных испытаний.
- Контроль геометрии готовых матрасов и соблюдения допустимых размерных допусков по длине, ширине и высоте.
- Оценка равномерности нанесения клеевого слоя и проверка прочности соединения слоев после выдержки клея.
- Контроль качества шва окантовочной машины на прямых участках полотна и на радиусных углах чехла.
- Проверка герметичности и прочности сварных швов пленки упаковки при рабочем давлении прессового модуля.
Шефмонтаж, обучение операторов и обеспечение склада запчастей
Монтаж автоматизированной линии осуществляется под контролем сервисных специалистов поставщика. Инженеры следят за геометрией конвейерных секций по нивелиру, подключением пневмотрасс, юстировкой оптических датчиков и загрузкой технологических рецептов в контроллеры.
В процессе пусконаладки организуется практическое обучение наладчиков и операторов фабрики. В контракт включают перечень критически важного комплекта запасных частей первой необходимости: запасные швейные петлители, приводные ремни, пневматические распределители и сенсоры, чтобы минимизировать простои оборудования при плановом техническом обслуживании.
Проверка поставщика и подтверждающей документации
Перечень обязательных технических паспортов и руководств
Вместе со станками покупатель должен получить полный комплект технической документации на согласованном языке. Комплект включает электрические схемы с маркировкой всех кабельных трасс, пневматические схемы соединений и подробные спецификации покупных компонентов стандартного типа.
Наличие детальных регламентов по регулярному техническому обслуживанию с указанием точек смазки и периодичности замены фильтрующих элементов позволяет заводской ремонтной службе заблаговременно планировать сервис и сохранять проектный ресурс оборудования на протяжении многих лет.
Порядок проверки подлинности и применимости маркировки CE
При закупке оборудования с маркировкой CE покупателю необходимо запросить официальную декларацию соответствия требованиям ЕС (EU Declaration of Conformity). В документе проверяют наименование поставщика, модель станка и применимые акты: для оборудования, выводимого на рынок ЕС или вводимого в эксплуатацию до 20 января 2027 года, оценивают соответствие Директиве по машинному оборудованию 2006/42/EC, а начиная с 20 января 2027 года — Регламенту (ЕС) 2023/1230 с учетом переходных положений.
Проверку осуществляют по совокупности документов, сверяя декларируемую конфигурацию машин, серийные номера и примененные стандарты безопасности, исключая формальный подход к оценке соответствия.
Особенности оценки сертификатов систем менеджмента качества
Предоставляемые сертификаты менеджмента качества подтверждают организацию процедур заводского контроля на предприятии-изготовителе. При проверке документов следует внимательно изучить наименование выдавшего органа, дату окончания срока действия и конкретную область сертификации.
Для аккредитованных сертификатов статус, орган и область действия рекомендуется проверить по официальным базам данных аккредитации, включая IAF CertSearch (если выдавший орган подключен к данной системе), либо напрямую через официальный реестр органа по сертификации, подтверждая актуальность бумаг.
Часто задаваемые вопросы (FAQ)
Какое оборудование минимально необходимо для старта небольшого матрасного цеха?
Для небольшого цеха базовый комплект включает полуавтоматическую окантовочную машину с подвижным столом, стол для послойной сборки с подачей клеевого состава, раскройную машину для пены и упаковочный пресс для герметизации готовых изделий в полиэтилен. Пружинные блоки и стеганые полотна на начальном этапе часто заказывают у специализированных поставщиков, что помогает существенно сократить начальные капиталовложения в станочный парк.
Целесообразно ли начинать с ручных станков с последующей интеграцией в линию?
Автономные швейные и раскройные станки сохраняют производственную гибкость и высокую ликвидность на вторичном рынке. При запуске конвейерной линии их обычно переводят на выпуск мелкосерийных, нестандартных моделей или выставочных образцов. Непосредственная врезка разнородных механических станков в цифровую конвейерную линию сопряжена со сложностями согласования сигналов управления и систем позиционирования заготовок.
Что на практике означает заявленный показатель такта «секунд на матрас»?
Заявленный изготовителем такт отражает расчетное время выхода одного изделия в установившемся поточном режиме для типовой конструкции при бесперебойной подаче компонентов. В этот интервал не входят длительные переналадки, загрузка партий сырья и технологические остановки. Для оценки реального суточного выпуска паспортные значения корректируют на фактический коэффициент загрузки производства и технической готовности линии.
Возможно ли на одной автоматической линии выпускать и пружинные, и пенные матрасы?
Универсальные сборочные линии (включая конфигурации ZLT-ZN и ZLT-GZN) поддерживают работу с блоками Pocket Spring, латексными плитами и пенополиуретаном Memory Foam. Возможность переналадки под разные типы матрасов через вызов рецептов на панели управления HMI и объем необходимых механических регулировок направляющих следует предварительно уточнять у инженеров поставщика для конкретной заказываемой комплектации.
Какие исходные данные заказчик должен предоставить поставщику для точного расчёта?
Для подготовки технологического проекта фабрики поставщику передают детальный строительный чертеж помещения с указанием высот и шага колонн, перечень типоразмеров матрасов, спецификацию слоев и используемых клеев, требования к типу упаковки (сжатие, скрутка в рулон или свободный рукав) и плановую сменную программу выпуска продукции.
Заключение
Инвестиции в станочный парк определяют себестоимость и масштабируемость фабрики на длительную перспективу. Грамотно спроектированный завод по производству матрасов, оборудование которого подобрано под структуру ассортимента и реальную трудоемкость операций, обеспечивает стабильную геометрию изделий и высокую технологическую дисциплину. Детальное согласование технического задания, проверка деклараций соответствия и проведение очных заводских испытаний позволяют ввести производственные мощности в эксплуатацию без непредвиденных задержек.
Последние сообщения
- Прямой эфир с завода: новый способ построить доверие в сфере промышленного оборудования
- Продолжайте учиться и добиваться прогресса
- Поход на близость к природе
- Современное оборудование для производства матрасов: путь к успеху в индустрии сна
- Оборудование для производства матрасов: как выбрать и на что обратить внимание?
Запрос