Производственная линия матрасов: цена, структура затрат и инженерное руководство по выбору оборудова
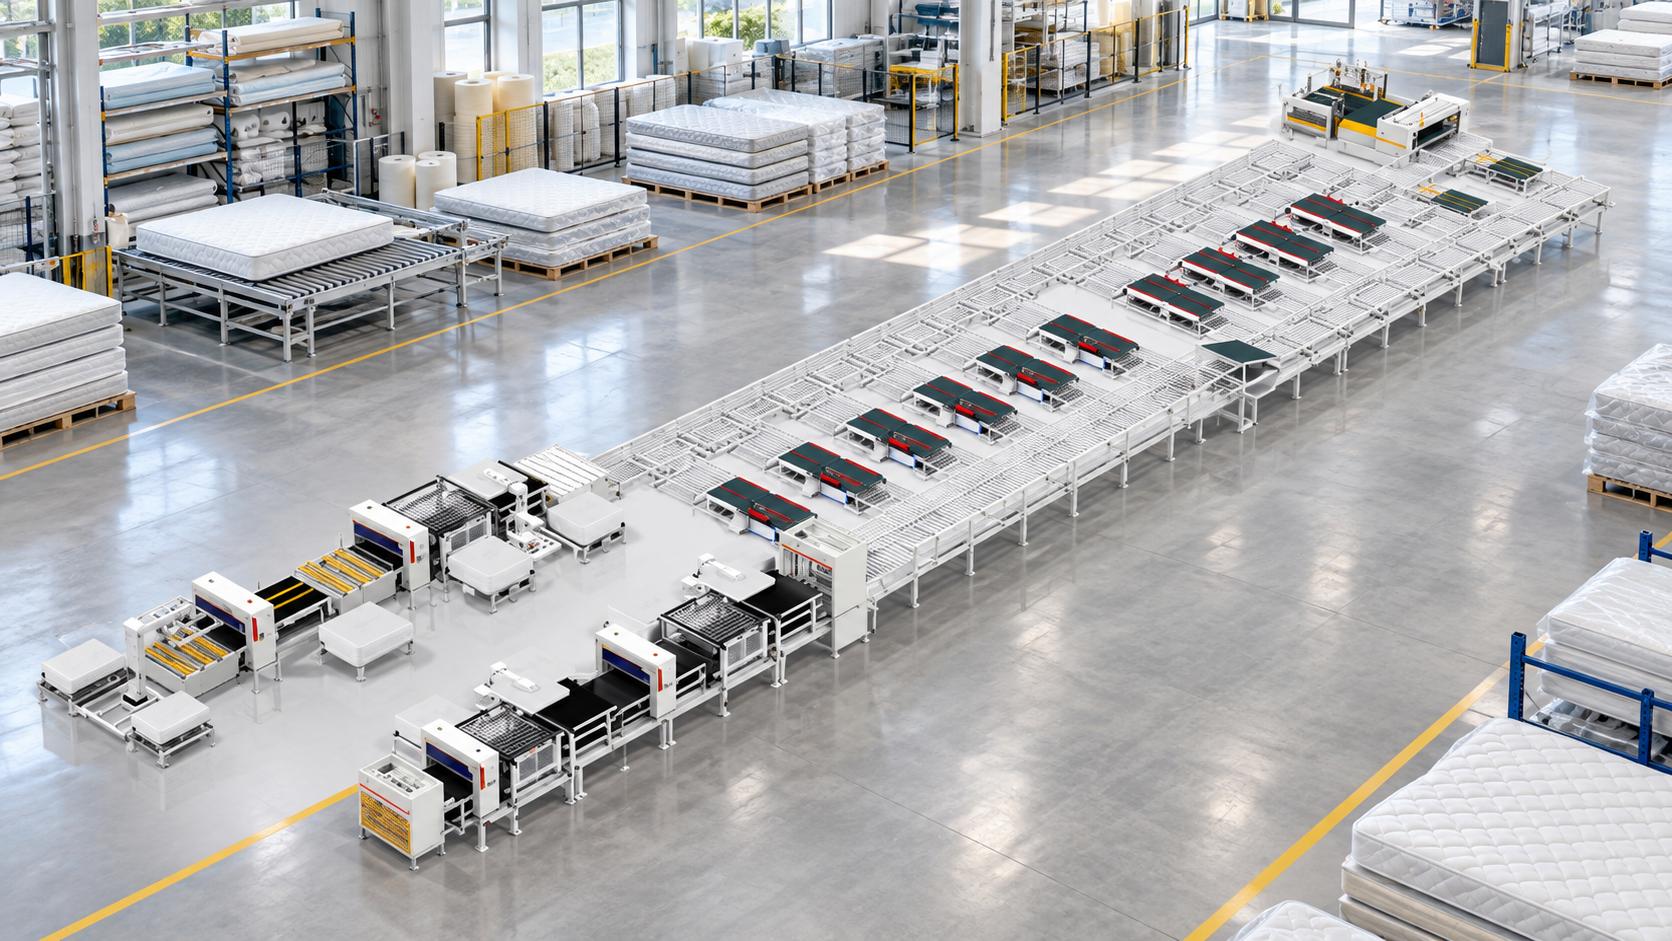
При планировании модернизации фабрики или запуске производства с нуля ключевым вопросом для инвестора становится производственная линия матрасов цена которой формирует львиную долю начальных капитальных вложений. Итоговая стоимость технологического комплекса зависит от степени автоматизации, числа станций и тактовой скорости, поэтому универсального прайс-листа на такое оборудование не существует. Понимание факторов, заложенных в этот бюджет, позволяет трезво сопоставить производительность агрегатов с реальным спросом, исключив переплату за избыточную мощность или покупку заведомо ненадежных узлов.
Комплексное переоснащение матрасного цеха напоминает точную настройку часового механизма. Каждое несоответствие в скорости между операциями создает заторы, приводящие к простою смежных постов. Инженерный анализ производственных этапов помогает сформировать четкое техническое задание, где каждый вложенный рубль подкреплен сокращением производственного цикла, снижением процента технологического брака и экономией фонда оплаты труда.
Факторы формирования цены на производственные линии матрасов
Стоимость технологического комплекса никогда не берется из усредненного прайс-листа. Любая промышленная сборочная система проектируется под конкретную технологическую карту, где физические свойства слоев матраса и требования к темпу выпуска диктуют состав узлов.
Уровень автоматизации: полуавтоматические узлы против роботизированных комплексов
Главный водораздел в смете проходит между оборудованием с ручным позиционированием и роботизированными решениями. В полуавтоматических решениях рабочий вручную перемещает заготовки, контролирует совмещение краев и выполняет кантование блока перед подачей на окантовку. Это удешевляет станковый парк на старте, но делает предприятие уязвимым перед дефицитом кадров.
Роботизированные комплексы используют автоматизированную сборку, нанесение клея и окантовку, что по данным производителя обеспечивает стабильно высокое качество и единообразие изделий. Конкретный состав узлов, таких как тип захватов или датчиков позиционирования, различается между моделями и конфигурациями, поэтому его стоит уточнять в спецификации выбранной линии. Автоматизация этого участка существенно поднимает планку капитальных затрат, однако способна заметно снизить влияние человеческого фактора на геометрию готового изделия.
Модульная архитектура: зависимость стоимости от количества и специализации станков
Модульный принцип построения конвейера позволяет компоновать оборудование по принципу конструктора. Заказчик может приобрести базовый транспортный тракт с ручными постами сборки, постепенно дооснащая его автоматическими агрегатами. Количество промежуточных станций инспекции, наличие поворотных столов и длина накопительных конвейеров напрямую определяют металлоемкость и цену линии.
Специализация станков также вносит свой вклад в финансовую модель. Универсальный станок, способный сшивать чехлы разной толщины, требует сложной кинематической схемы и многоосевого программного управления. Линейные агрегаты с жестко заданной функцией обходятся дешевле, но ограничивают гибкость фабрики при частой смене артикулов.
Тактовая скорость линии и суточный объем выпуска как базовый драйвер цены
Производительность сборочной цепочки рассчитывается исходя из такта выпуска одного изделия. Разница между циклом в 50 секунд и 35 секунд, подтвержденная для соответствующих моделей линии, отражается на требуемой динамике конвейерных систем и классе применяемых приводов. Конкретный состав конвейерной механики и контроллеров для каждого такта следует уточнять в технической спецификации выбранной модели, а не считать универсальным для всех конфигураций.
Более высокая тактовая скорость обычно связана с более дорогими приводными и направляющими узлами, что заметно увеличивает себестоимость машиностроительного узла. Предприятию с умеренным суточным планом выпуска нерационально переплачивать за механику, рассчитанную на безостановочный выпуск тысячи изделий, поскольку ресурс такого оборудования останется незадействованным.
Структура затрат: декомпозиция ключевых модулей производственной линии
Чтобы объективно оценить коммерческие предложения поставщиков, необходимо разложить производственную цепочку на базовые физические переделы. Каждый передел закрывает строго определенный этап технологического маршрута.
Секция подготовки ядра: сборка пружинных блоков и формирование слоев наполнителя
Сердцем классического матраса остается пружинный блок. По данным производителя, в состав линии входит машина для сборки пружин как один из основных компонентов технологической цепочки. Конкретная схема навивки, тип укладки полотна и способ соединения карманов различаются между поставщиками и моделями оборудования, поэтому их стоит уточнять в технической спецификации выбранной конфигурации.
Цена этого сегмента зависит от скорости сборки пружинного блока и точности позиционирования слоев наполнителя. Интеграция зонных блоков с разным диаметром проволоки обычно требует более сложной настройки оборудования, что усложняет аппаратную часть и повышает конечную стоимость пружинного цеха.
Узлы простежки и нанесения клея: раздельные технологические операции
В состав линии, по данным производителя, входит автоматическая стегальная машина, выполняющая простежку верхних слоев матраса, и отдельные узлы, обеспечивающие нанесение клеевого состава при сборке конструкции. Это две разные технологические операции, и их конкретная конфигурация зависит от выбранной модели оборудования.
Ручное распыление клея из пульверизатора на отдельных производствах создает риск перерасхода связующего состава и образования аэрозоля в рабочей зоне; конкретная степень такого риска зависит от применяемого клея и условий вентиляции цеха, поэтому при выборе состава стоит руководствоваться его паспортом безопасности и нормативными требованиями к вентиляции. Автоматизированное позиционирование узлов нанесения клея способно адаптироваться под габариты матраса без остановки потока, однако подтвержденных производителем цифр по экономии клеевого состава для данной линии в открытых материалах нет, поэтому такую оценку стоит запрашивать у поставщика отдельно.
Пост кантования и зашивки: окантовочные машины
Операция окантовки традиционно считалась узким местом любого матрасного завода. Тяжелый полуфабрикат толщиной до сорока сантиметров швея раньше перемещала вручную по периметру стола, что приводило к неравномерному натяжению ленты и волнистости шва. Современная линия производства матрасов решает эту задачу с помощью автоматических окантовочных станков, интегрированных в конвейер.
Конкретный способ подачи заготовки, тип прижима и траектория обработки на окантовочном станке различаются между моделями оборудования, поэтому эти детали стоит уточнять в технической спецификации выбранной конфигурации. В целом автоматизация этого участка снижает зависимость качества шва от усталости оператора в конце рабочей смены по сравнению с ручной окантовкой.
Линия финишной логистики: компрессионная упаковка и рулонная скрутка (roll-pack)
Готовое изделие занимает значительный объем, что делает межскладскую логистику классических матрасов крайне дорогой. Финишный участок линии оснащается системой компрессионной упаковки, которая по данным производителя входит в число основных компонентов комплекса. Степень допустимого сжатия и итоговая толщина упаковки зависят от конструкции конкретного матраса, поэтому режим компрессии для пружинных, латексных моделей и изделий с memory foam подбирается совместно с поставщиком оборудования.
Модуль скрутки сворачивает спрессованный матрас в компактный рулон цилиндрической формы. Это открывает возможности для эффективной транспортировки через распределительные центры маркетплейсов. Материал упаковочной пленки и заявленные защитные свойства, такие как барьер против влаги или пыли, зависят от конкретного упаковочного модуля и должны подтверждаться его спецификацией; компрессионный узел в целом уменьшает занимаемый изделием объем, что способно снизить транспортные расходы при поставках на дальние дистанции, хотя конкретный экономический эффект зависит от маршрута и загрузки транспорта.
Сравнительный анализ конфигураций и производственной мощности
Выбор конкретной модели оборудования зависит от прогнозируемого объема продаж, типа выпускаемых изделий и доступной площади сборочного цеха. В линейке производителя представлены решения, закрывающие потребности как средних предприятий, так и масштабных индустриальных производств.
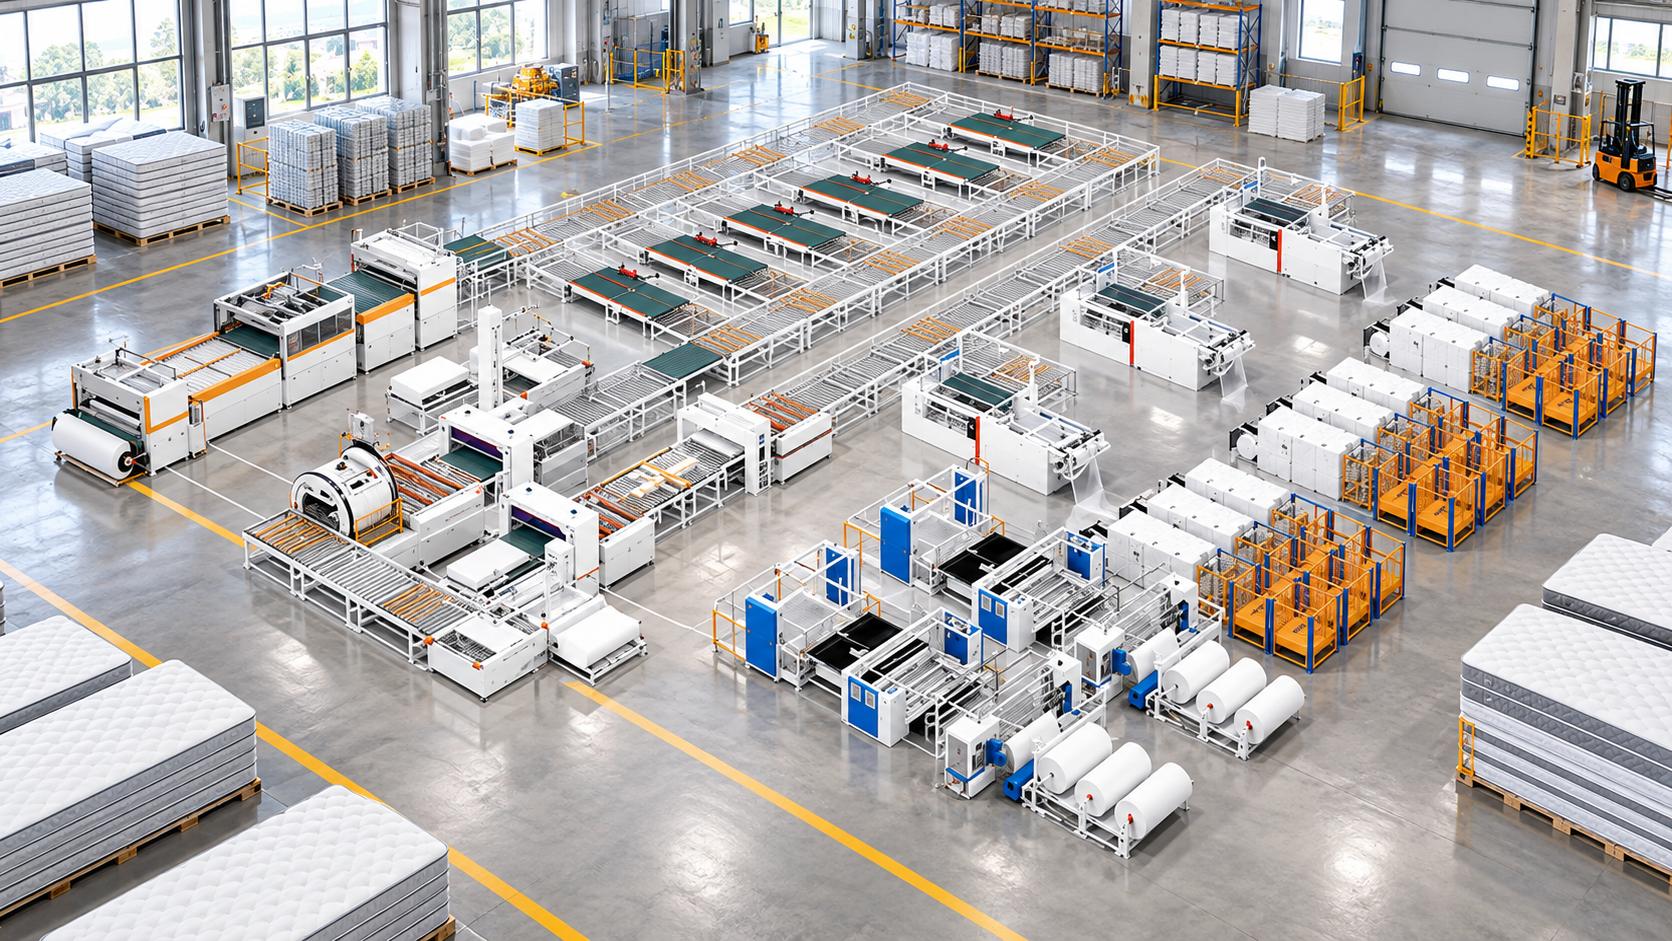
Ниже приведено сравнение подтвержденных параметров такта и производительности базовых комплексов из линейки производителя. Пружинные, латексные матрасы и изделия с memory foam указаны в данных производителя как поддерживаемые типы для линейки в целом, а модель ZLT-GZN-600 отдельно обозначена производителем как линия, ориентированная на производство топперов. Конкретная комплектация и совместимость материалов для каждой отдельной модели должна подтверждаться поставщиком при запросе коммерческого предложения.
| Параметр / Характеристика | ZLT-ZN-1000 | ZLT-GZN-600 | ZLT-ZN-600 |
|---|---|---|---|
| Время цикла на 1 матрас | 35 секунд | 45 секунд | 50 секунд |
| Производительность в смену | 900 единиц (за 10 часов) | 600 единиц (за 8 часов) | 500 единиц (за 8 часов) |
| Назначение по данным производителя | Уточняется в спецификации модели | Линия для производства топперов | Уточняется в спецификации модели |
Сверхпроизводительные комплексы для крупных фабрик (до 900 матрасов за смену)
Флагманская конфигурация ZLT-ZN-1000 рассчитана на непрерывную промышленную эксплуатацию с тактом тридцать пять секунд на готовое изделие. Такой темп ориентирован на предприятия с устойчивым и высоким объемом сбыта, где важна максимальная пропускная способность линии при минимальном такте на единицу продукции.
Производственная линия матрасов цена которой растет вместе с увеличением тактовой скорости, оправдывает себя главным образом при высокой ритмичности сбыта и контрактах с крупными розничными сетями. Точный состав дополнительных узлов контроля и автоматики для флагманской конфигурации рекомендуется уточнять непосредственно у производителя.
Автоматизированные линии индустриального стандарта (500–600 изделий в смену)
Конфигурации ZLT-GZN-600 и ZLT-ZN-600 относятся к сегменту со средним тактом 45 и 50 секунд и позволяют стабильно выпускать от 500 до 600 изделий за восьмичасовую рабочую смену. При этом ZLT-GZN-600, по данным производителя, представляет собой линию, ориентированную на производство топперов, а не универсальный комплекс для всех типов матрасов, что важно учитывать при выборе конфигурации под конкретный ассортимент.
ZLT-ZN-600 ориентирована на предприятия, которым не требуется максимальная производительность флагманской линии, но важна предсказуемая скорость выпуска. Конкретную комплектацию окантовочного и упаковочного участка, а также совместимость с конкретными типами изделий для каждой модели, целесообразно согласовывать с поставщиком исходя из ассортимента выпускаемой продукции.
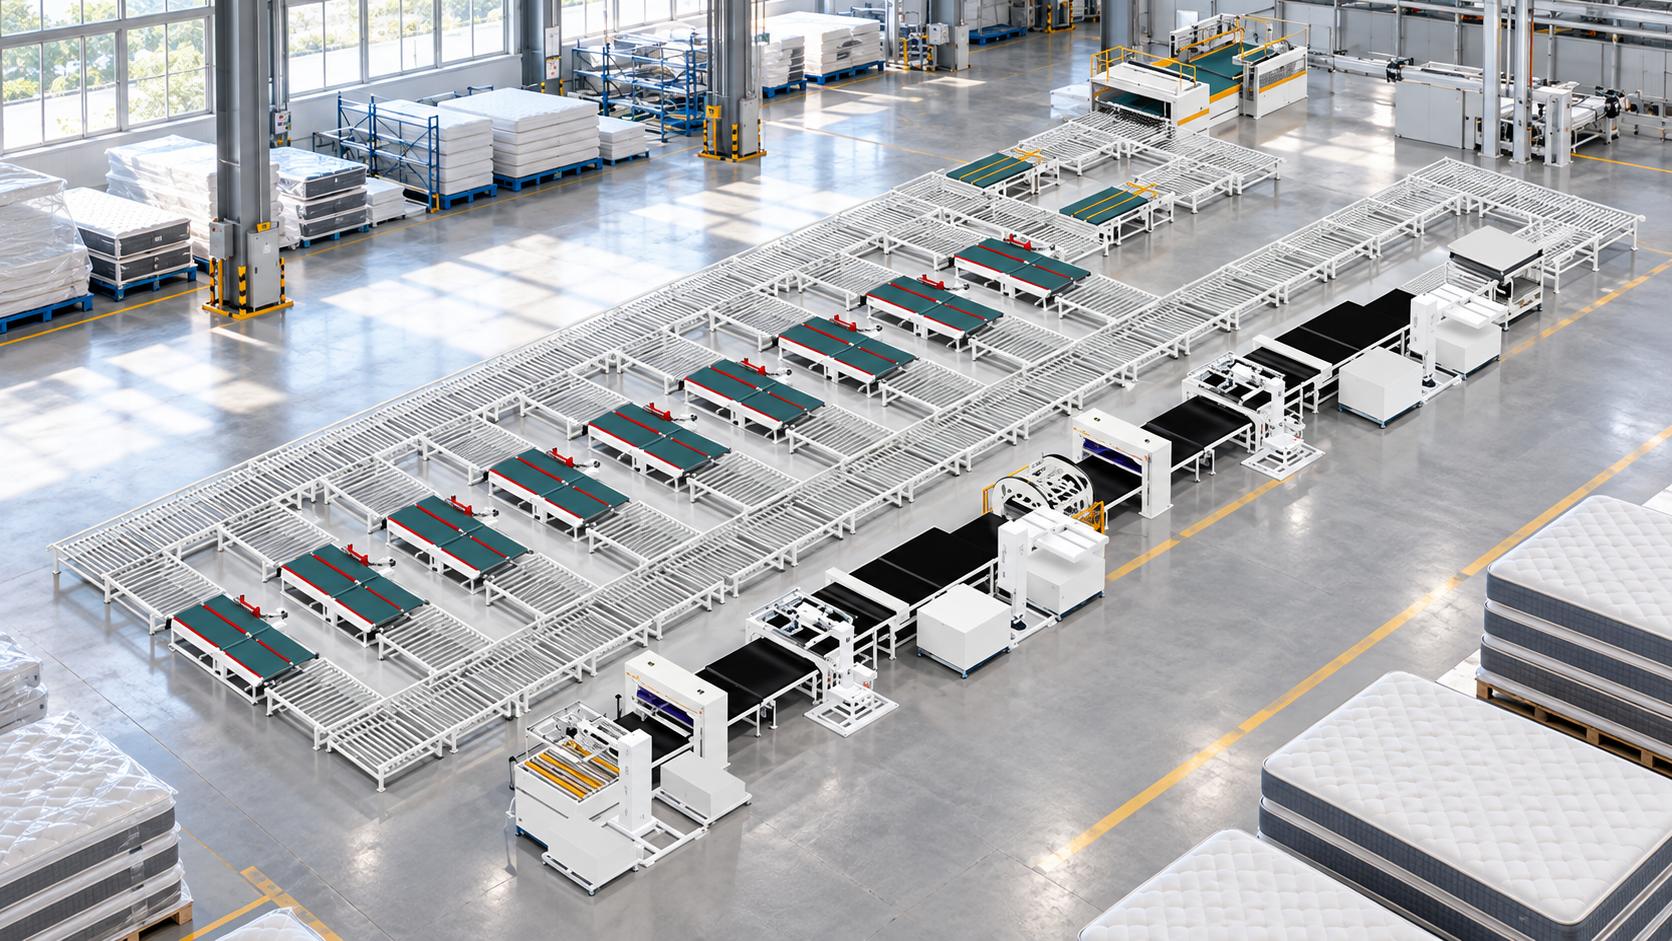
Технологическая универсальность: работа с пружинными блоками, пеной с эффектом памяти и натуральным латексом
Современный рынок требует гибкости рецептур. Матрас премиум-класса может сочетать независимый пружинный блок, плотный слой натурального латекса и вязкоэластичную пену memory foam с эффектом памяти формы.
Разнородные материалы обладают разным коэффициентом сжатия и поверхностным натяжением. Автоматическая линия должна мягко транспортировать эластичные пены без деформации краев. По данным производителя, оборудование легко адаптируется под производство различных типов наполнителей и конструкций матрасов, однако конкретные параметры настройки захватов и конвейерных лент зависят от модели оборудования и свойств материала.
Экономика проекта: окупаемость инвестиций (ROI) и операционные издержки
Приобретение автоматизированного комплекса требует расчета совокупной стоимости владения. Затраты на покупку станков составляют лишь часть уравнения окупаемости, куда входят регулярные затраты на электроэнергию, материалы и обслуживание.
Сокращение фонда оплаты труда и снижение брака за счет исключения ручного труда
На полуавтоматическом производстве сборка матрасов вручную требует существенно большей численности персонала, чем на автоматизированной линии, поскольку перемещение тяжелых компонентов, совмещение краев и кантование выполняются людьми. Ручной перенос тяжелых компонентов приводит к усталости рабочих, микротравмам и частым ошибкам при наложении слоев.
Автоматизированная линия позволяет высвободить часть персонала на сборочном участке, сокращая постоянные расходы на заработную плату. Конкретное число освобождаемых позиций зависит от исходной численности бригады и степени автоматизации выбранной конфигурации, поэтому точную цифру целесообразно рассчитывать для своего предприятия отдельно. Снижение брака от неровной обрезки или смещения краев дает прямую экономию сырья, уменьшая себестоимость каждого квадратного метра матраса.
Энергоэффективность приводов, регламентное ТО и сервисная доступность компонентов
Эксплуатационные расходы определяются надежностью механики и доступностью расходников. Для бесперебойной работы фабрики важно, чтобы электропневматические клапаны, линейные подшипники и датчики положения относились к стандартизированным промышленным линейкам.
Производитель оборудования сообщает о наличии собственного центра числового программного управления и системы контроля качества. Ранее компания заявляла о сертификации по стандарту ISO 9001:2000, однако эта версия стандарта на сегодняшний день отозвана, поэтому для подтверждения текущего статуса системы менеджмента качества стоит запросить у поставщика актуальный сертификат отдельно. Продукция также заявлена производителем как соответствующая применимым требованиям ЕС с CE-маркировкой; декларация соответствия CE и сертификат системы менеджмента качества являются разными документами, и действительность каждого из них целесообразно проверять отдельно. Наличие круглосуточной онлайн-службы технической поддержки, о которой сообщает производитель, способно снижать риски длительного простоя при возникновении сбоев в программной логике.
Влияние компрессионной упаковки на сокращение складских и транспортных издержек
Логистическое плечо нередко съедает маржинальность фабрики. Несжатый матрас крупного формата занимает в кузове заметный объем, вынуждая перевозчика возить воздух вместо товара.
-
Снижение объема груза: компрессионный пресс уменьшает транспортировочный объем изделия, что позволяет загрузить в стандартную еврофуру больше матрасов по сравнению с несжатыми аналогами; точная кратность зависит от модели матраса и степени допустимого сжатия.
-
Оптимизация складской логистики: свернутые в рулон матрасы складируются в вертикальные паллетные стеллажи, что сокращает требуемую площадь буферного склада готовой продукции.
-
Транспортная упаковка: компрессионная упаковка снижает объем перевозимого изделия; конкретный материал пленки, наличие вакуумной запайки и заявленные защитные свойства против влаги или запахов зависят от модели упаковочного модуля и должны подтверждаться его спецификацией.
Практический алгоритм подбора линии под производственные задачи
Чтобы инвестиции в станочный парк окупились в запланированный срок, процесс подбора оборудования необходимо структурировать в строгой последовательности.
-
Составление производственной матрицы: зафиксируйте пропорцию выпускаемых моделей (пружинные, беспружинные сэндвичи, тонкие топперы) и максимальные габаритные размеры изделий.
-
Определение целевого такта конвейера: рассчитайте необходимый темп выпуска с учетом сезонных пиков спроса, чтобы линия не простаивала большую часть года и справлялась с нагрузкой в высокий сезон.
-
Анализ архитектуры цеха: сопоставьте габариты конвейерных секций с планировкой цеха, высотой перекрытий и технологическими проездами для погрузочной техники.
-
Проверка инженерных коммуникаций: запросите у поставщика требования к электрической мощности и параметрам сжатого воздуха для выбранной конфигурации оборудования.
-
Выбор конфигурации финишного участка: решите, требуется ли фабрике только компрессионная упаковка в пленку или обязательна рулонная скрутка roll-pack для e-commerce логистики.
Аудит номенклатуры: высоты, типы наполнителей и размерная сетка изделий
Перед запросом коммерческого предложения важно систематизировать диапазон выпускаемых изделий. Если в линейке присутствуют тяжелые матрасы увеличенной высоты с двойным блоком пружин, окантовочные головки и подъемные столы должны обладать соответствующим запасом грузоподъемности; этот параметр стоит уточнять в спецификации конкретной модели.
Для предприятий, ориентированных на тонкие наматрасники и топперы из тонкой пены, требуются иные настройки оборудования; в этом случае стоит обратить внимание на модель ZLT-GZN-600, которая по данным производителя предназначена именно для производства топперов. Эти требования стоит обсудить с поставщиком на этапе подбора конфигурации, чтобы оборудование корректно работало с нужным типом продукции.
Инженерные требования к цеху: пространственная компоновка, подвод сжатого воздуха и электромощности
Автоматизированная линия матрасов обычно строится по линейной или U-образной конфигурации, а точная длина и компоновка зависят от выбранной модели и состава модулей, поэтому эти параметры следует брать из монтажной спецификации поставщика. Пол в цехе должен обладать высокой несущей способностью без перепадов высот, чтобы направляющие конвейера не испытывали перекосов при перемещении тяжелых сборочных модулей.
Особое внимание уделяется качеству подготовки сжатого воздуха, поскольку пневматические распределители и захваты чувствительны к конденсату и масляным примесям. Конкретные требования к производительности компрессорной станции, типу осушителя и условиям сохранения гарантии производителя следует запрашивать у поставщика для выбранной конфигурации, а не определять самостоятельно.
Квалификация поставщика: стандарты надежности, сервис и пусконаладка
Инвестиции в импортное оборудование связаны с рисками шефмонтажа и обучения операторов. При выборе завода-изготовителя важное значение имеет собственный конструкторский отдел и опыт экспортных поставок промышленного оборудования в страны Европы, Азии и Америки.
Грамотный поставщик передает заказчику технологические карты, проводит юстировку узлов на собственной производственной площадке перед отгрузкой и обеспечивает доступ к удаленной диагностике контроллеров через цифровые интерфейсы связи.
Часто задаваемые вопросы (FAQ)
Каков базовый диапазон цен на автоматизированные производственные линии матрасов?
Итоговая цена зависит от комплектации, производительности и степени роботизации конкретной линии, поэтому фиксированного единого диапазона для всех конфигураций не существует. Для получения точной стоимости под свой объем выпуска и ассортимент изделий рекомендуется запросить коммерческое предложение у поставщика с указанием желаемой модели, например ZLT-ZN-1000, ZLT-GZN-600 или ZLT-ZN-600.
Какой средний срок окупаемости (ROI) закладывается при модернизации сборочного участка?
Срок окупаемости зависит от исходной численности персонала, стоимости рабочей силы в регионе, объема выпуска и цены приобретенной конфигурации, поэтому единого усредненного показателя для всех фабрик привести нельзя. Ориентировочный расчет окупаемости целесообразно строить индивидуально, сопоставляя экономию на оплате труда и браке с суммой инвестиций в конкретную линию.
Возможно ли на одной автоматической линии одновременно производить пружинные и беспружинные модели?
По данным производителя, линейка оборудования для производства матрасов поддерживает пружинные, латексные матрасы и модели с эффектом памяти; при этом отдельные модели линии, такие как ZLT-GZN-600, ориентированы именно на производство топперов. Переход между типами наполнителя предполагает настройку оборудования под конкретный материал; точный перечень регулировок и совместимость конкретной модели стоит уточнять у поставщика.
Сколько операторов требуется для обслуживания роботизированной линии мощностью 500–900 матрасов в смену?
Численность обслуживающего персонала зависит от степени автоматизации конкретной конфигурации и организации смены на предприятии, поэтому точное количество операторов стоит уточнять у поставщика при подборе модели. В целом автоматизация профильных операций, таких как нанесение клея, окантовка и упаковка, снижает долю ручного труда по сравнению с полуавтоматическим производством.
Зачем интегрировать блок компрессионной упаковки непосредственно в конвейерную линию?
Прямая интеграция узла компрессионной упаковки в производственный поток снижает накопление громоздких готовых изделий в буферной зоне цеха. Матрас сразу после финальной инспекции и зашивки поступает на участок компрессии и скрутки, отправляясь на склад готовой продукции в более компактном виде; конкретный режим упаковки подбирается под тип изделия совместно с поставщиком.
Заключение: грамотные инвестиции в автоматизацию как основа конкурентоспособности
Модернизация сборочного цеха — это стратегический шаг, меняющий экономику всего мебельного предприятия. Когда оценивается производственная линия матрасов цена оборудования должна рассматриваться через призму себестоимости каждого выпускаемого изделия и стабильности его геометрических параметров на протяжении всего расчетного срока службы оборудования.
Грамотный выбор конфигурации позволяет гибко наращивать производительность по мере расширения клиентской базы без остановки цеха. Инвестируя в автоматические модули с подтвержденной у поставщика комплектацией и надежную компонентную базу, фабрика получает не просто набор станков, а предсказуемый и контролируемый технологический процесс, способный поддерживать конкурентоспособность на мебельном рынке.
Последние сообщения
- Прямой эфир с завода: новый способ построить доверие в сфере промышленного оборудования
- Продолжайте учиться и добиваться прогресса
- Поход на близость к природе
- Современное оборудование для производства матрасов: путь к успеху в индустрии сна
- Оборудование для производства матрасов: как выбрать и на что обратить внимание?
Запрос