
Линия производства матрасов: как выбрать автоматизированное решение для завода
Спрос на матрасы растёт быстрее, чем большинство швейных цехов успевают перестраивать процессы. Ручная сборка пружинных блоков, окантовка вручную, упаковка на глаз — всё это создаёт узкие места, которые тормозят весь конвейер. Линия производства матрасов решает именно эту проблему: она связывает разрозненные операции в единый автоматизированный цикл, от подачи основы до финальной компрессионной упаковки.
Для владельцев цехов вопрос не в том, нужна ли автоматизация вообще. Вопрос в том, какая конфигурация линии соответствует объёму заказов, типу матрасов и бюджету предприятия. Ниже разберём, из чего состоит такая линия, какие проблемы она снимает и как подобрать модель под реальные задачи производства.
Почему ручное производство матрасов упирается в потолок
Сборка матраса — это не одна операция, а цепочка из десяти-пятнадцати шагов: формирование пружинного блока, укладка слоёв наполнителя, стёжка чехла, окантовка периметра, инспекция и упаковка. Каждый шаг вручную даёт свою погрешность.
Разброс качества особенно заметен в стёжке. Оператор устаёт за смену, рисунок стежка смещается, толщина слоя гуляет от матраса к матрасу. Клиент, который купил два одинаковых матраса, не должен получить два разных изделия — но при ручной сборке это происходит регулярно.
Второй ограничитель — скорость. Ручная окантовка одного матраса занимает несколько минут, а линия с автоматическими окантовочными станками сокращает этот цикл в разы. Пока цех работает вручную, рост заказов означает только рост штата, а не рост эффективности.
Из чего состоит автоматизированная линия
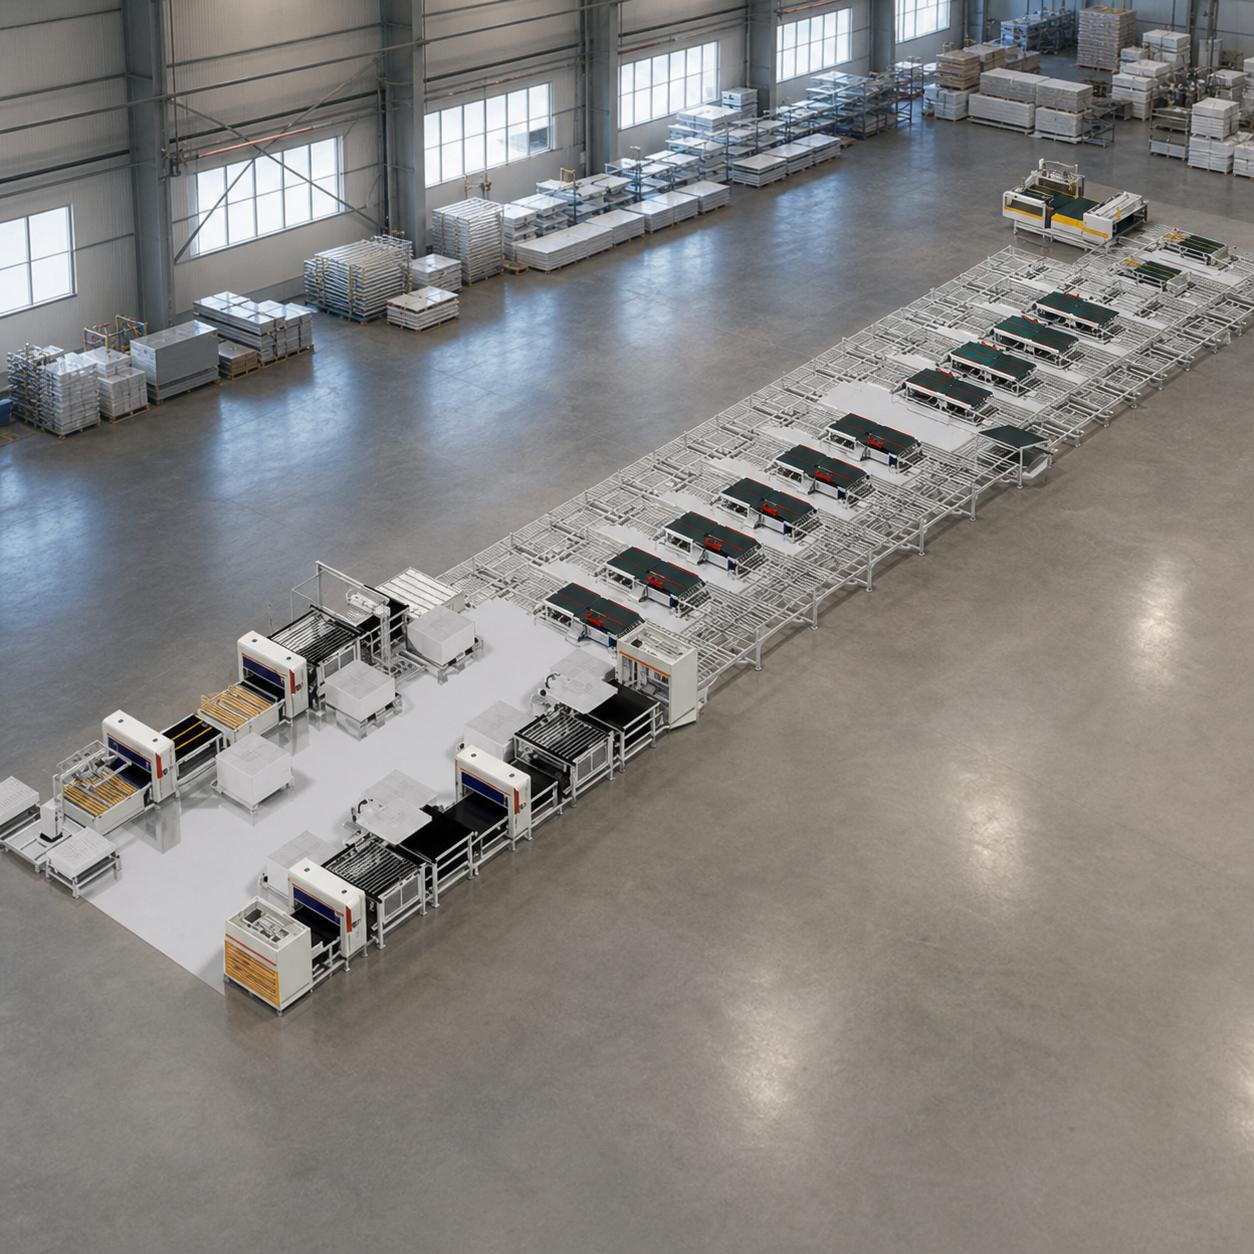
Комплексная линия производства матрасов объединяет несколько специализированных узлов, каждый из которых закрывает отдельный этап производства:
- Машина для сборки пружин — формирует пружинный блок и передаёт его дальше по конвейеру без ручной перекладки.
- Автоматическая стегальная машина — наносит рисунок стёжки на чехол с постоянной плотностью и шагом, независимо от смены оператора.
- Окантовочная машина — обрабатывает периметр матраса, обеспечивая одинаковую строчку по всей партии.
- Система компрессионной упаковки — сжимает и упаковывает готовое изделие в плёнку, сокращая объём для транспортировки.
Такая структура важна не сама по себе, а потому что убирает ручные передачи между этапами. Каждая передача изделия из рук в руки — это точка, где может случиться повреждение или задержка.
Какие типы матрасов можно производить на одной линии
Одно из практических опасений закупщиков — придётся ли покупать отдельное оборудование под каждый тип наполнителя. По данным производителя, линии Zolytech адаптируются под несколько конструкций без замены основного узла.
Линия поддерживает производство:
- Пружинных матрасов — классическая конструкция с металлическим блоком внутри.
- Матрасов с эффектом памяти (memory foam) — где важна точность слоёв пенного наполнителя.
- Латексных матрасов — с более плотной структурой, требующей аккуратной стёжки чехла.
- Матрасов-топперов — тонких накладок, где автоматизация ускоряет сборку тонкослойных изделий.
Гибкость настройки, по описанию производителя, достигается за счёт того, что стегальные и окантовочные узлы регулируются под разную толщину и плотность материала, а не заменяются целиком.
Сравнение моделей по производительности
Выбор модели напрямую зависит от объёма партии и допустимого времени цикла на один матрас. Ниже — сопоставление трёх конфигураций из линейки, где отличия видны сразу.
| Модель | Время на матрас | Производительность (по данным производителя) |
|---|---|---|
| ZLT-ZN-600 | 50 секунд | 500 матрасов за 8 часов |
| ZLT-GZN-600 | 45 секунд | 600 матрасов за 8 часов |
| ZLT-ZN-1000 | 35 секунд | 900 матрасов за 10 часов |
Разница между ZLT-ZN-600 и ZLT-GZN-600 небольшая по времени цикла, но заметная по итоговому выпуску за смену — это следствие более плотной компоновки станций во второй модели. ZLT-ZN-1000 рассчитана на цеха с постоянным крупным объёмом заказов, где каждая секунда цикла умножается на сотни изделий в день.
Как автоматизация влияет на себестоимость матраса
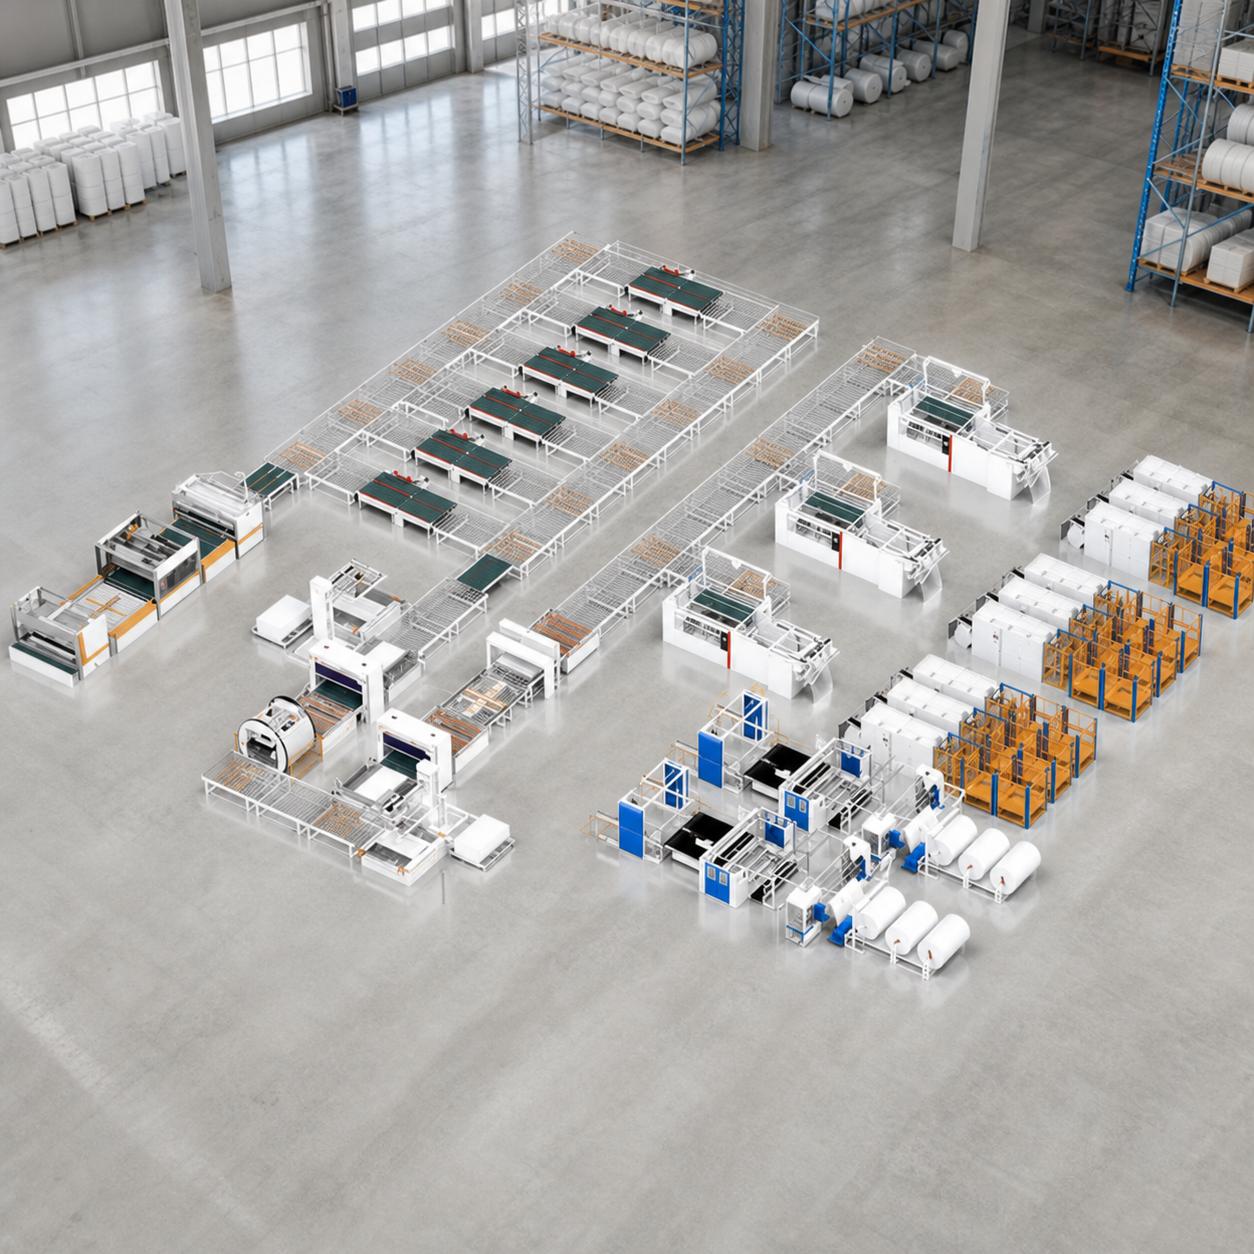
Снижение затрат на линии производства матрасов складывается не из одного фактора, а из нескольких, которые действуют одновременно. Разберём их по отдельности, потому что смешивать причины экономии — типичная ошибка при расчёте окупаемости.
Первый фактор — сокращение ручного труда. Там, где раньше стояли три-четыре оператора на окантовке, теперь работает один станок под контролем одного человека. Это не устраняет персонал полностью, но меняет его роль с исполнителя на контролёра процесса.
Второй фактор — снижение производственных потерь. Роботизированное нанесение клея и сборка слоёв дают более равномерный расход материала, чем ручная укладка, где остатки и брак почти неизбежны.
Третий фактор — стабильность качества. Меньше бракованных изделий означает меньше возвратов и меньше повторной работы, а это прямой вклад в маржинальность партии, даже если он не так заметен в моменте, как экономия на зарплатах.
Модульность линии как аргумент при масштабировании
Не всякий цех готов сразу инвестировать в линию максимальной производительности. Модульная структура — когда стегальная, окантовочная и упаковочная секции физически разделены и соединены конвейером — позволяет нарастить мощность поэтапно, докупая узлы по мере роста заказов.
Панорамная схема линии ZLT-ZN-1000 наглядно показывает эту логику: зона подачи материалов, роботизированные станции сборки и финальный узел упаковки в плёнку расположены как отдельные модули, а не как монолитный блок.
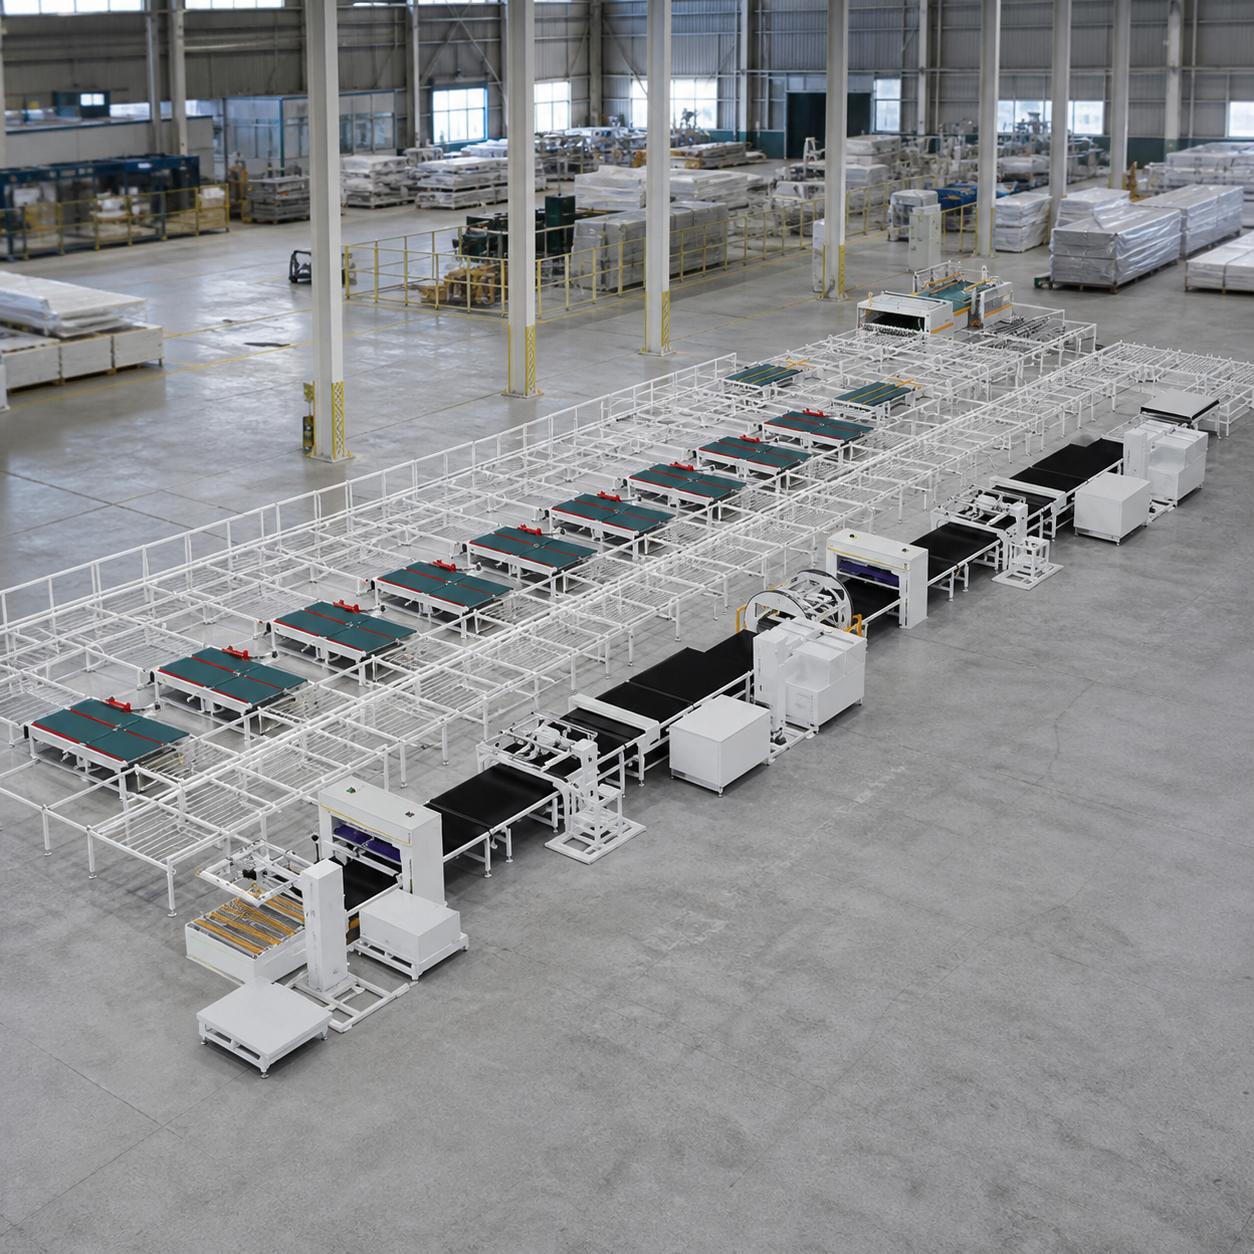
Для завода это означает практическую вещь: расширение линии не требует остановки всего производства и полной замены оборудования. Можно начать с базовой конфигурации и добавлять станции параллельно с ростом спроса.
Как выбрать конфигурацию под свой цех
Решение о выборе модели стоит принимать не по абстрактной мощности, а по трём конкретным параметрам собственного производства.
- Определите пиковый объём заказов. Если сезонный пик требует 800+ матрасов в сутки, конфигурации на 500 единиц будет недостаточно даже с переработками.
- Уточните преобладающий тип матрасов. Цех, работающий преимущественно с латексом и memory foam, должен убедиться, что стегальный узел настраивается под мягкие плотные слои без деформации.
- Оцените площадь цеха. Линии с большим числом окантовочных станций требуют больше места вдоль конвейера — это влияет на выбор между компактной и расширенной конфигурацией.
- Посчитайте текущие потери от брака. Если ручная стёжка даёт заметный процент возвратов, автоматизация окупается быстрее за счёт снижения именно этой статьи расходов.
Такой порядок действий избавляет от соблазна купить самую производительную линию просто потому, что она самая производительная — часто цеху хватает средней конфигурации с запасом на рост.
Частые вопросы о линиях производства матрасов
Можно ли переключаться между типами матрасов на одной линии без переналадки оборудования?
Согласно данным производителя, линия адаптируется под разные наполнители и конструкции за счёт регулировки стегальных и окантовочных узлов, без замены основного оборудования. Время на переналадку зависит от степени различия между партиями.
Нужен ли отдельный персонал для обслуживания автоматической стегальной машины?
Обычно требуется оператор, контролирующий процесс и настройки, а не выполняющий стёжку вручную. Это снижает нагрузку на персонал, но не убирает необходимость в квалифицированном контроле.
Что входит в компрессионную упаковку и зачем она нужна?
Система сжимает готовый матрас и упаковывает его в плёнку, что уменьшает объём при хранении и транспортировке. Это отдельный узел в составе линии, работающий после этапа контроля качества.
Подходит ли линия для небольшого цеха с ограниченным бюджетом?
Модульная структура позволяет начать с меньшей конфигурации, например ZLT-ZN-600, и расширять линию по мере роста заказов, не заменяя оборудование целиком.
Итог для тех, кто планирует закупку
Автоматизация — это не разовая покупка станка, а перестройка всей логики цеха вокруг предсказуемого, повторяемого процесса. Линия производства матрасов снимает нагрузку с ручного труда именно там, где ошибки обходятся дороже всего: в стёжке, окантовке и финальной упаковке.
Прежде чем выбирать конкретную модель, стоит честно оценить свой объём заказов и типы выпускаемых матрасов — от этого зависит, окупится ли линия за счёт снижения затрат или станет избыточной мощностью. Для нас как для производителя такого оборудования важно, чтобы клиент выбирал конфигурацию под реальные задачи цеха, а не под маркетинговые цифры максимальной производительности.
Последние сообщения
- Прямой эфир с завода: новый способ построить доверие в сфере промышленного оборудования
- Продолжайте учиться и добиваться прогресса
- Поход на близость к природе
- Современное оборудование для производства матрасов: путь к успеху в индустрии сна
- Оборудование для производства матрасов: как выбрать и на что обратить внимание?
Запрос