Купить линию для производства матрасов: инженерное руководство по выбору промышленного комплекса
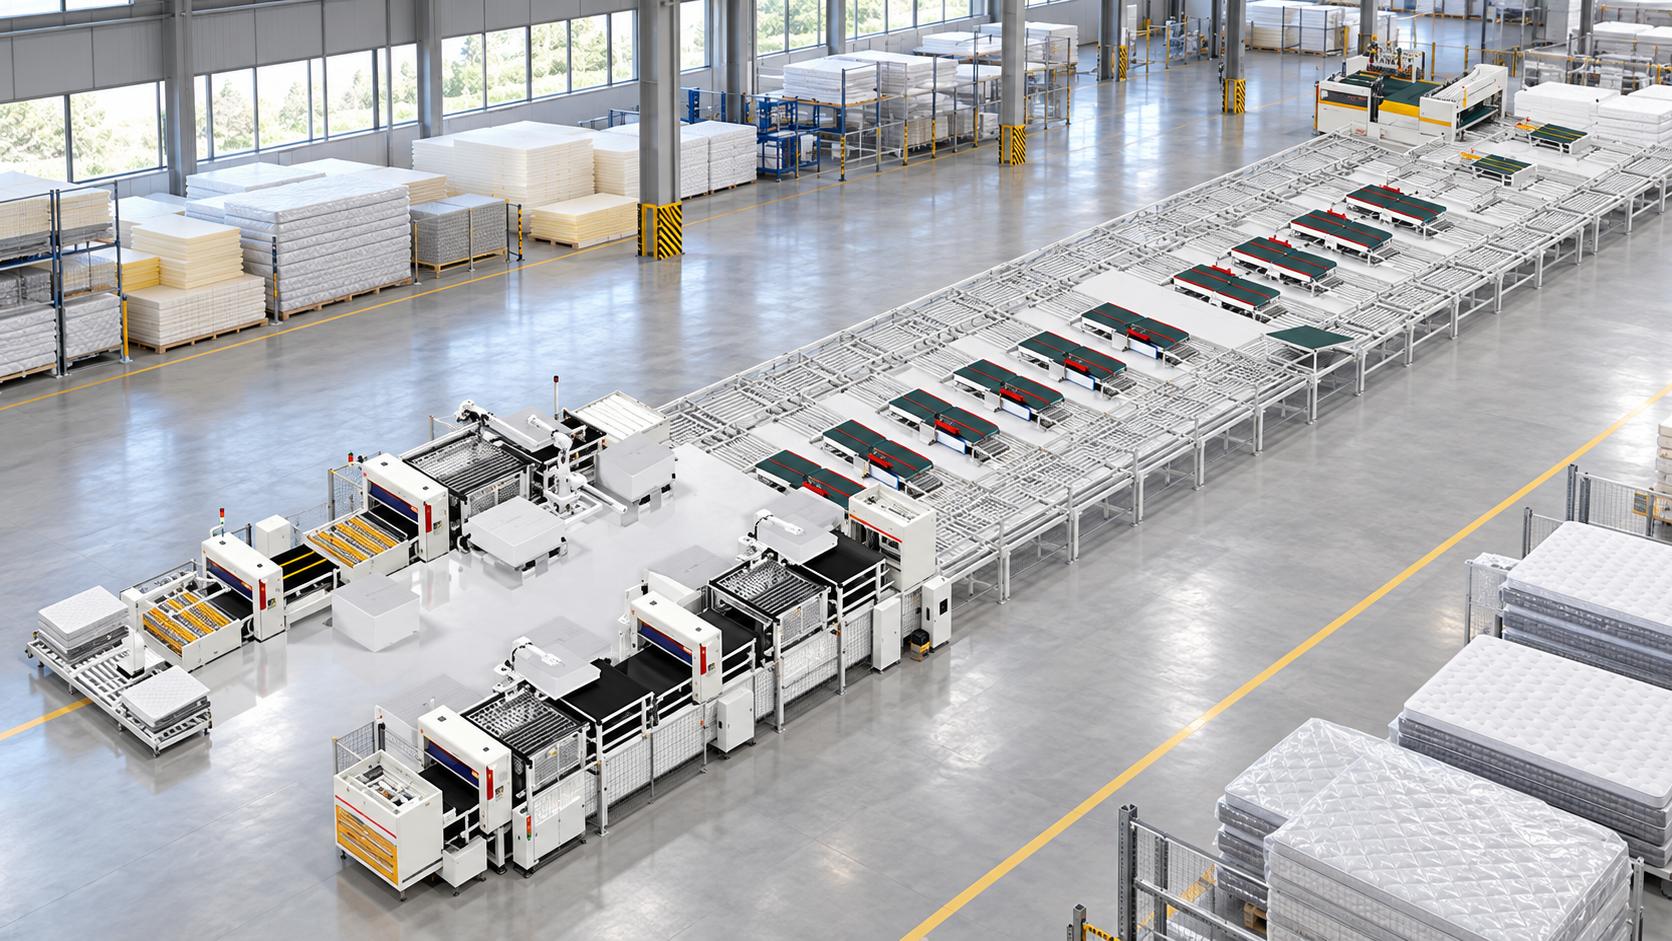
Фабрики матрасов часто сталкиваются с нехваткой квалифицированных швей, нестабильной геометрией готовых блоков и задержками при межоперационной передаче полуфабрикатов. В таких условиях решение купить линию для производства матрасов становится ключевым шагом к управляемой себестоимости и предсказуемому выпуску. Современный автоматизированный комплекс превращает разрозненные технологические посты в единый непрерывный поток, где каждый слой позиционируется точно, а ручной труд сводится к надзору за датчиками.
Инвестиции в промышленный комплекс требуют глубокого понимания механики каждого передела. Нельзя просто объединить случайные станки конвейерной лентой и ожидать кратного прироста производительности. Настоящая эффективность достигается синхронизацией тактов, правильным подбором клеевой станции и устранением заторов на финишной окантовке.
1. Архитектура промышленного комплекса: из чего состоит непрерывная линия
1.1. Подготовка пружинных блоков и комфортных слоев
Производственный цикл начинается с создания ядра будущего матраса. Изготовление независимых пружинных блоков Pocket Spring или классических пружинных основ Bonnell может выполняться на отдельных предшествующих участках фабрики, тогда как линия включает машину для сборки пружин, формирующую готовый пружинный блок. Параллельно на фабрике могут подготавливаться настилочные материалы: слои термовойлока, кокосовой койры, латекса и пенополиуретана.
Если на подготовительном участке нарушена геометрия реза, дальнейшая автоматическая сборка даст сбой. По этой причине важно использовать прецизионные раскройные инструменты, гарантирующие строго прямые углы. Ровный край предотвращает смещение наполнителей при последующей контактной склейке. Конкретный перечень станков, включённых в комплектацию, следует сверять со спецификацией выбранной линии.
1.2. Высокоскоростная стежка и раскрой панелей
Верхние пласти матраса формируются на многоигольных или одноголовочных стегальных машинах. Компьютерное управление позволяет вышивать объемные рисунки, соединяя трикотажное полотно с синтепоном и тонким слоем пены с памятью формы.
Сразу за зоной стежки может располагаться отрезной агрегат, подающий сигнал на нож для раскроя панели по заданному контуру. Наличие автоматического распознавания шага стёжки, компенсатора натяжения ткани и иных вспомогательных функций зависит от конкретной модели стегальной машины и следует уточнять в её спецификации.
1.3. Станция нанесения клея и сборки слоев
Сердцем автоматизированного потока выступает клеенаносящий узел. Манипуляторы забирают наполнители со штабелей и послойно укладывают их на пружинную основу. Форсунки распределяют клеевой состав по поверхности материала.
Автоматическое дозирование снижает перерасход связующего вещества по сравнению с ручным нанесением. Равномерный клеевой шов способствует снижению риска расслоения внутреннего пакета при эксплуатации матраса. Конкретные характеристики захватов, форсунок и траекторий их перемещения зависят от выбранной конфигурации линии и указаны в технической документации на модель.
1.4. Конвейерный участок механизированной окантовки кромок
Окантовочный передел традиционно считается главным узким местом фабрики. Оператор ручной швейной машины вынужден непрерывно обходить тяжелый стол, контролируя натяжение канта и подачу тесьмы. Малейшая усталость приводит к неравномерному шагу стежка или перекосу бортов.
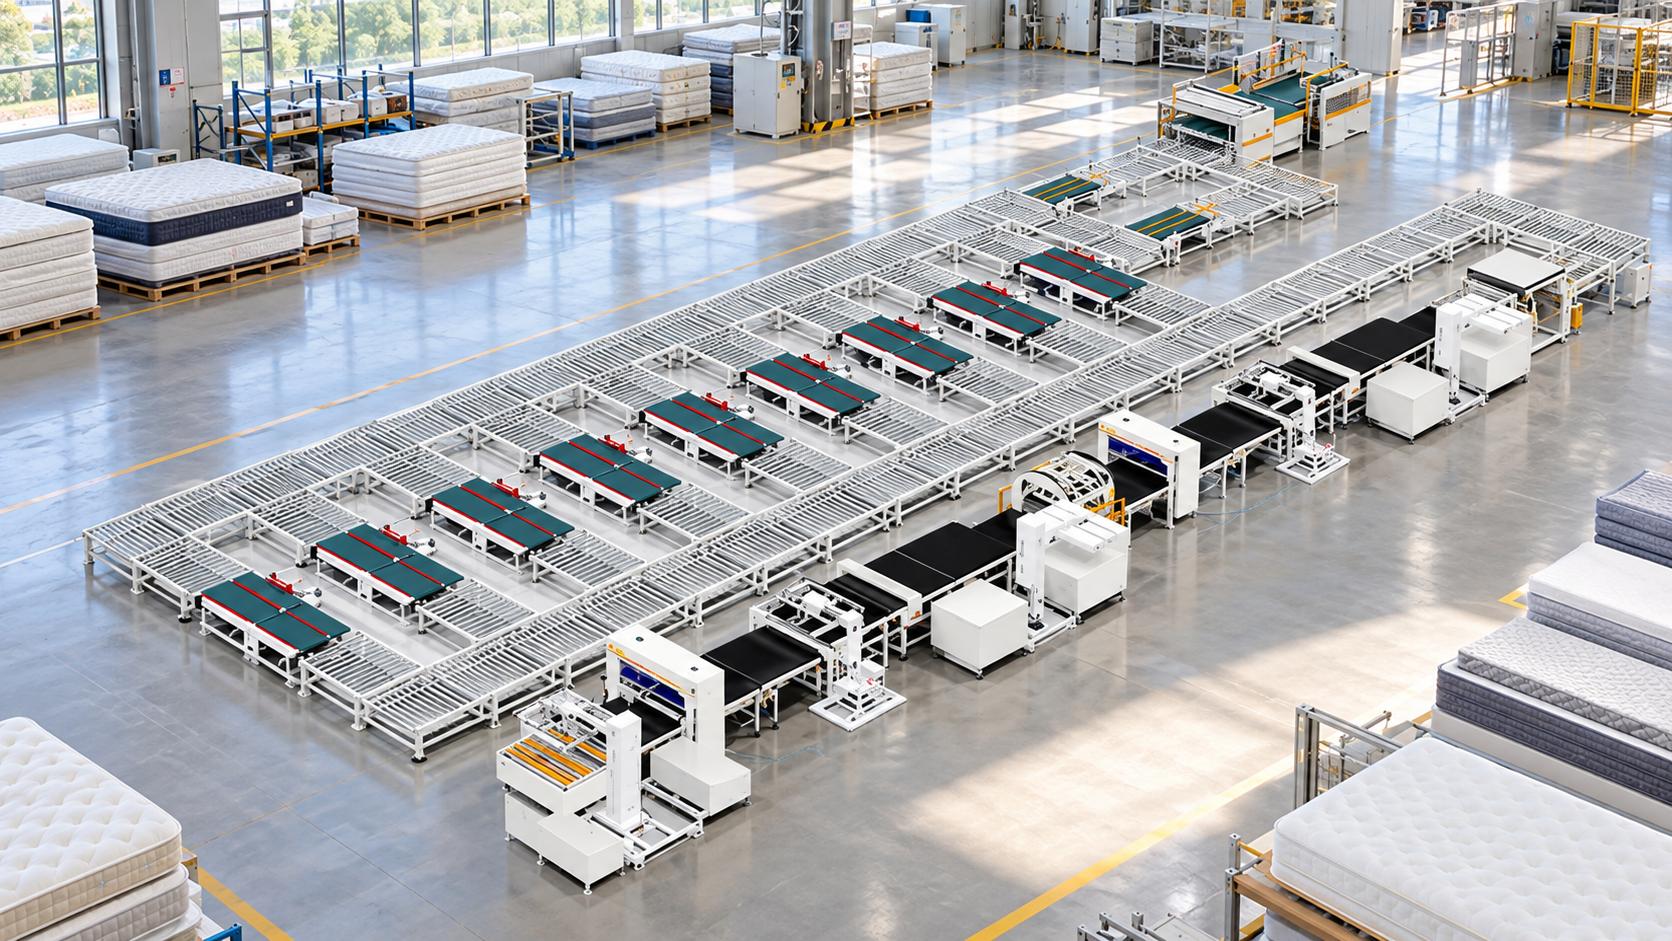
Комплексная линия решает эту задачу с помощью поворотных конвейерных столов и прецизионных швейных кареток. Изделие автоматически подается в рабочую зону, поворачивается в углах и перемещается к следующему посту без участия мускульной силы рабочих. Нагрузка распределяется между несколькими параллельными модулями, синхронизированными по времени такта.
1.5. Финишная компрессионная упаковка
Финальный этап определяет удобство хранения и транспортную логистику готовой продукции. Узел компрессионной упаковки сжимает матрас перед упаковкой, после чего изделие герметично запаивается в плотную полиэтиленовую пленку.
В зависимости от конфигурации линии может быть предусмотрена упаковка в формате Bed-in-a-Box со скручиванием. Такой подход позволяет сократить объем груза и снизить транспортные расходы при доставке на распределительные склады и маркетплейсы. Конкретный состав узлов упаковки следует уточнять при выборе конфигурации.
2. Производственные узкие места фабрик: как роботизация меняет себестоимость
2.1. Дефицит кадров на ручной окантовке и человеческий фактор
Подготовка квалифицированного окантовщика занимает месяцы, а текучесть кадров на физически тяжелых операциях остается высокой. При ручном труде скорость всей фабрики привязана к физическому состоянию трех или четырех ключевых мастеров. Если мастер заболел, участок останавливается.
Автоматизация переводит оператора из роли исполнителя в роль контролера. Рабочий следит за подачей нитей и отсутствием пропусков стежков через сенсорный экран терминала. Это стабилизирует сменный выпуск и снижает риски внезапных простоев из-за человеческого фактора.
2.2. Нестабильность расхода клея и риски качества склейки
При ручном распылении клея пистолетом рабочему сложно выдерживать одинаковую толщину слоя по всей площади изделия. Неравномерное нанесение может повлиять на качество склейки слоев матраса, хотя конкретный результат зависит от типа клея, свойств материалов и технологического режима.
Цифровые дозаторы распределяют распыл по заданному алгоритму, учитывающему пористость конкретного материала. Станция расходует количество состава на квадратный метр, заложенное инженером-технологом в рецептуре, что способствует более предсказуемому качеству соединения слоев.
2.3. Внутрицеховой травматизм и перегрузка межоперационной логистики
Вес собранного матраса повышенной жесткости с двойным пружинным блоком и латексом нередко превышает пятьдесят килограммов. Постоянный подъем таких тяжестей повышает риск травм у грузчиков и сборщиков, что влечет за собой выплаты по больничным листам и поиск временной рабочей силы.
Модульные конвейерные трассы с приводными рольгангами и лентами с высоким коэффициентом сцепления берут перемещение грузов на себя. Изделие плавно движется от склейки к упаковке, снижая вероятность повреждения внешней обивки о металлические углы цеховых тележек.
3. Сравнительный инженерный анализ конфигураций оборудования
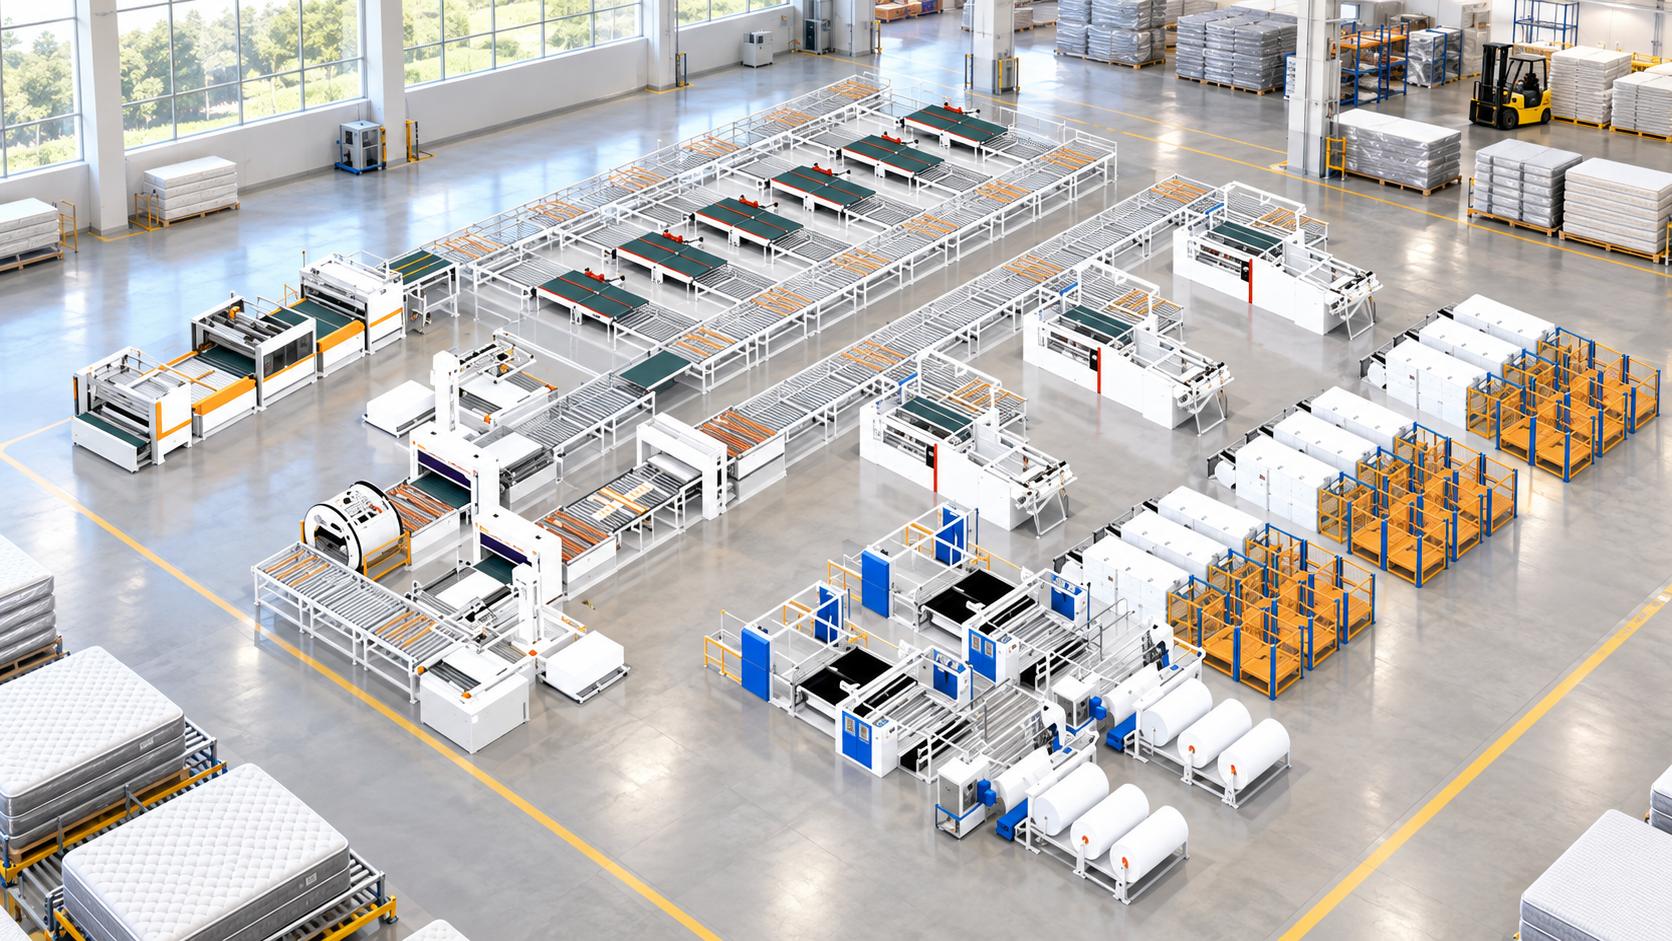
3.1. ZLT-ZN-600: автоматизация для стабильного потока
Конфигурация ZLT-ZN-600 ориентирована на действующие предприятия, масштабирующие мощности до пятисот изделий за восьмичасовую рабочую смену. Согласно данным производителя, скорость рабочего цикла составляет пятьдесят секунд на одно готовое изделие. В состав системы входят секции автоматической подачи пружин, клеевая станция и конвейерная система с окантовочными модулями.
Такая компоновка снижает задержки перед швейным участком. Требования к площади и планировка зависят от конкретной конфигурации и должны быть рассчитаны с учетом чертежей производителя и особенностей помещения.
3.2. ZLT-GZN-600: роботизированный комплекс для автоматизированной сборки
Модель ZLT-GZN-600 использует роботизированные манипуляторы для автоматизации сборки матрасов. По заявленным характеристикам производителя, время сборки матраса составляет сорок пять секунд, что дает расчетный выход в шестьсот единиц за восемь часов непрерывной работы.
Какие именно типы матрасов и в каком ассортименте поддерживает конкретная комплектация данной модели, а также какие возможности переналадки между ними предусмотрены, следует уточнять в спецификации выбранной линии у производителя.
3.3. ZLT-ZN-1000: высокопроизводительная линия для крупных фабрик
Комплекс ZLT-ZN-1000 спроектирован для интенсивной эксплуатации в условиях жестких планов отгрузки. По паспортным данным производителя, система демонстрирует темп сборки в тридцать пять секунд на один готовый матрас. За десятичасовую смену линия способна выпустить до девятисот изделий.
Система включает автоматизированные станции контроля качества. Конкретные особенности управления и контроля следует уточнять в спецификации выбранной комплектации.
3.4. Сводная техническая таблица характеристик промышленного оборудования
При выборе производственного комплекса важно сопоставить параметры такта и требования к площади цеха. Поддерживаемые типы матрасов (пружинные, с эффектом памяти, латексные) в целом относятся к продуктовой линейке производителя; их доступность для конкретной модели и комплектации следует подтверждать отдельно.
| Параметр оборудования | ZLT-ZN-600 | ZLT-GZN-600 | ZLT-ZN-1000 |
|---|---|---|---|
| Рабочий цикл на 1 матрас | 50 секунд | 45 секунд | 35 секунд |
| Производительность за смену | 500 шт. / 8 часов | 600 шт. / 8 часов | 900 шт. / 10 часов |
4. Пошаговый алгоритм выбора: критерии перед заключением контракта
Перед тем как заключить контракт и купить комплексную линию для производства матрасов, предприятию необходимо последовательно оценить производственные задачи и инженерные ограничения.
- Составление технологической карты ассортимента. Определите точное процентное соотношение пружинных блоков, монолитных пенных плит и гибридных конструкций с прослойками из кокосовой койры.
- Расчет требуемого суточного объема выпуска. Исходите из пиковых сезонных нагрузок с запасом мощности, чтобы оборудование не работало на пределе ресурса.
- Анализ свободной площади и высоты потолков. Проверьте возможность прямолинейного, L-образного или U-образного расположения конвейера с учетом технологических проходов для тележек сырья.
- Аудит заводских коммуникаций. Убедитесь в наличии необходимой электрической мощности и стабильной пневмосети с достаточным давлением воздуха и осушителями точки росы.
- Проверка возможностей программной интеграции. Оцените совместимость контроллеров ЧПУ с фабричной системой управления ресурсами предприятия (ERP) для автоматического учета расхода материалов.
4.1. Адаптивность к типам наполнителей
Разные материалы ведут себя на конвейере неодинаково. Вязкоэластичная пена с эффектом памяти требует бережного захвата без сдавливания краев, тогда как жесткая кокосовая койра создает сопротивление и может крошиться при резком изгибе. Линия должна иметь настройку прижимного усилия под конкретные материалы.
Автоматика должна плавно переключаться между разной высотой матраса: от компактных детских моделей до тяжелых премиальных конструкций. Это избавляет механиков от долгой слесарной переналадки направляющих планок. Конкретные возможности адаптации следует уточнять при выборе конфигурации.
4.2. Аппаратная надежность и международные стандарты безопасности
Надежность промышленной системы определяется качеством металла несущих рам, устойчивостью к вибрациям и точностью сервомоторов. У нас, в компании Foshan Zolytech Machinery, проектирование оборудования опирается на собственный центр числового программного управления и систему контроля качества. Производитель заявляет о сертификации и соответствии продукции требованиям маркировки CE. Точное название стандарта сертификации, область действия, срок и выдавшую организацию следует сверить с документом.
Маркировка CE обозначает заявление производителя о соответствии продукции применимым требованиям законодательства Европейского Союза; она не является отдельным сертификатом безопасности, выданным независимым органом ЕС. Конкретные защитные устройства, такие как световые барьеры и концевые выключатели аварийного останова, следует уточнять в технической документации на выбранную модель.
5. Ввод в эксплуатацию, обучение персонала и регламент техобслуживания
5.1. Пусконаладочные работы и цифровая интеграция
Монтаж оборудования требует строгого соблюдения геометрии конвейерных направляющих. Перекос опорных стоек даже на несколько миллиметров на протяженном участке приводит к ускоренному износу приводных цепей и смещению матрасов при передаче на станцию окантовки.
На этапе пусконаладки сервисные инженеры настраивают рабочие профили в контроллере ЧПУ. Прописываются скорости подачи материалов, координаты нанесения клеевых траекторий и параметры запечатывания упаковочной пленки под разные партии сырья.
5.2. Превентивный сервис и эксплуатационные правила
Для сохранения расчетного темпа работы фабрика должна придерживаться регламентов предупредительного технического обслуживания:
-
Ежесменная очистка клеевых сопел: промывка форсунок специализированными составами предотвращает закоксовывание полимерных остатков и сохраняет факел распыла.
-
Контроль давления в пневмомагистралях: проверка конденсатоотводчиков и регулярная смазка штоков пневмоцилиндров снижают риск рывков при подъеме тяжелых заготовок.
-
Проверка натяжения приводных ремней и конвейерных цепей: калибровка предотвращает проскальзывание роликов под весом многослойных изделий.
-
Регулярный осмотр челночных узлов окантовочных головок: своевременная замена изношенных петлителей и игл защищает готовую продукцию от обрыва нити.
Производитель предоставляет круглосуточную онлайн-службу технической поддержки для консультирования клиентов. Возможности удаленной диагностики, считывания кодов ошибок и обновления прошивок зависят от конкретной модели и условий обслуживания; эти функции следует уточнять при заключении контракта.
Часто задаваемые вопросы (FAQs)
Какая площадь помещения требуется для размещения автоматизированного комплекса?
Габариты зависят от выбранной производительности, конфигурации линии и геометрии цеха. Для линейной расстановки обычно требуется вытянутое помещение, а при ограниченной длине конвейеры конфигурируются в форме буквы U или L с угловыми поворотными секциями. Точные требования к площади следует согласовать с производителем на основе планируемого объема выпуска, состава оборудования и чертежей конкретной конфигурации.
Можно ли собирать на одной линии пружинные и полностью беспружинные матрасы?
Да, комплексная автоматизация в целом поддерживает смену рабочих режимов между разными конструкциями матрасов. На станции сборки оператор выбирает соответствующий рецепт в меню, после чего манипулятор захватывает монолитный блок пены вместо пружинной основы, а программное обеспечение корректирует параметры окантовки и прессования. Конкретные возможности переналадки между типами матрасов следует уточнять для выбранной конфигурации.
Какой клей рекомендуется использовать на автоматической клеевой станции?
Выбор клеевого состава зависит от типов используемых материалов и технологических режимов конкретной линии. Оборудование может работать с различными адгезивами, включая термоплавкие составы и водные дисперсии. Рекомендуется согласовать тип клея и технологические параметры с изготовителем оборудования и поставщиком клеевых систем для обеспечения оптимальной адгезии и производительности.
Сколько рабочих требуется для обслуживания автоматизированной линии?
Количество персонала зависит от конфигурации линии, ассортимента продукции и организации рабочих смен. Обычно требуется команда операторов для загрузки материалов, контроля клеевой станции, надзора за швейными модулями и финишной приемки готовой продукции. Точный расчет штата следует выполнить на основе конкретного проекта и планируемого объема выпуска.
Каков средний срок возврата инвестиций при модернизации цеха?
Срок окупаемости зависит от множества факторов: стоимости оборудования, загрузки производственных мощностей, экономии на фонде оплаты труда, снижения расхода материалов и рыночной конъюнктуры. Для точной оценки необходим индивидуальный финансовый расчет с учетом конкретной конфигурации линии, планируемых объемов производства, цен на сырье и текущих производственных затрат предприятия. Такой расчет позволяет определить реалистичный срок возврата инвестиций для конкретного случая.
Заключение
Грамотный выбор промышленного комплекса определяет конкурентоспособность мебельного предприятия на годы вперед. Решив купить линию для производства матрасов с надежными узлами ЧПУ, роботизированным распределением клея и высокой скоростью такта, производитель уходит от цехового хаоса и жесткой зависимости от человеческого фактора. Автоматизация производства может снизить трудозатраты на отдельных переделах и сократить производственные потери, а экономический эффект и срок окупаемости следует оценивать индивидуально по конфигурации и плановой загрузке оборудования.
Последние сообщения
- Прямой эфир с завода: новый способ построить доверие в сфере промышленного оборудования
- Продолжайте учиться и добиваться прогресса
- Поход на близость к природе
- Современное оборудование для производства матрасов: путь к успеху в индустрии сна
- Оборудование для производства матрасов: как выбрать и на что обратить внимание?
Запрос